

Poradnik technologiczny
Jak wybrać lampę UV
Najpierw długość fali, potem moc, potem geometria. Poradnik krok po kroku, jak dopasować źródło światła do utwardzania UV do materiału i procesu.
Poradnik technologiczny
Jak skupione głowice UV LED utwardzają klej dokładnie w miejscu dozowania i jak dobrać soczewki, długość fali i sterownik do precyzyjnego klejenia małych detali.
Utwardzanie punktowe skupia światło UV na małym, ściśle określonym obszarze, zwykle o średnicy kilku milimetrów. Utwardza zadozowaną kroplę lub ścieżkę kleju dokładnie tam, gdzie się znajduje, w kilka sekund, podczas gdy reszta detalu pozostaje w dużej mierze nienaświetlona. To standardowa technika klejenia małych detali w montażu elektroniki, optyki, światłowodów i wyrobów medycznych.
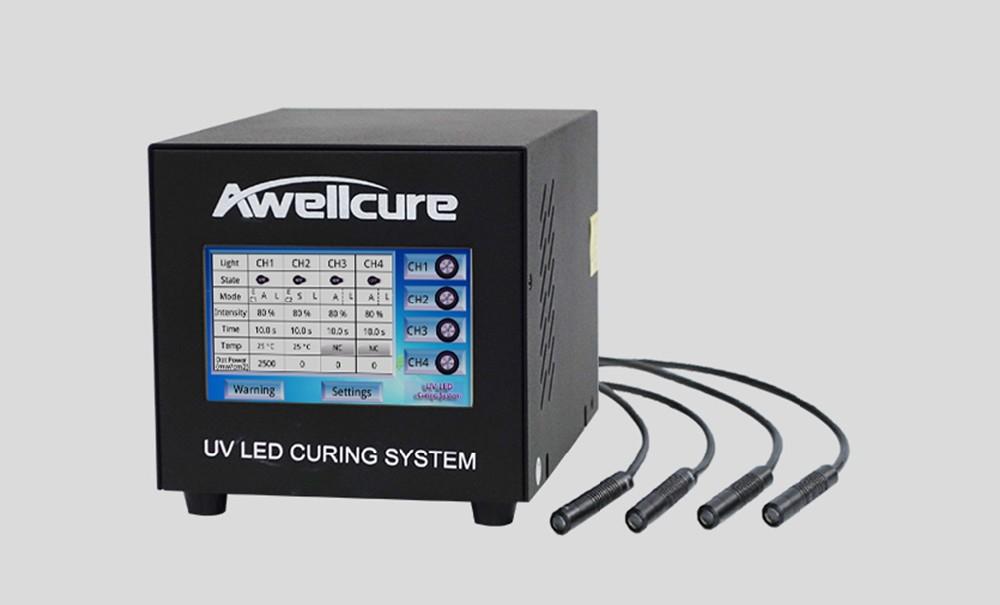
Punktowy system UV LED składa się z trzech części:
Klej jest dozowany, detale są pozycjonowane, a sterownik włącza diodę LED na ustalony czas. Ponieważ dioda LED od razu osiąga pełną moc i wyłącza się bez opóźnienia, naświetlanie jest wyznaczane wyłącznie przez sterownik, bez nagrzewania i bez przesłony.
Przed erą UV LED do utwardzania punktowego stosowano lampę rtęciową i elastyczny światłowód. Głowice LED zastępują je źródłem, które pracuje dziesiątki tysięcy godzin, nie emituje podczerwieni i nie zawiera rtęci. Systemy z lampą UV Lamp Spot pozostają przydatne dla klejów wymagających szerokiego widma.
Soczewka formuje światło w plamkę o określonej średnicy w określonej odległości od głowicy. Małe plamki skupiają moc diody LED i osiągają najwyższe natężenie promieniowania; duże rozkładają ją na większej powierzchni i osiągają mniejsze. Każda soczewka jest specyfikowana dla nominalnej odległości roboczej, mierzonej od głowicy do detalu.
| Nr katalogowy | Średnica plamki(mm) | Odległość robocza(mm) | Maks. natężenie promieniowania(mW/cm²) |
|---|---|---|---|
| ASHL02 | 2 | 8 | 18 000 |
| ASHL03 | 3 | 10 | 13 000 |
| ASHL04 | 4 | 14 | 8500 |
| ASHL05 | 5 | 16 | 7280 |
| ASHL06 | 6 | 17 | 5980 |
| ASHL08 | 8 | 27 | 2340 |
| ASHL10 | 10 | 25 | 1820 |
| ASHL12 | 12 | 25 | 1040 |
| ASHL15 | 15 | 38 | 650 |
Tabela wyraźnie pokazuje ten kompromis: soczewka 2 mm osiąga 18 000 mW/cm², soczewka 15 mm 650 mW/cm². Należy wybrać najmniejszą plamkę, która nadal obejmuje całą ścieżkę kleju z pewnym zapasem na tolerancję pozycjonowania.
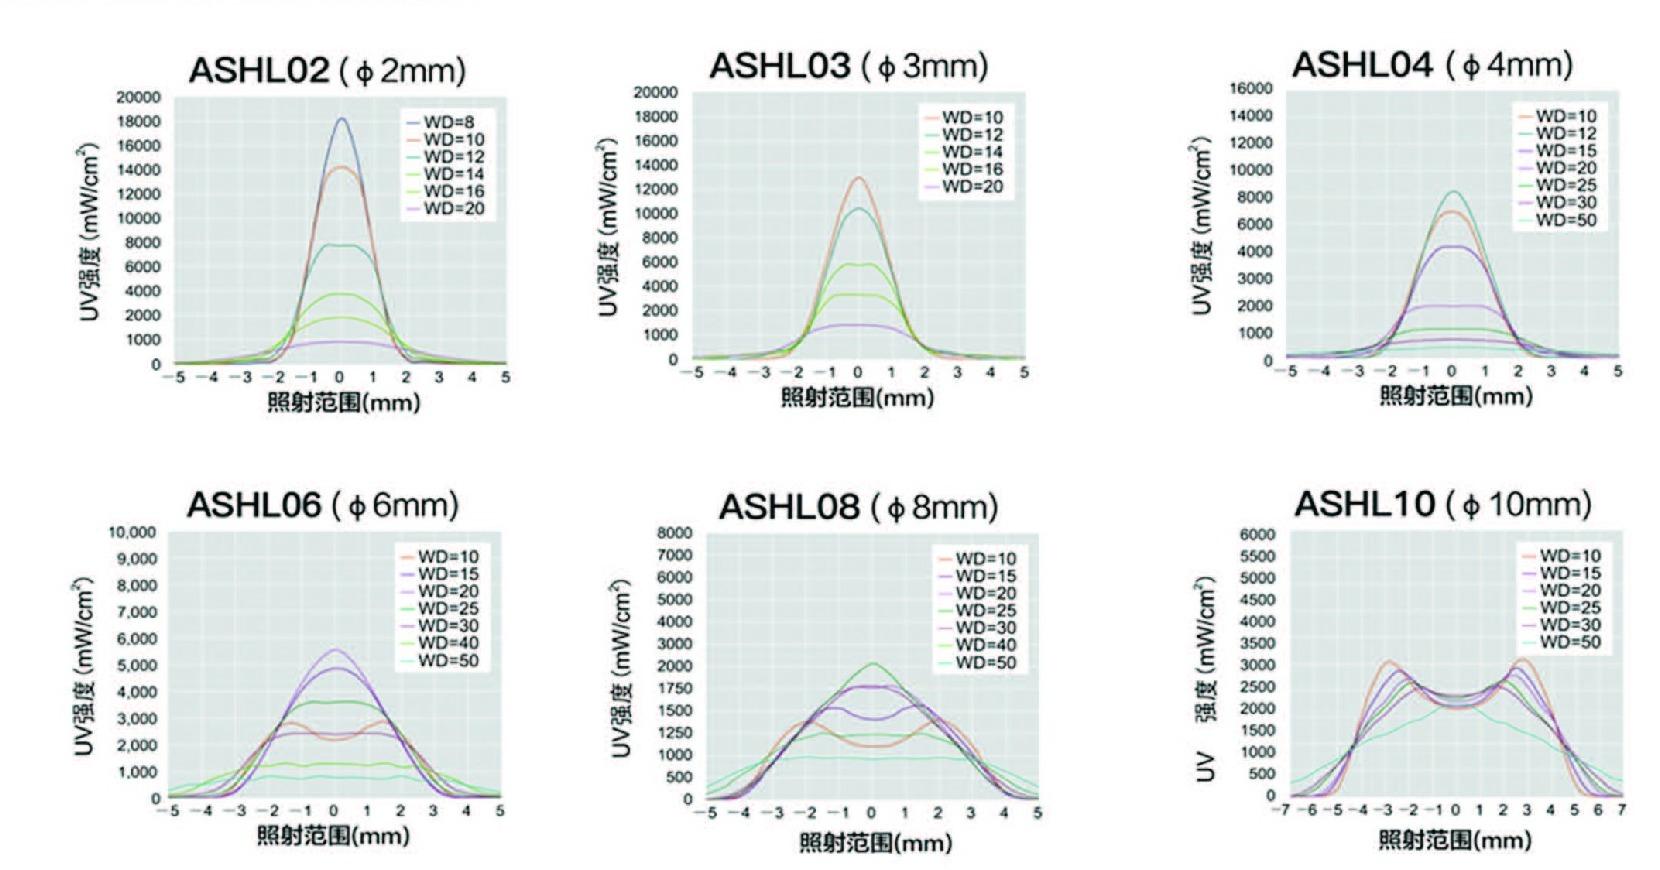
Odsunięcie głowicy od nominalnej odległości zmienia zarówno wartość szczytową, jak i kształt plamki. Poniższe profile natężenia promieniowania pokazują to dla sześciu soczewek: w odległości nominalnej profil jest wąski i wysoki, dalej staje się niższy i szerszy. Głowicę należy zamocować w uchwycie w powtarzalnej odległości i powtórzyć pomiar, gdy zmieni się oprzyrządowanie.
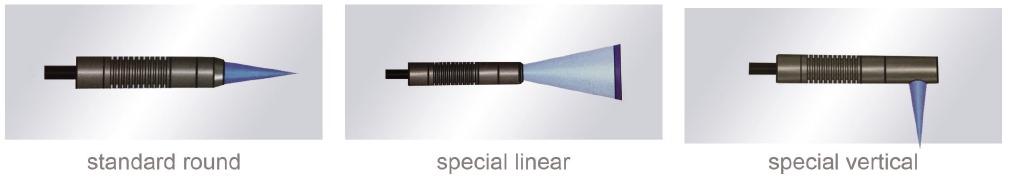
Oprócz standardowej plamki okrągłej specjalne soczewki wytwarzają plamkę liniową do krótkich spoin klejowych lub emitują pod kątem prostym w głowicach, które trzeba zamontować równolegle do detalu.
Naświetlanie opisują dwie wielkości:
Karty katalogowe klejów zwykle podają wymaganą dawkę, a często także minimalne natężenie promieniowania. Obie wartości są ważne. Poniżej pewnego natężenia tlen na powierzchni może zatrzymać utwardzanie, a dłuższe naświetlanie nie kompensuje tego w pełni. Powyżej niego wyższe natężenie skraca czas naświetlania przy tej samej dawce. Bardzo wysokie natężenie może też utwardzić klej tak szybko, że narastają naprężenia skurczowe, dlatego przy precyzyjnych połączeniach przydaje się naświetlanie krokowe lub impulsowe.
Natężenie promieniowania w pozycji roboczej należy mierzyć radiometrem UV Radiometer podczas uruchamiania procesu i powtarzać pomiar w regularnych odstępach.
Głowice punktowe są dostępne w wersjach 365, 385, 395, 405 i 450 nm. Właściwy wybór wyznacza klej:
Należy stosować długość fali zalecaną w karcie katalogowej kleju i sprawdzić transmisję każdej warstwy, przez którą przechodzi światło.
Sterowniki Awellcure UV LED Spot zasilają cztery lub osiem głowic, każdą z własnym natężeniem, czasem naświetlania i trybem, ustawianymi w krokach co 0,1 s. Można je wyzwalać sygnałami zewnętrznymi, zgłaszają alarm w razie usterki głowicy, pozwalają zablokować ustawienia i rejestrują godziny pracy każdej głowicy. Każda głowica ma czujnik temperatury przekazujący dane do sterownika, który utrzymuje natężenie promieniowania w granicach ±3 % przy 80 % mocy. Głowice są standardowo wyposażone w kabel 2 m, na zamówienie 5 m lub dłuższy, a dla głowic ruchomych dostępne są kable do robotów.
Poradnik technologiczny
Najpierw długość fali, potem moc, potem geometria. Poradnik krok po kroku, jak dopasować źródło światła do utwardzania UV do materiału i procesu.
Poradnik technologiczny
Jak wąskie pasmo światła UV LED utwardza powłoki, farby i kleje na przesuwających się detalach lub wstęgach i jak dobrać źródło liniowe do prędkości linii.
Poradnik technologiczny
Jak powierzchniowe źródła UV LED utwardzają całe detale, tace i powlekane powierzchnie w jednym naświetleniu i jak dobrać powierzchnię emisji, natężenie promieniowania i chłodzenie.
Doradztwo eksperckie
Prosimy opisać detale, klej lub powłokę oraz czas cyklu, a polecimy system punktowy, liniowy lub powierzchniowy.