

Technologie-Leitfaden
So wählen Sie eine UV-Lampe
Erst die Wellenlänge, dann die Leistung, dann die Geometrie. Eine Schritt-für-Schritt-Anleitung, mit der Sie eine UV-Härtungslichtquelle auf Ihr Material und Ihren Prozess abstimmen.
Technologie-Leitfaden
Wie fokussierte UV-LED-Köpfe Klebstoff genau dort härten, wo er dosiert wird, und wie Sie Linsen, Wellenlänge und Steuerung für das präzise Kleben kleiner Teile wählen.
Bei der Punkthärtung wird UV-Licht auf eine kleine, klar begrenzte Fläche konzentriert, typischerweise wenige Millimeter im Durchmesser. Sie härtet einen dosierten Klebstoffpunkt oder eine Raupe genau dort, wo sie sitzt, in Sekunden, während der Rest des Teils weitgehend unbelichtet bleibt. Sie ist das Standardverfahren zum Verkleben kleiner Teile in der Elektronik-, Optik-, Faseroptik- und Medizinproduktemontage.
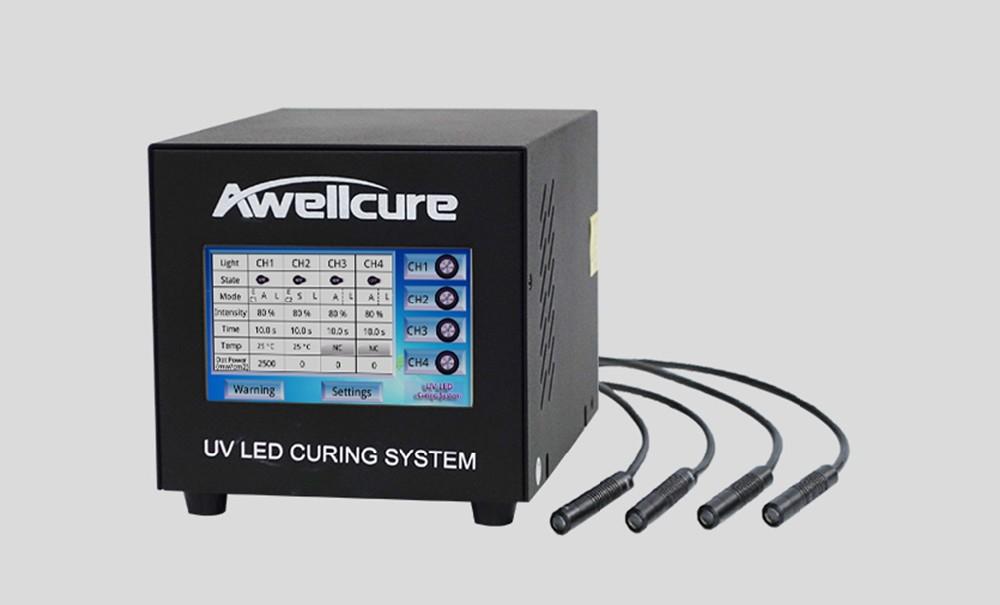
Ein UV-LED-Punkthärtungssystem besteht aus drei Teilen:
Der Klebstoff wird dosiert, die Teile werden positioniert, und die Steuerung schaltet die LED für eine festgelegte Zeit ein. Da die LED sofort ihre volle Leistung erreicht und ohne Verzögerung abschaltet, wird die Belichtung allein durch die Steuerung bestimmt, ohne Aufwärmphase und ohne Shutter.
Vor den UV-LEDs arbeitete die Punkthärtung mit einer Quecksilberlampe und einem flexiblen Lichtleiter. LED-Köpfe ersetzen das durch eine Quelle, die Zehntausende Stunden läuft, kein Infrarot abstrahlt und kein Quecksilber enthält. Lampenbasierte UV Lamp Spot-Systeme bleiben nützlich für Klebstoffe, die ein breites Spektrum benötigen.
Die Linse formt das Licht zu einem Spot bestimmten Durchmessers in einem bestimmten Abstand vom Kopf. Kleine Spots bündeln die Leistung der LED und erreichen die höchste Bestrahlungsstärke; große Spots verteilen sie auf mehr Fläche und erreichen weniger. Jede Linse ist für einen nominalen Arbeitsabstand spezifiziert, gemessen vom Kopf bis zum Teil.
| Teilenr. | Spotgröße(mm) | Arbeitsabstand(mm) | Max. Bestrahlungsstärke(mW/cm²) |
|---|---|---|---|
| ASHL02 | 2 | 8 | 18.000 |
| ASHL03 | 3 | 10 | 13.000 |
| ASHL04 | 4 | 14 | 8.500 |
| ASHL05 | 5 | 16 | 7.280 |
| ASHL06 | 6 | 17 | 5.980 |
| ASHL08 | 8 | 27 | 2.340 |
| ASHL10 | 10 | 25 | 1.820 |
| ASHL12 | 12 | 25 | 1.040 |
| ASHL15 | 15 | 38 | 650 |
Die Tabelle zeigt den Zielkonflikt deutlich: Die 2-mm-Linse erreicht 18.000 mW/cm², die 15-mm-Linse 650 mW/cm². Wählen Sie den kleinsten Spot, der die gesamte Klebstoffraupe mit etwas Reserve für Positioniertoleranzen noch abdeckt.
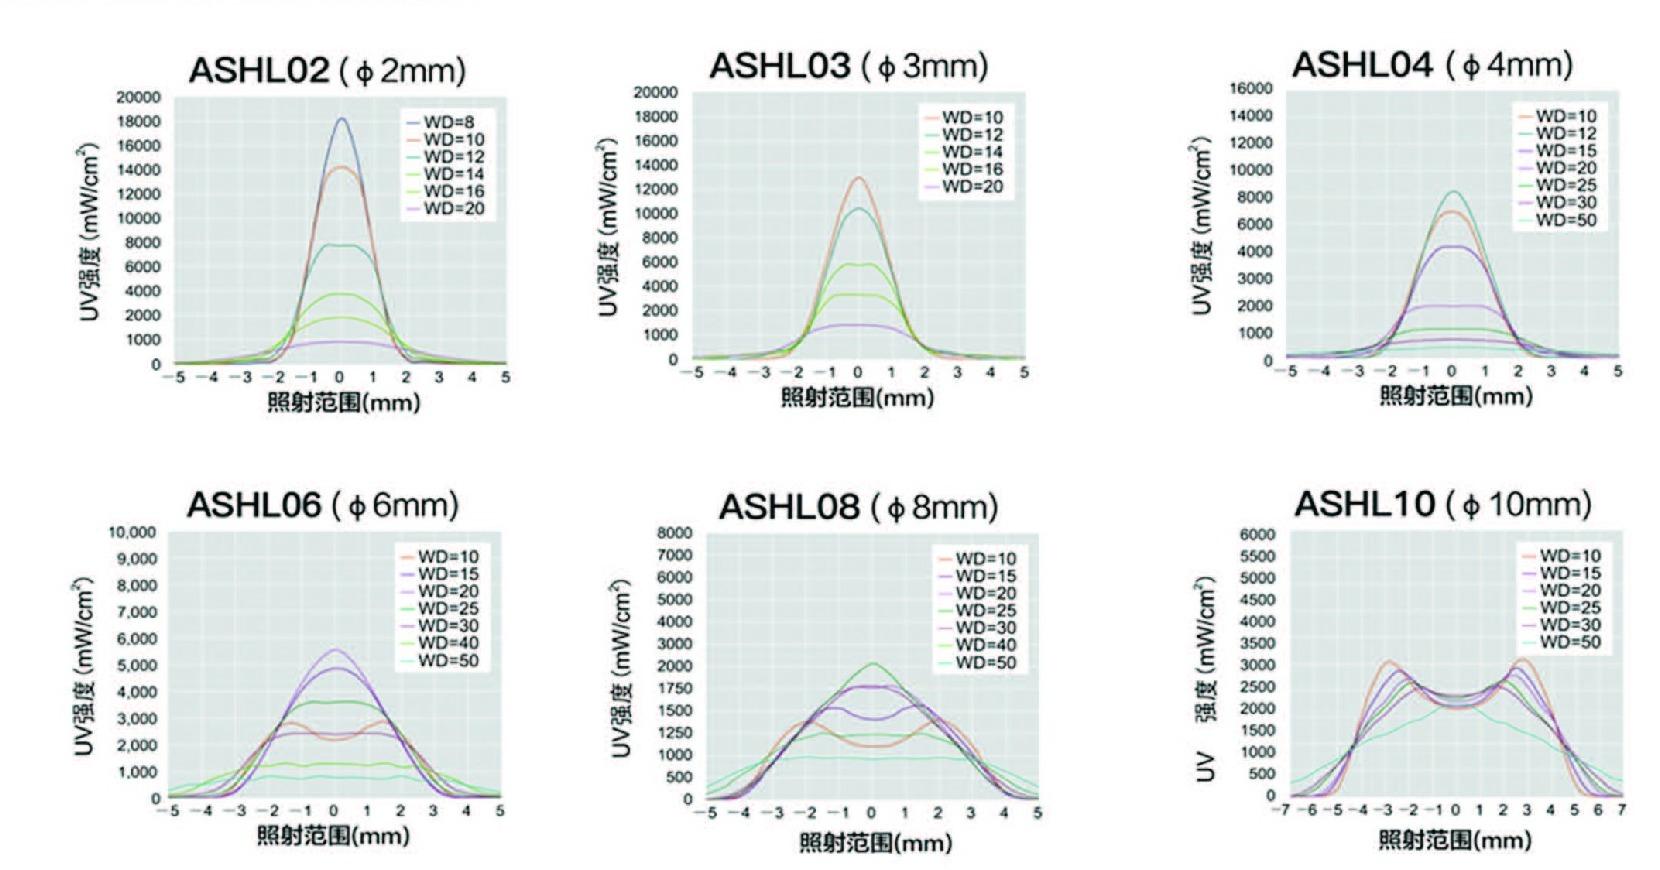
Wird der Kopf aus seinem nominalen Abstand bewegt, ändern sich sowohl das Maximum als auch die Form des Spots. Die folgenden Bestrahlungsprofile zeigen das für sechs Linsen: Im nominalen Abstand ist das Profil schmal und hoch, weiter entfernt wird es niedriger und breiter. Fixieren Sie den Kopf in einem Halter in einem reproduzierbaren Abstand und messen Sie neu, wenn sich die Vorrichtung ändert.
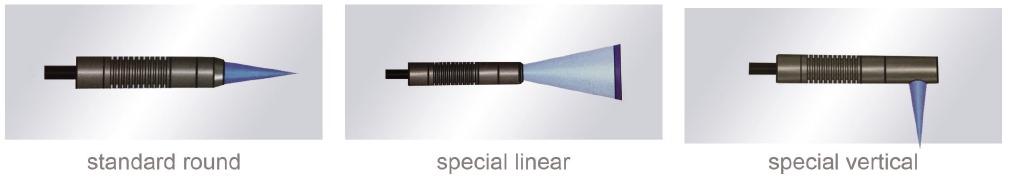
Neben dem runden Standardspot erzeugen Speziallinsen einen linienförmigen Spot für kurze Klebefugen oder strahlen im rechten Winkel ab, für Köpfe, die parallel zum Teil montiert werden müssen.
Zwei Größen beschreiben die Belichtung:
Klebstoffdatenblätter nennen meist eine erforderliche Dosis und oft eine minimale Bestrahlungsstärke. Beides ist wichtig. Unterhalb einer bestimmten Bestrahlungsstärke kann Sauerstoff an der Oberfläche die Härtung stoppen, und eine längere Belichtung gleicht das nicht vollständig aus. Oberhalb davon verkürzt eine höhere Bestrahlungsstärke die Belichtungszeit bei gleicher Dosis. Eine sehr hohe Bestrahlungsstärke kann den Klebstoff jedoch so schnell härten, dass sich Schrumpfspannungen aufbauen, weshalb Stufen- oder Pulsbestrahlung bei Präzisionsklebungen nützlich ist.
Messen Sie die Bestrahlungsstärke an der Arbeitsposition beim Einrichten des Prozesses mit einem UV Radiometer und wiederholen Sie die Messung in regelmäßigen Abständen.
Punkthärtungsköpfe sind mit 365, 385, 395, 405 und 450 nm erhältlich. Die richtige Wahl gibt der Klebstoff vor:
Verwenden Sie die im Klebstoffdatenblatt empfohlene Wellenlänge und prüfen Sie die Transmission jeder Schicht, die das Licht durchdringt.
Die UV LED Spot-Steuerungen von Awellcure betreiben vier oder acht Köpfe mit jeweils eigener Intensität, Belichtungszeit und Betriebsart, einstellbar in Schritten von 0,1 s. Sie lassen sich über externe Signale auslösen, geben bei einem defekten Kopf einen Alarm aus, sperren ihre Einstellungen und protokollieren die Betriebsstunden je Kopf. Jeder Kopf hat einen Temperatursensor mit Rückmeldung an die Steuerung, die die Bestrahlungsstärke bei 80 % Leistung innerhalb von ±3 % hält. Die Köpfe werden standardmäßig mit 2 m Kabel geliefert, 5 m oder länger auf Bestellung, und für bewegte Köpfe sind robotertaugliche Kabel erhältlich.
Technologie-Leitfaden
Erst die Wellenlänge, dann die Leistung, dann die Geometrie. Eine Schritt-für-Schritt-Anleitung, mit der Sie eine UV-Härtungslichtquelle auf Ihr Material und Ihren Prozess abstimmen.
Technologie-Leitfaden
Wie ein schmales Band aus UV-LED-Licht Beschichtungen, Farben und Klebstoffe härtet, während Teile oder Bahnen vorbeilaufen, und wie Sie eine Linienquelle für Ihre Liniengeschwindigkeit dimensionieren.
Technologie-Leitfaden
Wie UV-LED-Flächenquellen ganze Teile, Trays und beschichtete Oberflächen in einer Belichtung härten und wie Sie Emissionsfläche, Bestrahlungsstärke und Kühlung dimensionieren.
Fachberatung
Beschreiben Sie uns Ihre Bauteile, den Klebstoff oder die Beschichtung und die Taktzeit, und wir empfehlen Ihnen ein Punkt-, Linien- oder Flächenhärtungssystem.