UV-Farben und -Lacke trocknen nicht durch Verdunstung. Sie bleiben auf der Maschine flüssig, bis UV-Licht sie polymerisiert, und härten dann in Sekundenbruchteilen aus, während das Substrat die Lampe passiert. Druckereien nutzen sie für scharfe Rasterpunkte, hohen Glanz und sofortige Weiterverarbeitung, auf Papier, Karton, Folien, Kunststoffen und Metall.
Wo die UV-LED-Härtung eingesetzt wird
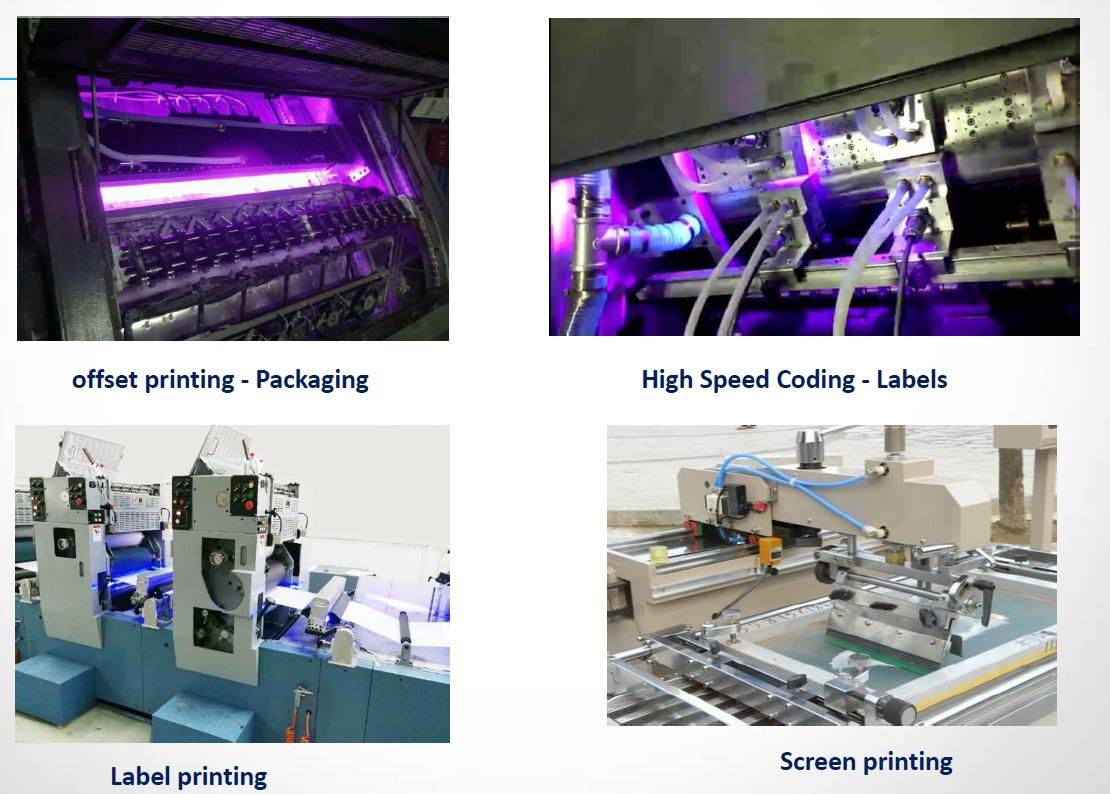
- Inkjetdruck: Pinning und Endhärtung auf Großformat-, Single-Pass- und industriellen Inkjetsystemen, bei denen die LED-Lampen auf dem Druckschlitten mitfahren oder quer über der Bahn sitzen.
- Etiketten- und Schmalbahndruck: Härten von Farben und Lacken zwischen den Druckwerken von Flexo- und Hybrid-Etikettendruckmaschinen.
- Codieren und Markieren: Härten von Codes und variablen Daten auf Etiketten und Verpackungen bei hohen Liniengeschwindigkeiten.
- Siebdruck: Härten dicker Farbschichten auf Kunststoff, Glas, Platten und Elektronikteilen.
- Offsetdruck: Härten von Bogen- und Rollenoffsetfarben für Verpackungen und Akzidenzen.
- Belichtung: Bebildern von Fotoresists für Leiterplatten und Siebdruck, wo LEDs die Quecksilberlampen weitgehend abgelöst haben.
Warum UV-LED zum Druck passt
Keine Aufwärmphase, keine Shutter. LEDs erreichen sofort ihre volle Leistung und schalten zwischen Aufträgen oder Bogen ab. Es gibt keinen Standby-Betrieb und keine Shuttermechanik, die gewartet werden muss.
Geringe Wärme auf dünnen Substraten. LED-Lampen strahlen kein Infrarot ab, sodass deutlich weniger Wärme das Substrat erreicht als bei einer Quecksilberlampe. Dünne Folien, Schrumpfsleeves und wärmeempfindliche Etiketten bleiben plan, und das Register bleibt stabil.
Kein Ozon, kein Quecksilber. LED-Lampen erzeugen kein Ozon, sodass keine Abluftführung nötig ist, und es muss kein Quecksilber gehandhabt oder entsorgt werden.
Lange, stabile Lebensdauer. Die LED-Leistung nimmt über Zehntausende Stunden nur langsam ab, während eine Quecksilberlampe regelmäßig ersetzt werden muss und allmählich an Intensität verliert.
Wellenlänge und Farbe
Beim Druck mit UV-LEDs kommen vor allem Quellen mit 365, 385 und 395 nm zum Einsatz. LEDs strahlen ein schmales Band ab, eine Quecksilberlampe dagegen über den UV-C-, UV-B- und UV-A-Bereich. Farben und Lacke müssen daher Photoinitiatoren enthalten, die bei der Wellenlänge der LED absorbieren: Farbhersteller bieten dafür LED-härtbare Serien an.
Die kurzen Wellenlängen einer Quecksilberlampe helfen, die oberste Schicht zu härten, wo Sauerstoff die Polymerisation hemmt. Mit LEDs hängt eine klebfreie Oberfläche von LED-optimierter Farbe, ausreichender Bestrahlungsstärke und an manchen Maschinen von Inertisierung ab. Testen Sie Ihre Farben unter der vorgesehenen Lampe, bevor Sie eine Maschine umrüsten.
Ein System auswählen
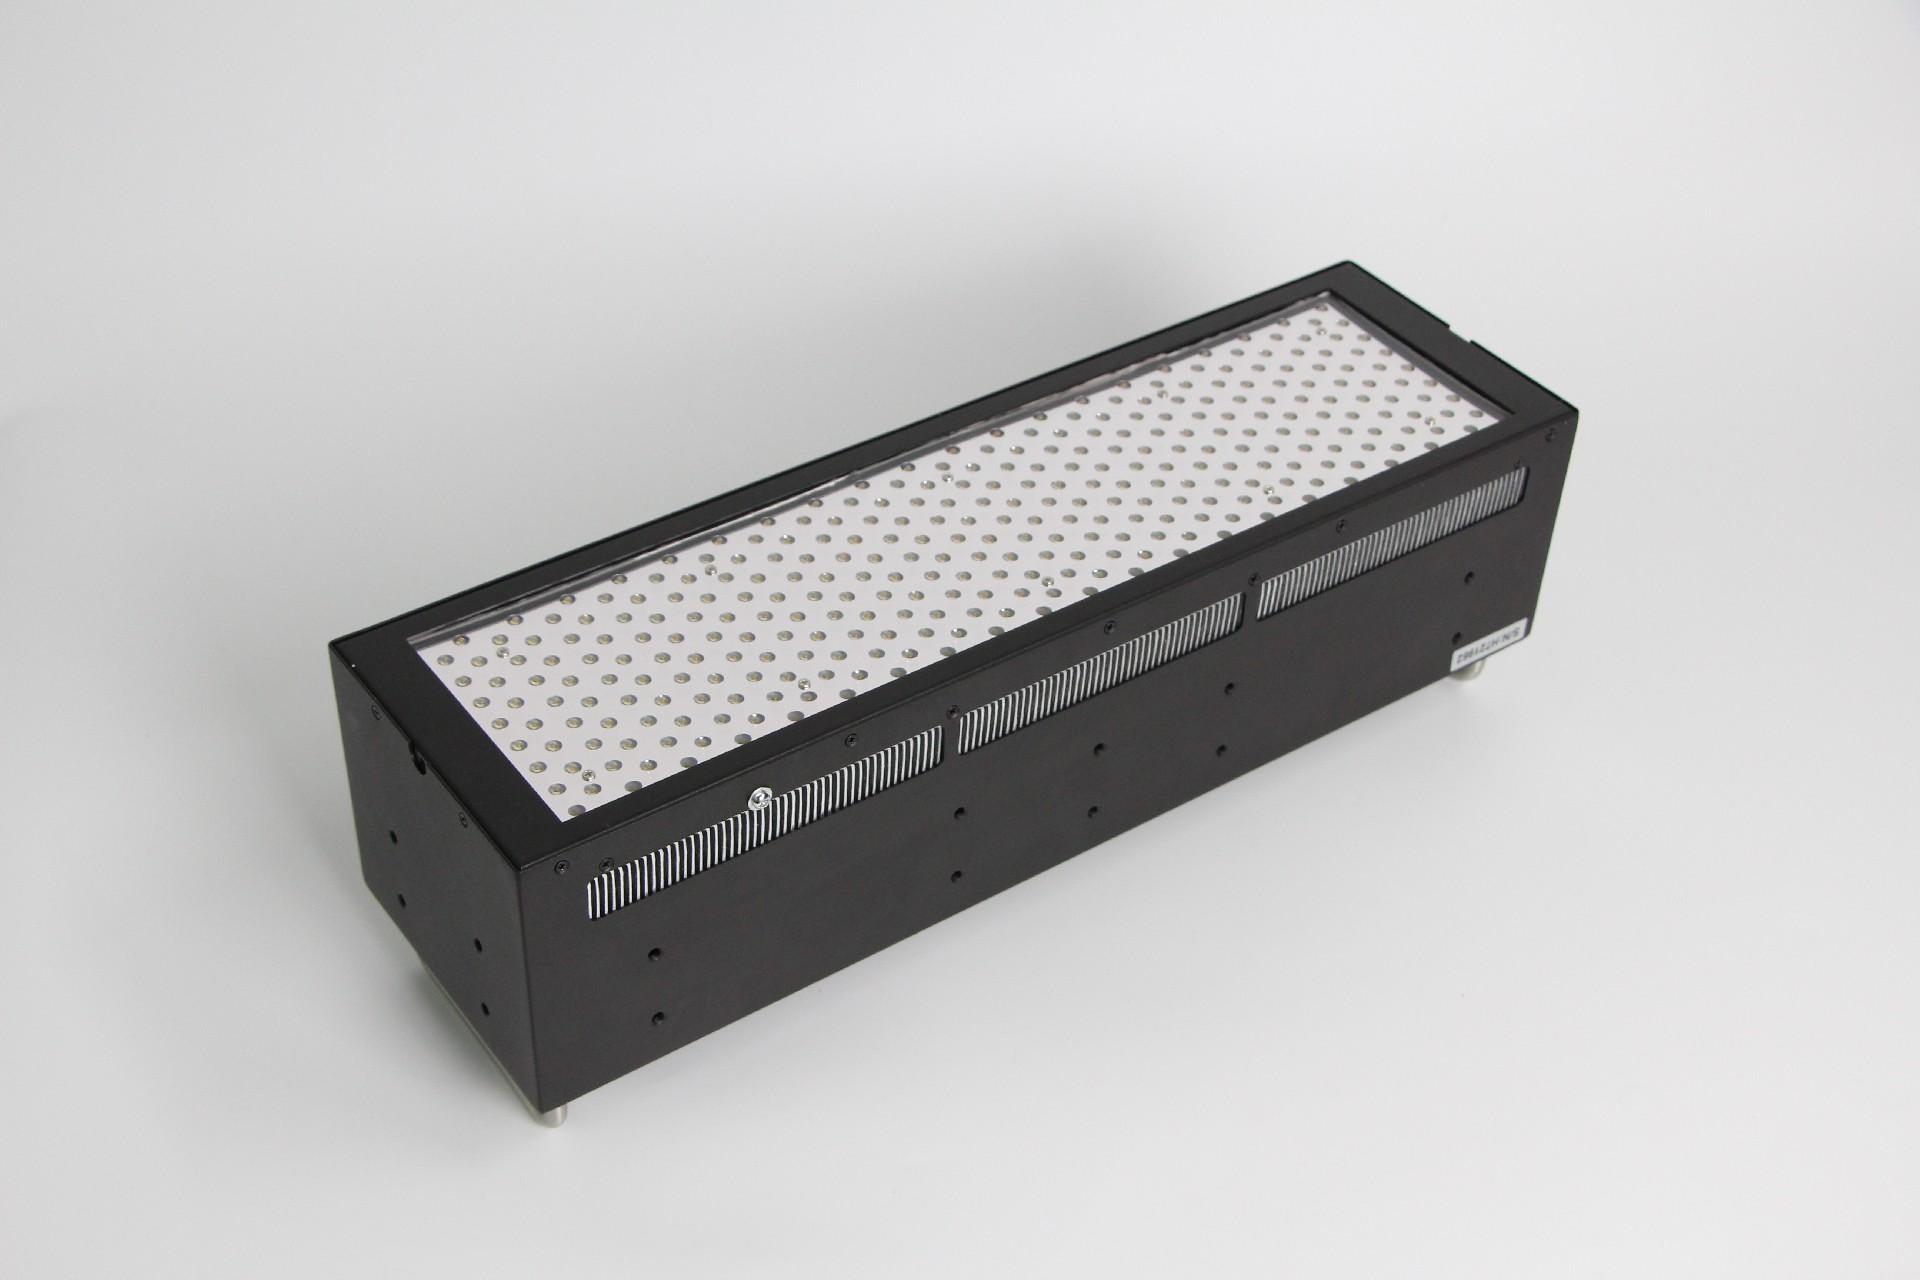
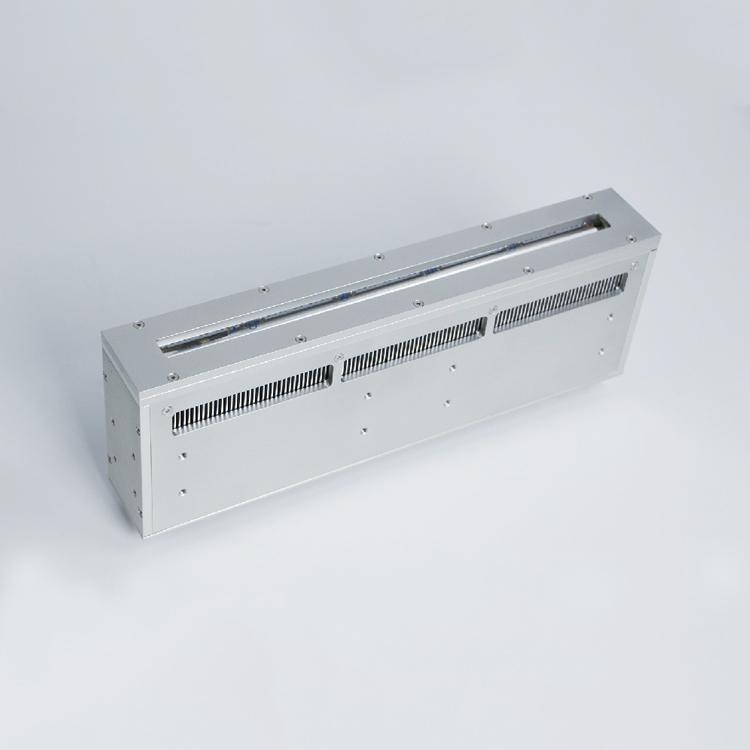
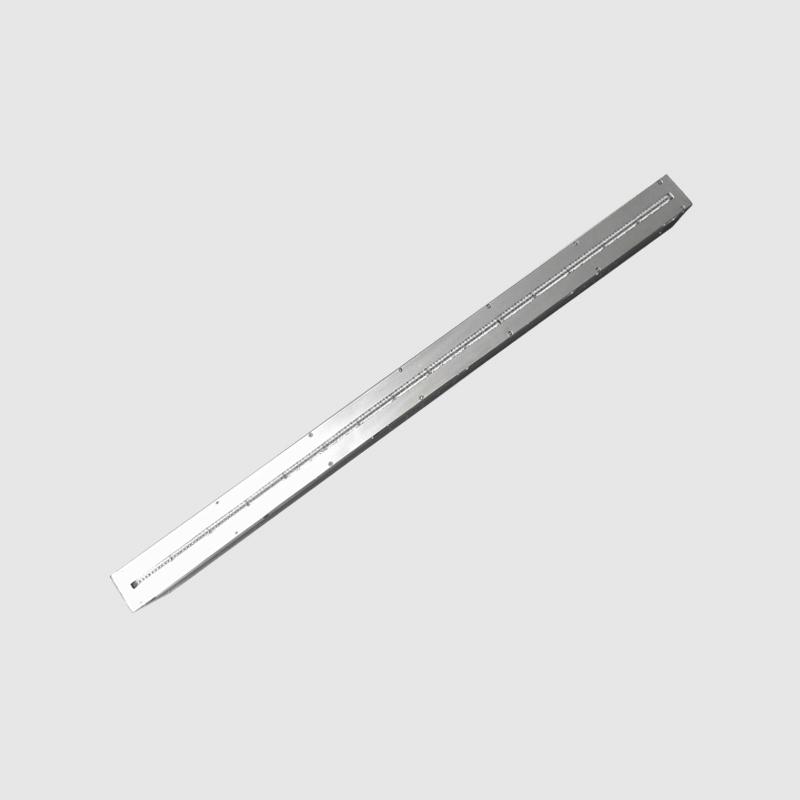
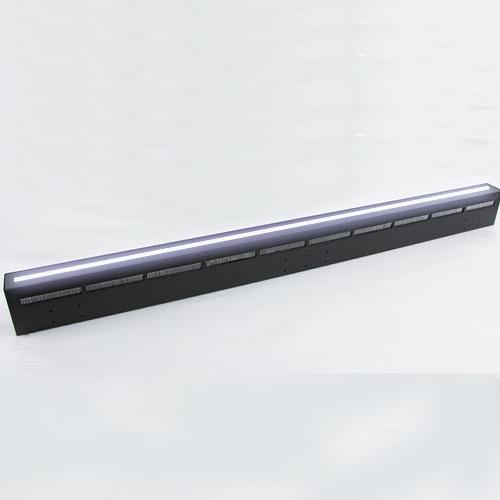
- Druckbreite. Wählen Sie eine Lampe, die mindestens so breit ist wie die bedruckte Fläche. Linien- und Flächenquellen gibt es von kurzen Köpfen bis 1.350 mm.
- Liniengeschwindigkeit und Dosis. Die Dosis ist die Bestrahlungsstärke multipliziert mit der Zeit, die ein Punkt unter der Lampe verbringt. Eine doppelte Liniengeschwindigkeit halbiert die Dosis, schnelle Maschinen brauchen also eine höhere Bestrahlungsstärke, eine längere bestrahlte Strecke oder mehrere Lampen hintereinander.
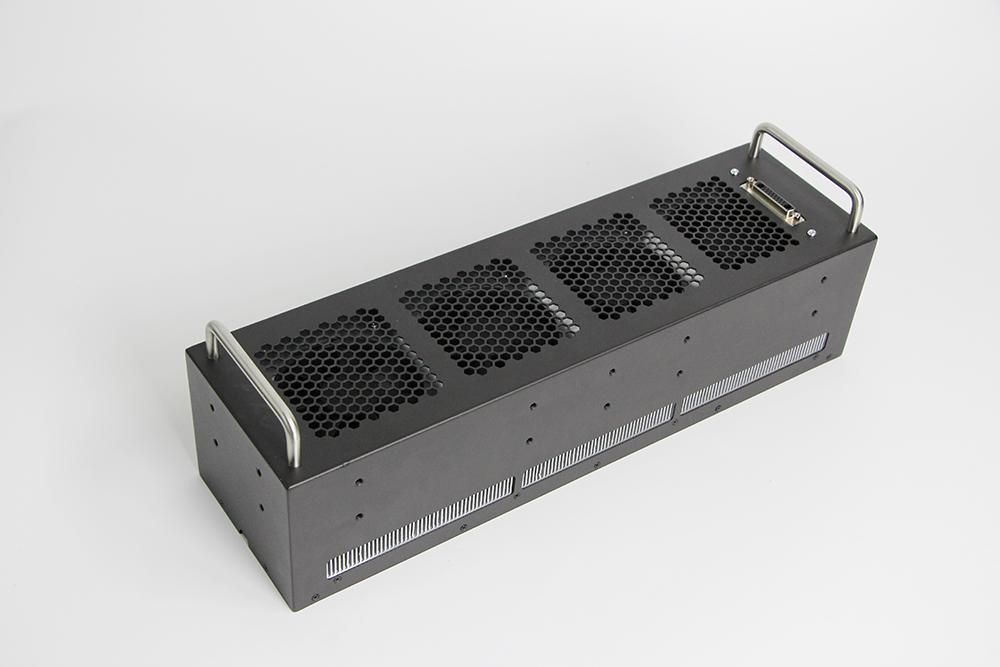
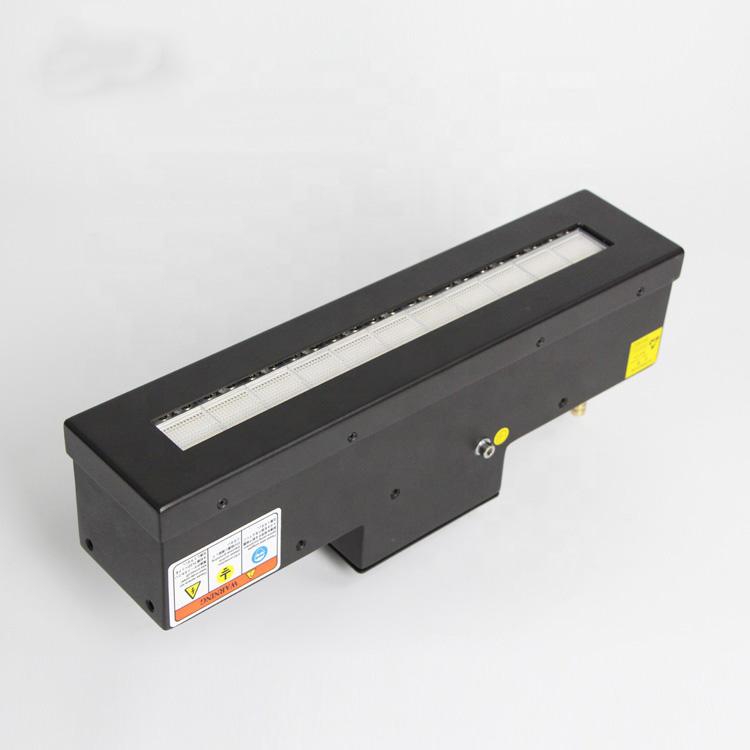
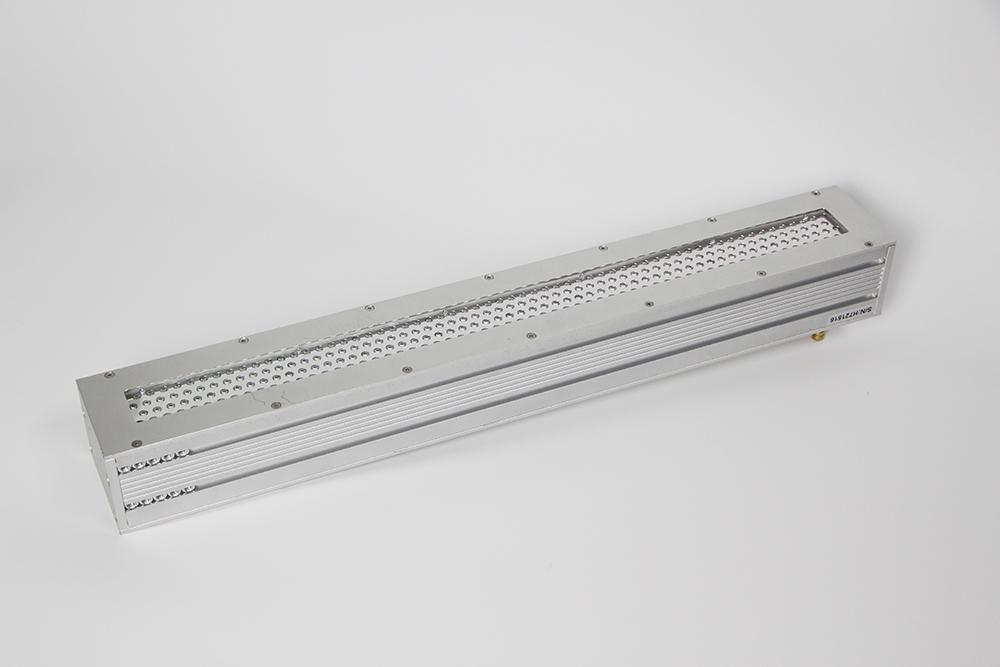
- Kühlung. Lüftergekühlte Lampen sind kompakt und einfach zu installieren. Wassergekühlte Lampen erreichen höhere Bestrahlungsstärken von 6 bis 25 W/cm² und halten Wärme von der Maschine fern.
- Arbeitsabstand. Die Bestrahlungsstärke sinkt mit zunehmendem Abstand zwischen Lampe und Substrat. Planen Sie die Montage so, dass die Lampe so nah am Substrat sitzt, wie die Maschine es zulässt.
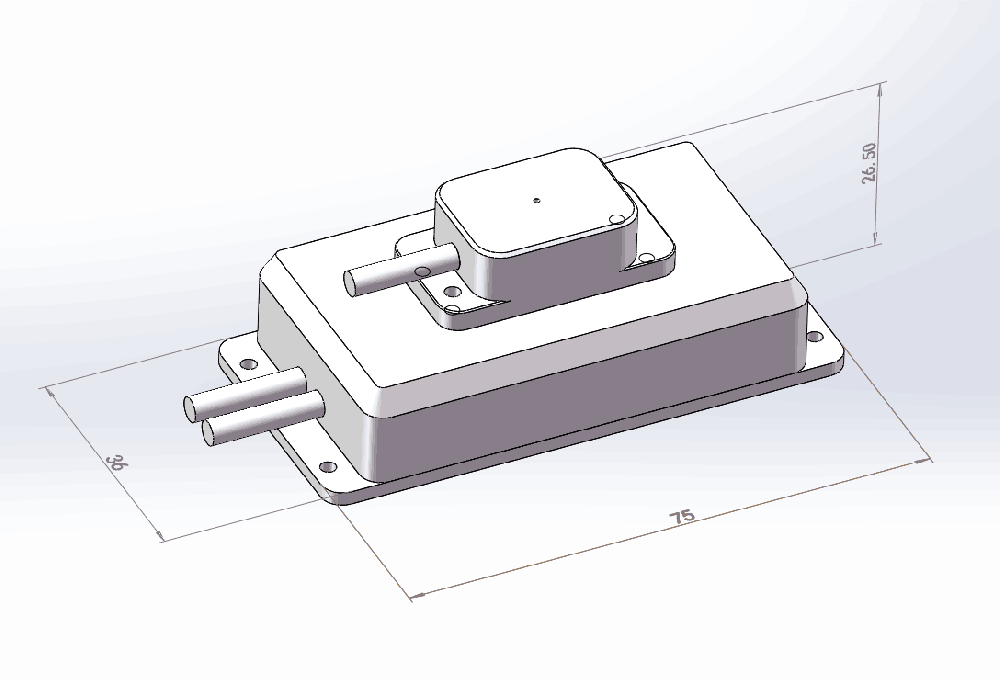
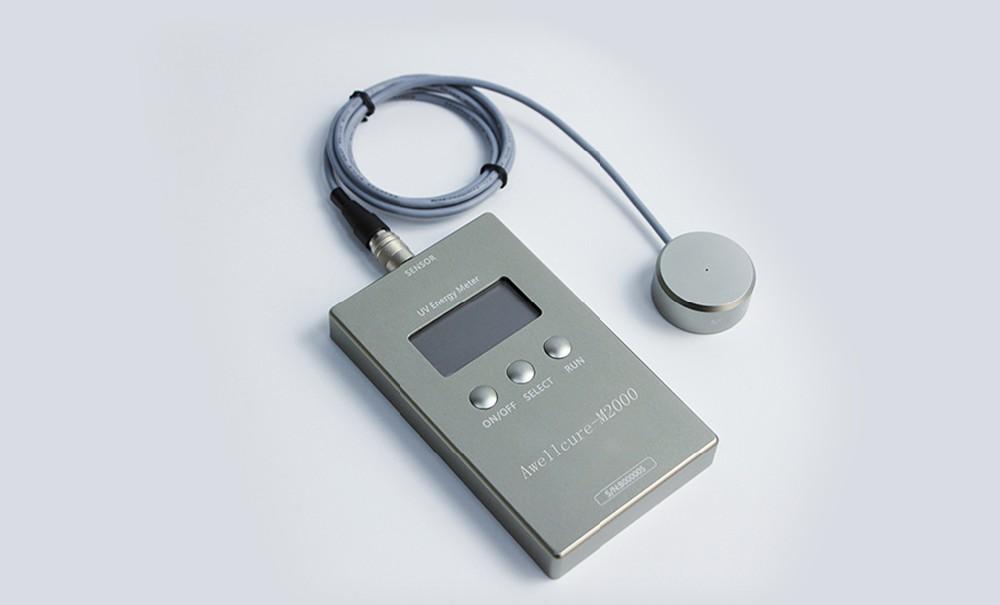
- Überwachung. Ein Inline-UV-Sensor meldet die Lampenleistung kontinuierlich an die Maschinensteuerung; ein Handradiometer prüft die Dosis beim Einrichten.
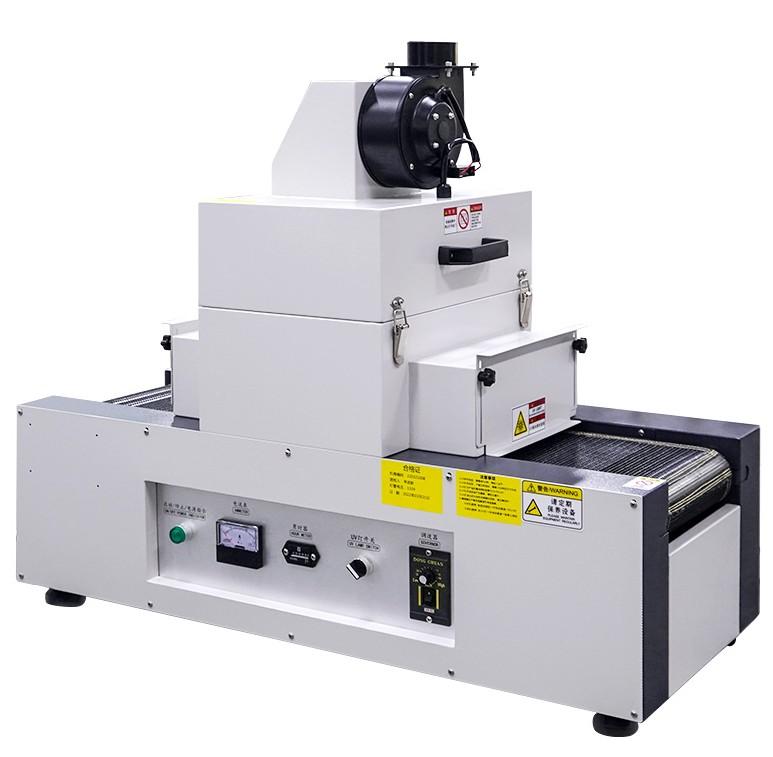
- Quecksilber, wo nötig. Für Farben und Lacke, die nur für Breitbandlampen formuliert sind, bleibt eine Förderbandanlage mit Quecksilberlampe eine Option.
Empfohlene Systeme
Lüftergekühlte UV LED Linear-Quellen von 300 bis 1.350 mm und breite UV LED Area-Quellen decken die Druckbreite ab. Für die höchste Bestrahlungsstärke wählen Sie eine wassergekühlte Flächenquelle wie 20 × 280 mm oder 20 × 600 mm. Der UV Conveyor mit 400 mm Bandbreite und Quecksilberlampe härtet Bogen und Teile mit konventionellen UV-Farben. Überwachen Sie den Prozess mit dem Online-UV Radiometer M4100 oder prüfen Sie ihn mit einem Handmessgerät. Der Leitfaden zur Linienhärtung erklärt den Zusammenhang zwischen Bestrahlungsstärke, Dosis und Liniengeschwindigkeit.