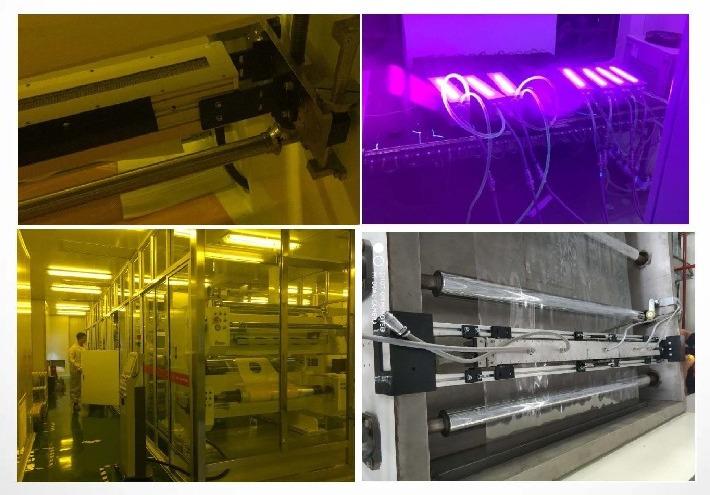
UV-härtende Beschichtungen und Klebstoffe sind in der Regel lösemittelfreie Flüssigkeiten, die unter UV-Licht innerhalb von Sekunden aushärten. Damit ersetzen Hersteller Trockenöfen und lange Fixierzeiten durch eine kurze Belichtung, auf Substraten von Papier und Folie bis zu Holz, Kunststoff, Metall und Glas.
Was gehärtet wird
- Folienbeschichtung: Hartlacke, Schutz- und Funktionsschichten auf Kunststofffolien, gehärtet mit quer über der laufenden Bahn montierten Lampen.
- Holz und Möbel: Grundierungen, Lacke und Decklacke auf Platten und Massivholzmöbeln, häufig mit wassergekühlten Lampen.
- Verpackungen und Etiketten: Klebstoffe, Überdrucklacke und Lacke auf Karton, Folie und Etiketten.
- Kunststoff- und Metallteile: dekorative und schützende Beschichtungen sowie das Verkleben von Bauteilen und Zierleisten.
- Glas: Verkleben von Glas mit Glas und mit Metall, etwa bei Möbeln, Displays und Instrumenten.
- Elektronik: Schutzlacke (Conformal Coatings), die Leiterplatten vor Feuchtigkeit und Vibration schützen, sowie Klebstoffe für Bauteile.
- Kabelbäume und Kabel: Verkleben und Abdichten von Kabelenden, Steckverbindern und USB-Steckern, damit sie Auszug und Biegung standhalten.
- Medizinische Verbrauchsmaterialien: Härten von Klebstoffen und Beschichtungen in der Fertigung. Siehe Medizintechnik.
Warum UV-LED zu Beschichtungen und Klebstoffen passt
Weniger Energie, keine Aufwärmphase. LEDs wandeln elektrische Leistung in UV-Licht eines schmalen Bands um und schalten ab, sobald kein Teil unter der Lampe liegt. Es gibt keine Aufwärmphase und keinen Standby-Betrieb.
Geringe Wärme. LED-Lampen strahlen kein Infrarot ab, sodass Folien, Kunststoffe und Holz deutlich weniger Wärme ausgesetzt sind als unter einer Quecksilberlampe. Das verringert Verzug und Maßänderungen bei dünnen oder wärmeempfindlichen Teilen.
Kein Quecksilber, kein Ozon. LED-Quellen enthalten kein Quecksilber und erzeugen kein Ozon. Eine Abluftführung ist nicht nötig, und die Entsorgung der Lampen ist einfacher.
Lange Lebensdauer. Eine LED-Quelle hält Zehntausende Stunden, ein Vielfaches einer Quecksilberlampe, was Lampenwechsel und Wartung reduziert.
Ein System auswählen
- Chemie. Prüfen Sie, ob die Beschichtung oder der Klebstoff für die LED-Härtung formuliert ist, und notieren Sie die Wellenlänge, typischerweise 365, 385, 395 oder 405 nm. Materialien, die nur für breitbandige Quecksilberlampen ausgelegt sind, können unter LEDs an der Oberfläche klebrig bleiben.
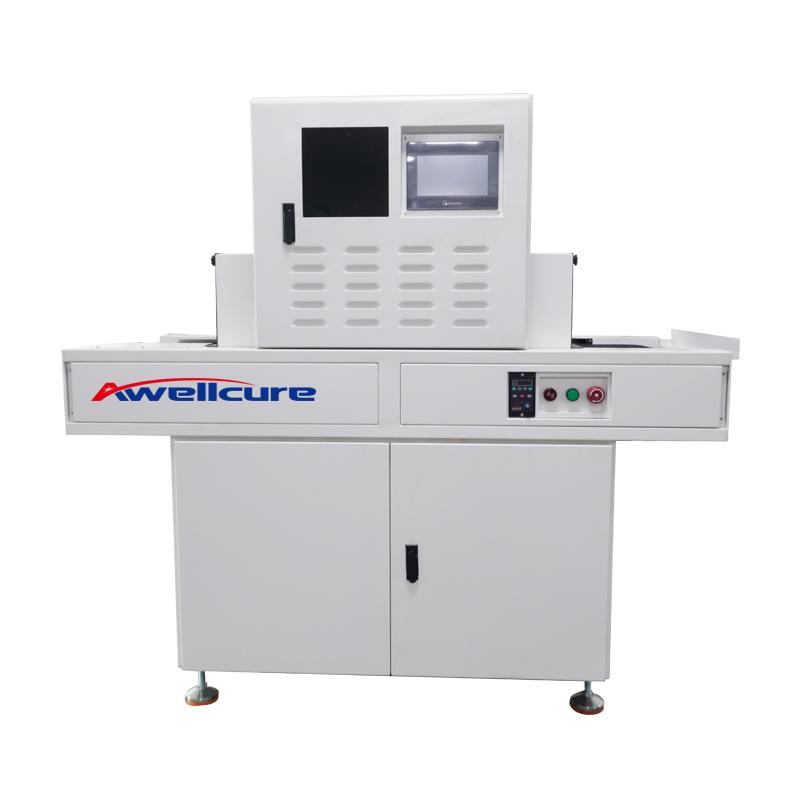
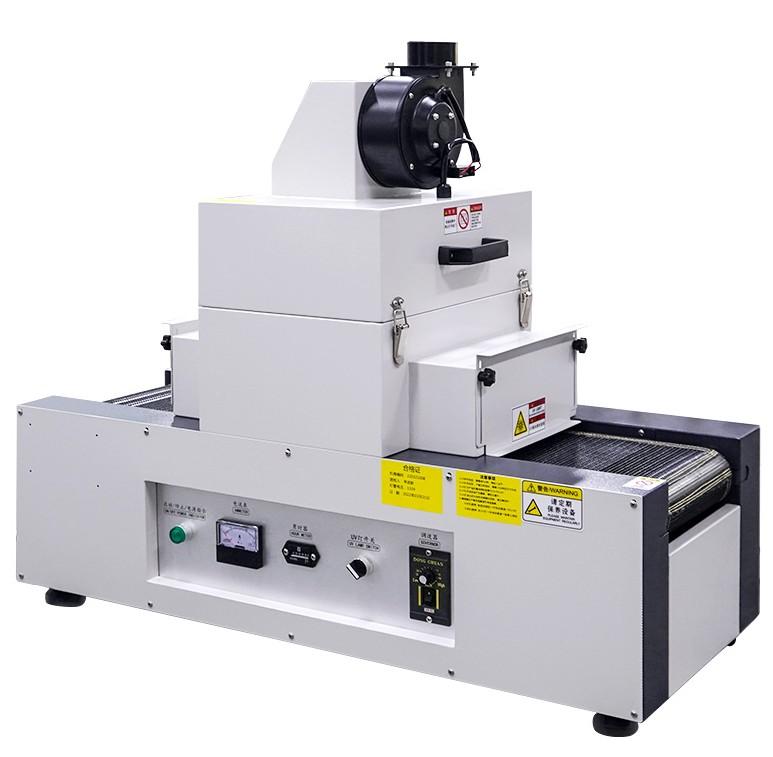
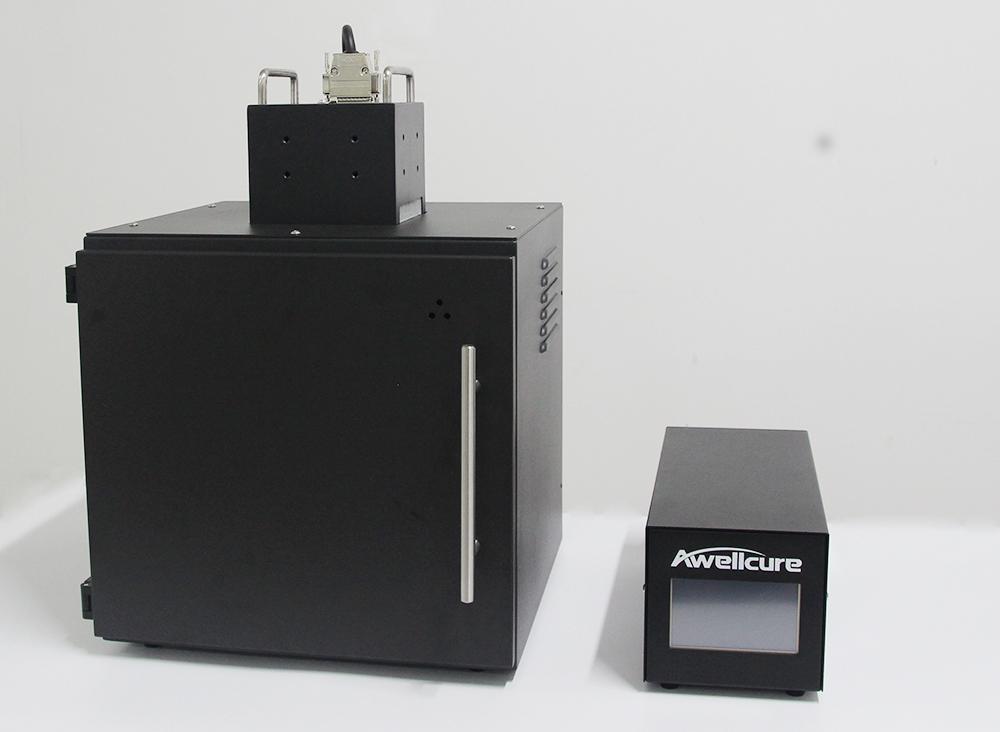
- Teilegröße und Materialfluss. Chargen von Teilen eignen sich für einen Ofen oder eine Flächenquelle über einer Vorrichtung. Die kontinuierliche Fertigung eignet sich für eine Förderbandanlage oder eine Linien- bzw. Flächenquelle quer über einer Linie oder Bahn.
- Schichtdicke und Pigmentierung. Dicke, gefüllte oder pigmentierte Schichten absorbieren das Licht, bevor es den Grund der Schicht erreicht. Längere Wellenlängen wie 395 oder 405 nm dringen tiefer ein, und unter Umständen ist eine höhere Dosis erforderlich.
- Bestrahlungsstärke, Dosis und Geschwindigkeit. Entnehmen Sie die erforderliche Dosis dem Datenblatt. Auf einer Förderbandanlage sinkt die Dosis mit steigender Bandgeschwindigkeit, stimmen Sie die Lampenleistung also auf den benötigten Durchsatz ab.
- Kühlung und Umgebung. Lüftergekühlte Quellen sind einfach zu installieren. Wassergekühlte Quellen liefern eine höhere Bestrahlungsstärke und eignen sich für schnelle Linien und breite Formate.
Empfohlene Systeme
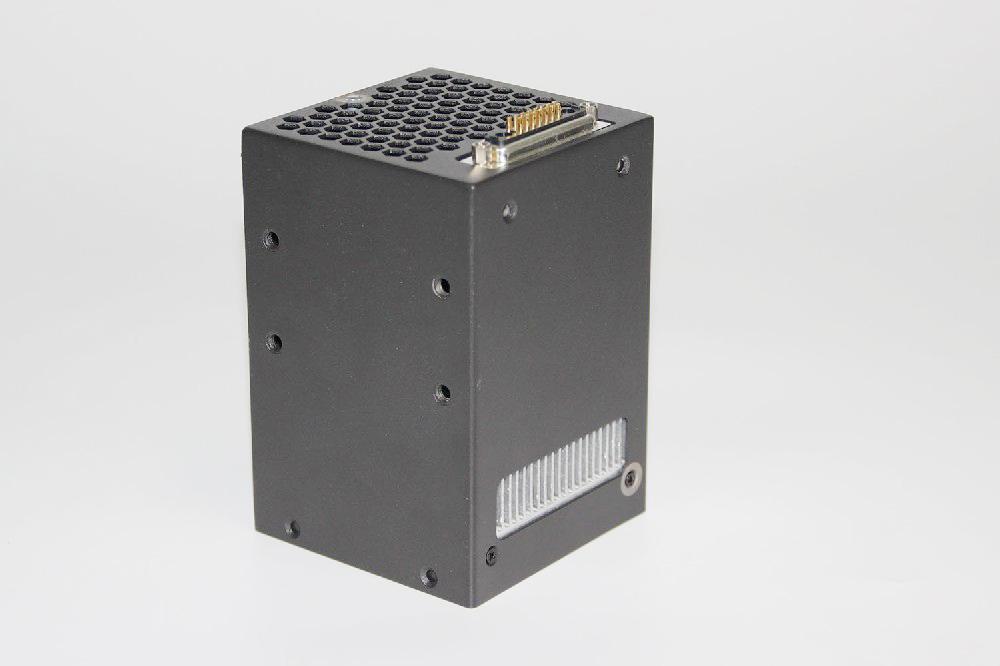
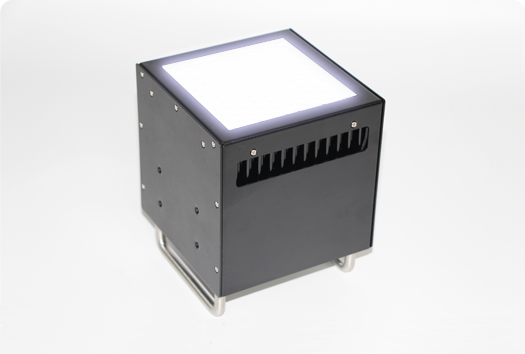
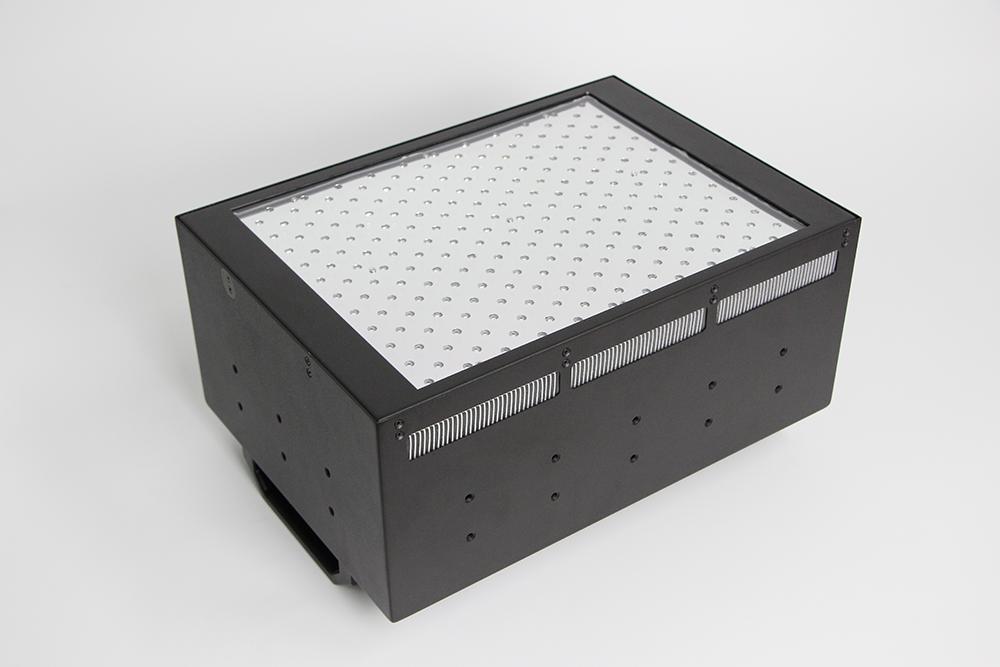
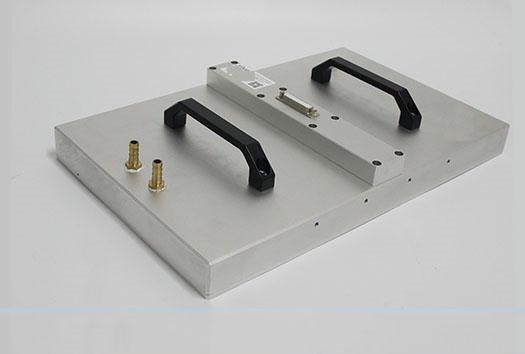
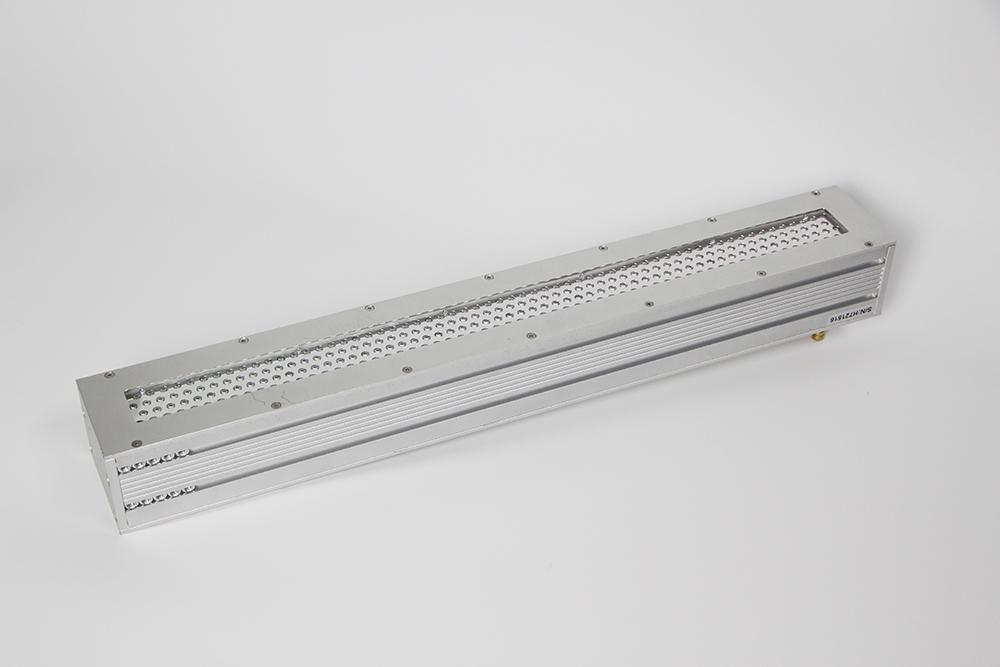
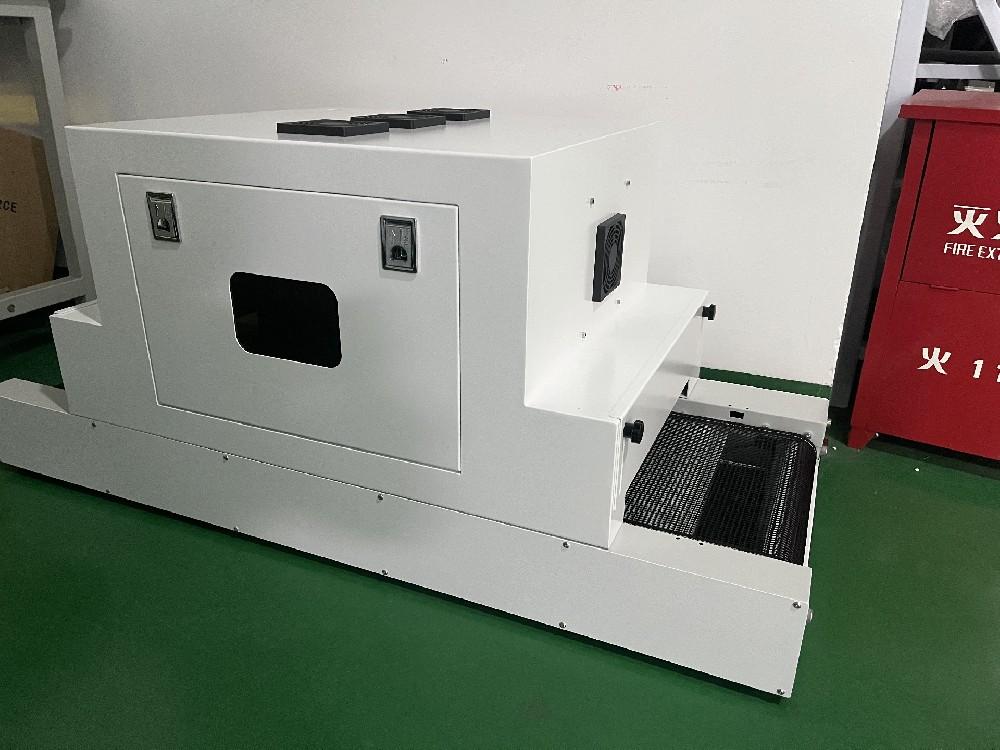
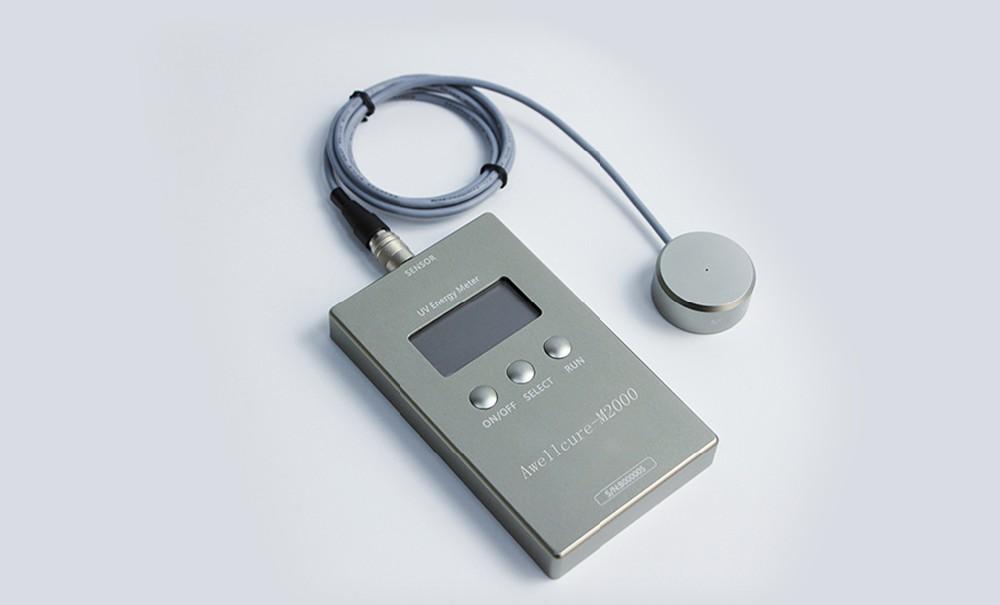
Für Teile und Vorrichtungen decken die lüftergekühlten UV LED Area-Quellen Flächen von 60 × 60 mm bis 200 × 300 mm ab, die wassergekühlten Versionen erreichen 6 bis 25 W/cm² für schnelle Linien. Eine UV LED Linear-Quelle härtet quer über einer laufenden Bahn. UV Conveyor-Systeme übernehmen die kontinuierliche Fertigung, darunter ein Modell mit 400 mm Bandbreite und Quecksilberlampe für breitbandige Materialien, und ein UV Curing Oven eignet sich für Chargen und Muster. Prüfen Sie die Dosis mit einem UV Radiometer. Der Leitfaden zur Flächenhärtung erklärt, wie Sie eine Flächenquelle dimensionieren.