

Technologie-Leitfaden
So wählen Sie eine UV-Lampe
Erst die Wellenlänge, dann die Leistung, dann die Geometrie. Eine Schritt-für-Schritt-Anleitung, mit der Sie eine UV-Härtungslichtquelle auf Ihr Material und Ihren Prozess abstimmen.
Technologie-Leitfaden
Wie ein schmales Band aus UV-LED-Licht Beschichtungen, Farben und Klebstoffe härtet, während Teile oder Bahnen vorbeilaufen, und wie Sie eine Linienquelle für Ihre Liniengeschwindigkeit dimensionieren.
Eine Linienlichtquelle erzeugt ein langes, schmales Band aus UV-Licht. Quer über einem Förderband, einer Bahn oder einem rotierenden Teil montiert, härtet sie das Material, während es darunter durchläuft. Die Linienhärtung ist die naheliegende Wahl, wann immer sich das Produkt bewegt: Druck- und Beschichtungslinien, Förderbandanlagen, lange Klebefugen und zylindrische Teile, die sich unter der Lampe drehen.
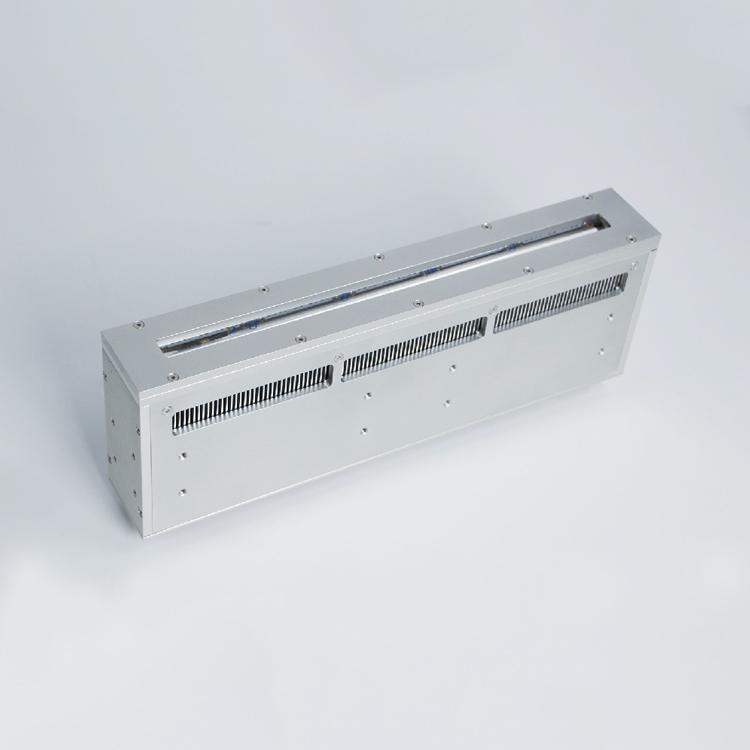
Die Lichtquelle ist eine Reihe von UV-LEDs hinter einem Fenster, typischerweise 3 bis 10 mm breit und von etwa 10 mm bis über einen Meter lang. Eine Steuerung legt die Leistung fest und schaltet die LEDs ein und aus, entweder dauerhaft, solange die Linie läuft, oder ausgelöst durch einen Sensor, sobald ein Teil ankommt.
Jeder Punkt des Produkts erhält nur Licht, solange er sich unter dem Band befindet. Die aufgenommene Dosis hängt daher von drei Faktoren ab: der Bestrahlungsstärke unter der Lampe, der Breite des bestrahlten Bands und der Geschwindigkeit, mit der sich das Produkt bewegt.
Bestrahlungsstärke (mW/cm²) ist die UV-Leistung pro Flächeneinheit, die die Oberfläche erreicht. Dosis (mJ/cm²) ist die Energie pro Flächeneinheit, die sich während der Zeit aufbaut, die ein Punkt unter der Lampe verbringt:
Zur Veranschaulichung: Ein 10 mm breites Band auf einer Linie mit 10 m/min (etwa 167 mm/s) ergibt eine Verweilzeit von 0,06 s. Bei einer mittleren Bestrahlungsstärke von 1.000 mW/cm² sind das etwa 60 mJ/cm² pro Durchlauf.
Daraus folgen zwei Konsequenzen. Eine doppelte Liniengeschwindigkeit halbiert die Dosis. Und eine höhere Spitzenbestrahlungsstärke erhöht die Dosis nicht, wenn das Band dabei schmaler wird. Um bei gleicher Geschwindigkeit eine höhere Dosis zu erreichen, verwenden Sie eine Quelle mit mehr Leistung, eine breitere Emissionsfläche, mehrere Quellen hintereinander oder mehr Durchläufe.
Die Bestrahlungsstärke einer Linienquelle ist nicht vollkommen gleichmäßig: Sie erreicht ihr Maximum in der Mitte des Bands und fällt zu den Rändern und Enden hin ab. Messen Sie die tatsächliche Dosis mit einem Radiometer, das auf dem Förderband durch die Härtungszone läuft und die aufsummierte Energie erfasst.
Linienquellen werden üblicherweise bei einem Arbeitsabstand von etwa 10 mm spezifiziert. Mit zunehmendem Abstand wird das Band breiter und die Bestrahlungsstärke sinkt. Montieren Sie die Quelle daher so nah am Produkt, wie es der Prozess zulässt, in einer festen und reproduzierbaren Höhe. Bei Förderbandanlagen mit verstellbarer Lampenhöhe messen Sie nach jeder Änderung neu.
Linienquellen sind mit 365, 385, 395 und 405 nm erhältlich. Verwenden Sie die Wellenlänge, für die Ihre Farbe, Beschichtung oder Ihr Klebstoff formuliert ist. 365 nm eignet sich für viele Klebstoffe und Formulierungen, die aus der Chemie für Quecksilberlampen abgeleitet sind; 385 und 395 nm sind für LED-härtbare Farben und Beschichtungen weit verbreitet; 395 und 405 nm dringen tiefer in dicke oder pigmentierte Schichten ein.
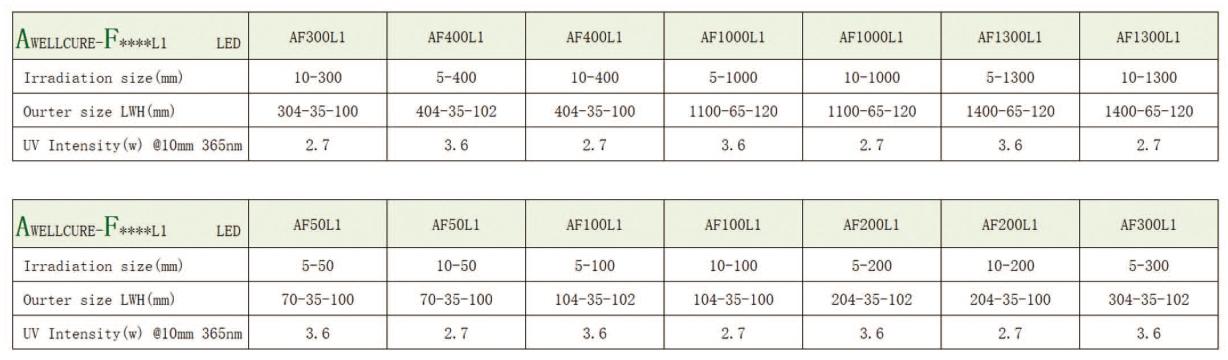
Die UV LED Linear-Quellen von Awellcure reichen von kompakten Köpfen mit 10 × 3 mm und 15 × 5 mm für schmale Klebefugen bis zu lüftergekühlten Leisten von 50 × 10 mm bis 1.350 × 10 mm für Bahn- und Förderbandbreiten. Für höhere Bestrahlungsstärken im Linienformat erreichen die wassergekühlten, 20 mm breiten Quellen im Sortiment UV LED Area 6 bis 25 W/cm². Ihre Steuerungen verarbeiten externe Triggersignale von SPS, Sensor oder Fußschalter, bieten Status- und Alarmausgänge und lassen sich über RS232 programmieren.
Technologie-Leitfaden
Erst die Wellenlänge, dann die Leistung, dann die Geometrie. Eine Schritt-für-Schritt-Anleitung, mit der Sie eine UV-Härtungslichtquelle auf Ihr Material und Ihren Prozess abstimmen.
Technologie-Leitfaden
Wie fokussierte UV-LED-Köpfe Klebstoff genau dort härten, wo er dosiert wird, und wie Sie Linsen, Wellenlänge und Steuerung für das präzise Kleben kleiner Teile wählen.
Technologie-Leitfaden
Wie UV-LED-Flächenquellen ganze Teile, Trays und beschichtete Oberflächen in einer Belichtung härten und wie Sie Emissionsfläche, Bestrahlungsstärke und Kühlung dimensionieren.
Fachberatung
Beschreiben Sie uns Ihre Bauteile, den Klebstoff oder die Beschichtung und die Taktzeit, und wir empfehlen Ihnen ein Punkt-, Linien- oder Flächenhärtungssystem.