Glasfasernetze beruhen auf Komponenten, in denen Glasfasern, Linsen und Chips mikrometergenau ausgerichtet und anschließend dauerhaft fixiert werden. UV-härtende Klebstoffe machen das möglich: Sie bleiben während der Ausrichtung flüssig und härten bei Bestrahlung in Sekunden aus. Dieselbe Chemie wird für die farbigen Beschichtungen und Schutzschichten auf der Faser selbst verwendet.
Was gehärtet wird
- Faserarrays und V-Nuten: Fixieren von Fasern in V-Nut-Substraten und Verkleben von Deckeln für Faserarrays und PLC-Splitter (Planar Lightwave Circuit).
- Transceiver und aktive Optik: Vorfixieren von Linsen, Isolatoren und Faserstubs nach der aktiven Ausrichtung in optischen Transceivern und Modulen.
- Steckverbinder und Patchkabel: Zugentlastung, Verkleben von Knickschutztüllen und Fixieren von Fasern in Steckergehäusen mit UV-härtenden Klebstoffen.
- Faserbeschichtungen: Farbbeschichtungen zur Faserkennzeichnung und Matrixmaterialien für Faserbändchen, gehärtet, während die Faser an der Lampe vorbeiläuft.
- Spleißschutz: Neubeschichtung (Recoating) abisolierter Fasern nach dem Fusionsspleißen.
- Passive Komponenten: Koppler, Wellenlängenmultiplexer (WDM) und Faserkollimatoren.
Warum UV-LED zu Glasfaserkomponenten passt
Die Ausrichtung bleibt erhalten. Die Klebstoffe härten schnell und mit wenig Wärme, sodass die Komponenten die bei der Ausrichtung gefundene Position halten. Die LEDs strahlen kein Infrarot ab, was die Wärmeausdehnung von Vorrichtungen und Teilen begrenzt, während die Verbindung aushärtet.
Hohe Bestrahlungsstärke auf kleiner Fläche. Punkthärtungsköpfe und kompakte Linienquellen konzentrieren ihre Leistung auf die Klebefuge, sodass die Vorfixierung Sekunden dauert und die nächste Ausrichtung beginnen kann.
Sofort ein und aus. Die Belichtung wird direkt von der Ausricht- oder Prüfstation ausgelöst. Es gibt keine Aufwärmphase und keinen Shutter, und zwischen den Zyklen nehmen die LEDs keine Leistung auf.
Stabile Leistung. Die LED-Leistung ist von Belichtung zu Belichtung konstant und nimmt nur langsam ab, sodass eine validierte Dosis gültig bleibt. Temperaturschutz und Fehleralarme an der Steuerung melden ein Problem, bevor es sich auf die Teile auswirkt.
Ein System auswählen
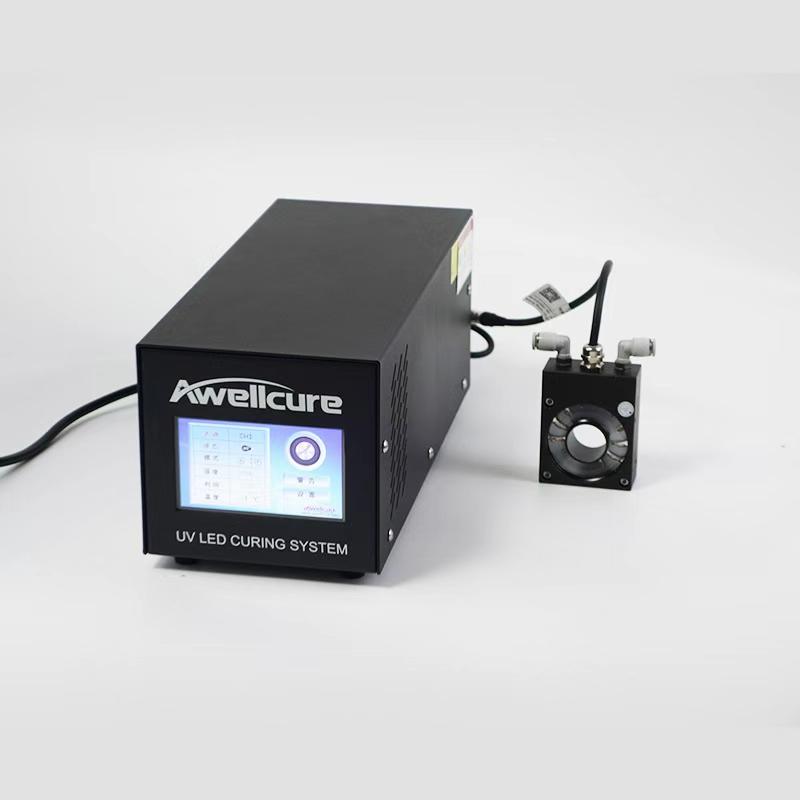
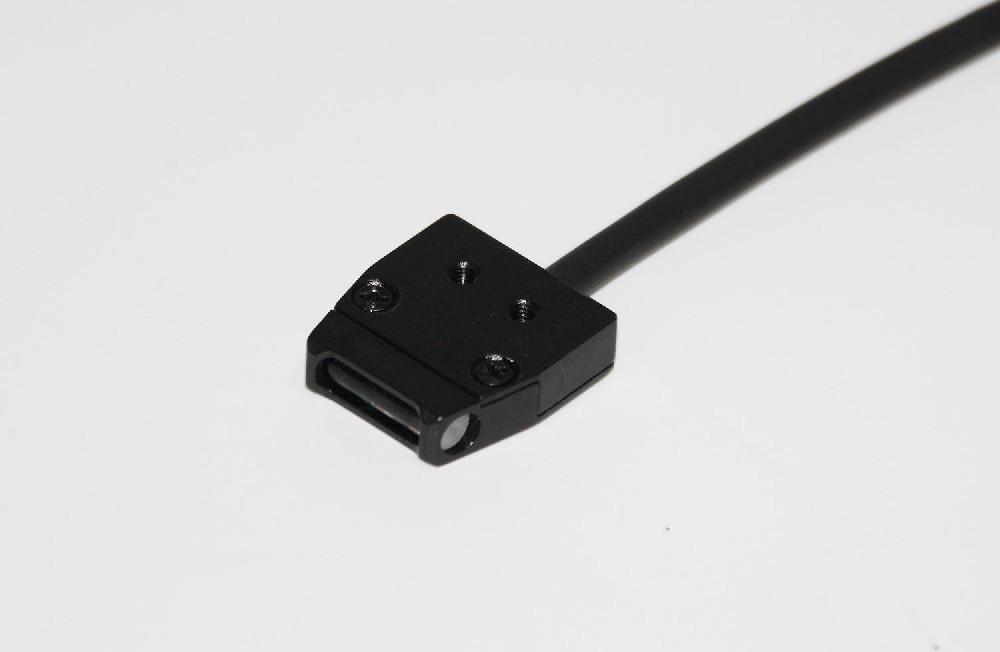
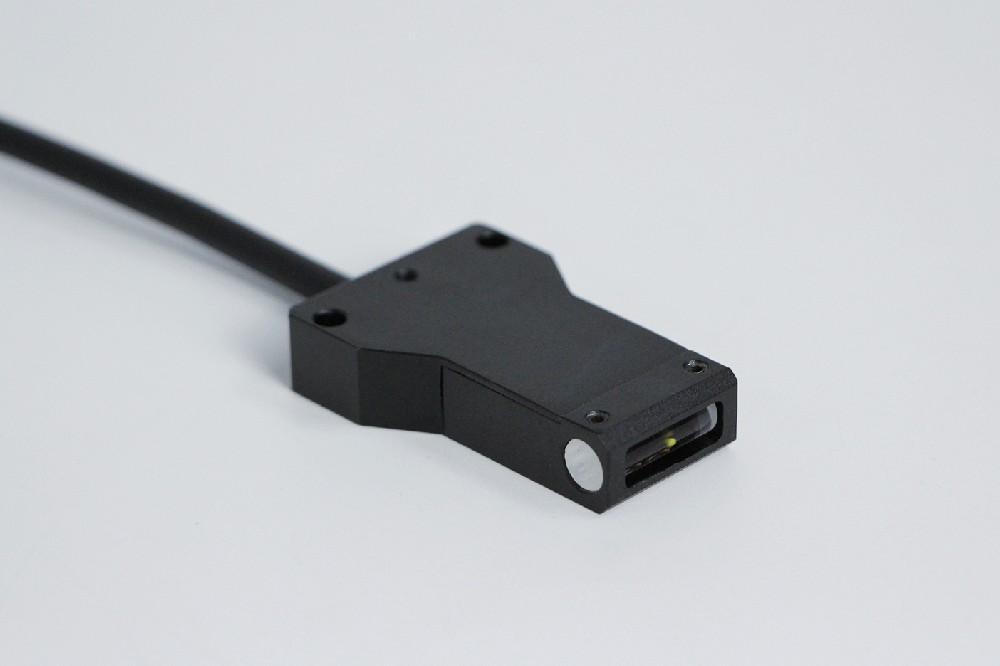
- Geometrie. Einzelne Klebestellen an einem Modul eignen sich für Punkthärtungsköpfe. Eine Faserreihe in einer V-Nut passt zu einer schmalen Linienquelle wie 10 × 3 mm oder 15 × 5 mm. Eine Faser, ein Röhrchen oder ein Kabel, das durch das Licht läuft, passt zu einer Ring LED-Lampe, die es von allen Seiten gleichmäßig bestrahlt, ohne es zu drehen.
- Wellenlänge. Richten Sie sich nach dem Klebstoff oder der Beschichtung. Klebstoffe für Faserkomponenten sind häufig für 365 nm formuliert; prüfen Sie vor dem Umstieg von einer Quecksilberlampe, ob Ihr Material für LED-Wellenlängen freigegeben ist.
- Dosis und Liniengeschwindigkeit. Bei laufender Faser hängt die Dosis von der Bestrahlungsstärke und der Verweilzeit der Faser im Licht ab. Schnellere Linien benötigen mehr Bestrahlungsstärke oder eine längere bestrahlte Strecke.
- Integration. Prüfen Sie die I/O-Triggerung von der Ausrichtstation, Kopfgröße und Kabellänge für Ihre Vorrichtung und ob Sie mehrere Härtungspunkte an einer Steuerung benötigen.
Empfohlene Systeme
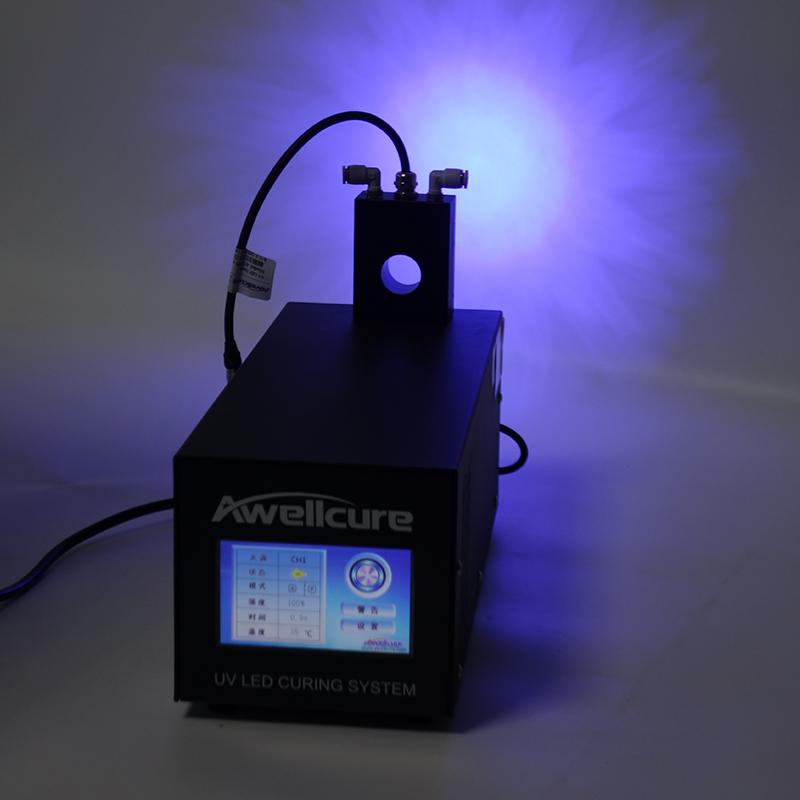
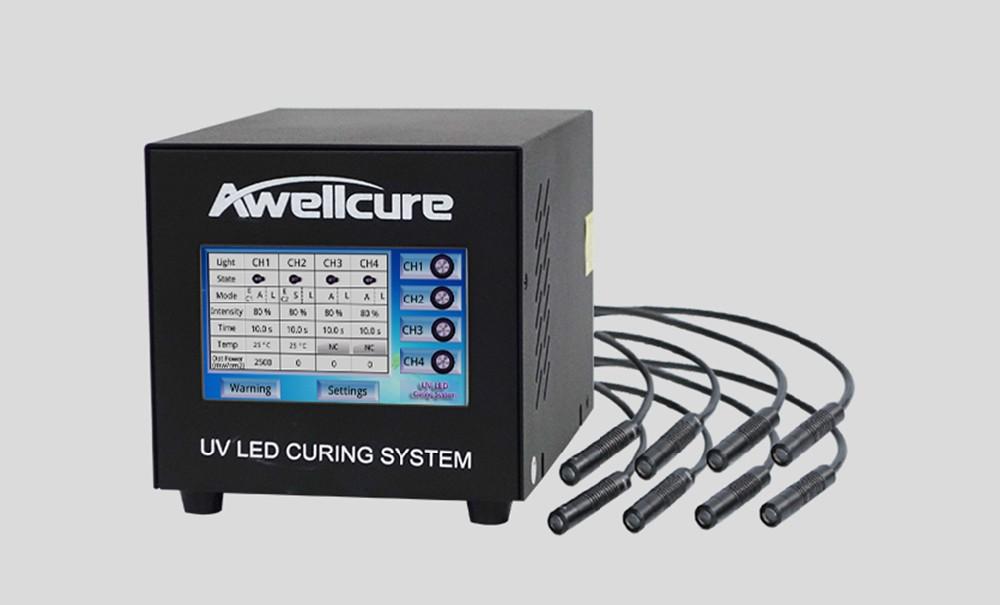
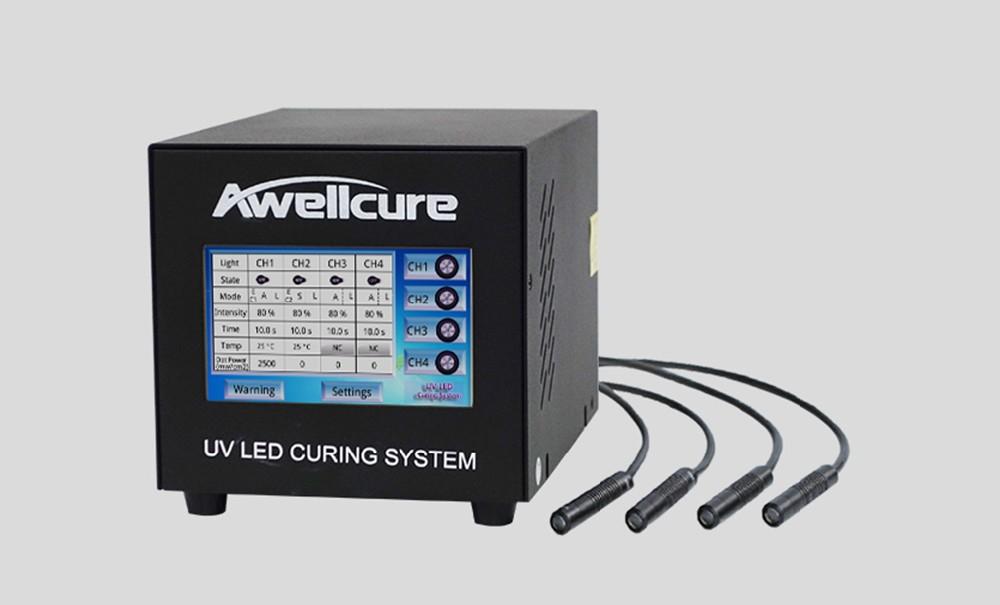
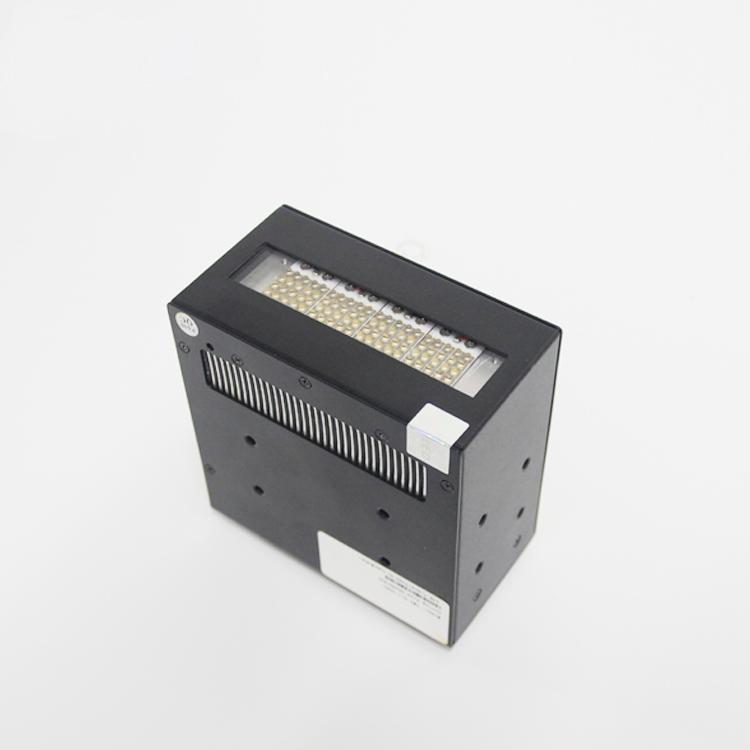
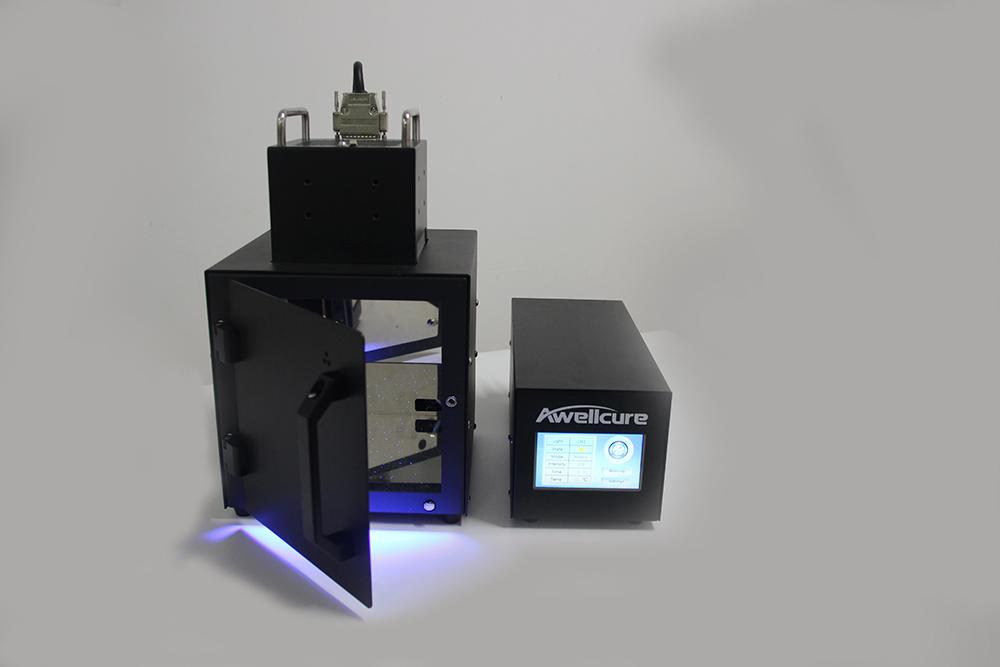
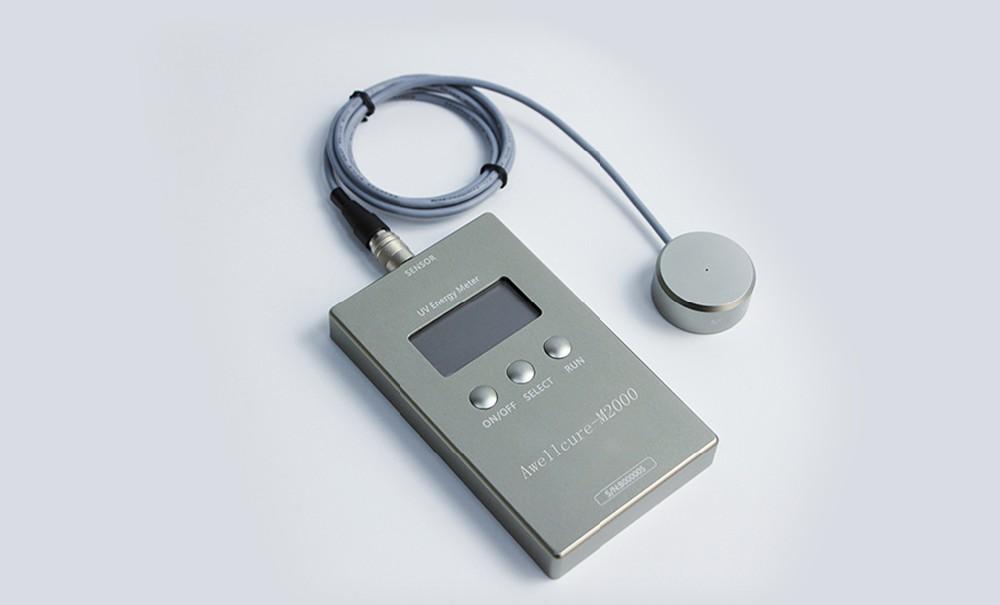
Die Ring LED-Lampe mit einer Bestrahlungsfläche von Φ25 bis Φ50 mm und Wasserkühlung härtet rund um Fasern und zylindrische Teile. Die UV LED Spot-Systeme fixieren Linsen und Fasern in Modulen mit bis zu acht unabhängigen Köpfen. Die kompakten UV LED Linear-Quellen und die UV LED Area-Quelle mit 20 × 80 mm decken Faserarrays und schmale Klebefugen ab, und ein UV Curing Oven übernimmt die Nachhärtung in Chargen. Dokumentieren Sie den Prozess mit einem UV Radiometer.