

Technologie-Leitfaden
So wählen Sie eine UV-Lampe
Erst die Wellenlänge, dann die Leistung, dann die Geometrie. Eine Schritt-für-Schritt-Anleitung, mit der Sie eine UV-Härtungslichtquelle auf Ihr Material und Ihren Prozess abstimmen.
Technologie-Leitfaden
Wie UV-LED-Flächenquellen ganze Teile, Trays und beschichtete Oberflächen in einer Belichtung härten und wie Sie Emissionsfläche, Bestrahlungsstärke und Kühlung dimensionieren.
Bei der Flächenhärtung wird eine ganze Fläche auf einmal bestrahlt. Statt einzelnen Klebestellen zu folgen, deckt eine Flächenlichtquelle ein komplettes Teil, ein Tray mit Teilen oder eine beschichtete Platte ab und härtet alles in ihrem Feld in einer einzigen Belichtung. Sie ist das Verfahren der Wahl für Chargen, größere Klebeflächen und Beschichtungen auf stehenden Teilen und die Grundlage von UV-Härtungsöfen und vielen Förderbandanlagen.
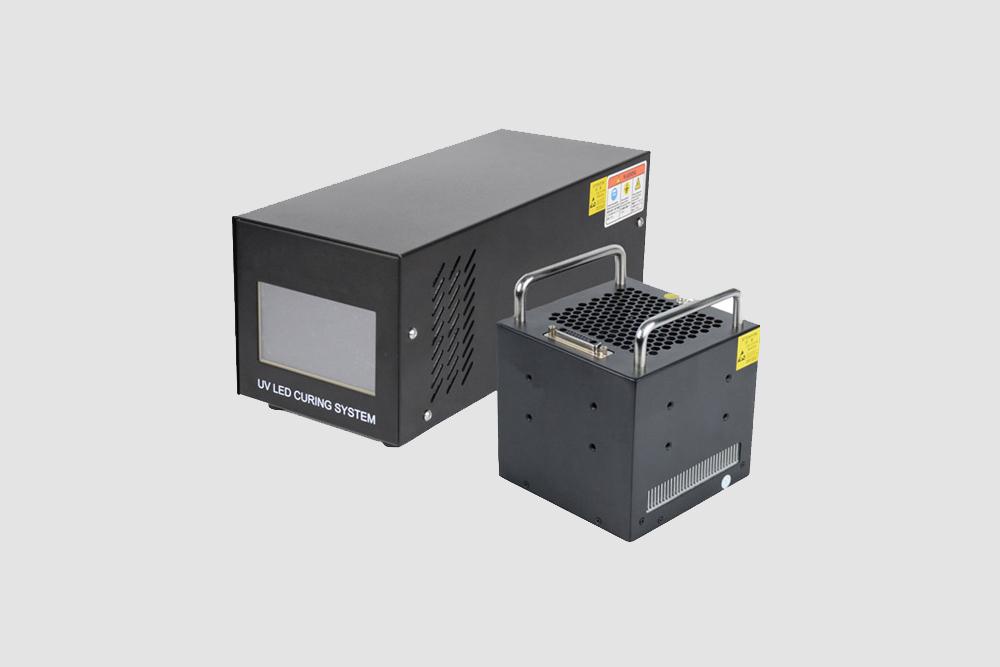
Eine Flächenlichtquelle ist ein Array aus UV-LEDs hinter einem Schutzfenster, gekühlt durch Lüfter oder Wasser. Eine Steuerung legt Leistung und Belichtungszeit fest und startet die Belichtung per Taster, Fußschalter, Sensor oder SPS.
Das Teil wird in einem definierten Abstand unter der Quelle platziert, meist in einer Vorrichtung oder auf einem Förderband. Jeder Punkt im Feld erhält gleichzeitig Licht, sodass das ganze Teil gemeinsam aushärtet. Viele Quellen lassen sich dimmen und abschnittsweise schalten, sodass sich die Belichtung an unterschiedliche Teile anpassen lässt.
Eine Flächenquelle muss ihre Leistung über ein großes Feld verteilen. Ihre Spitzenbestrahlungsstärke ist daher niedriger als die eines fokussierten Punkthärtungskopfes und sinkt mit wachsender Emissionsfläche. Kleine, kompakte Köpfe erreichen die höchsten Werte; große lüftergekühlte Panels liefern weniger pro Quadratzentimeter; Wasserkühlung ermöglicht deutlich mehr Leistung auf derselben Fläche.
Bei der Flächenhärtung ist die Homogenität ebenso wichtig wie die Spitzenbestrahlungsstärke. Nahe am Fenster können die einzelnen LEDs ein Muster aus helleren und dunkleren Flecken erzeugen. Etwas weiter entfernt überlagert sich das Licht benachbarter LEDs, und das Feld wird gleichmäßiger, die Bestrahlungsstärke sinkt jedoch. Flächenquellen werden üblicherweise bei einem Arbeitsabstand von etwa 10 mm spezifiziert.
Zu den Rändern des Felds hin nimmt die Bestrahlungsstärke ebenfalls ab. Wählen Sie eine Emissionsfläche, die größer ist als das Teil, damit auch dessen Ecken und Kanten genügend Licht erhalten.
Das Materialdatenblatt nennt die Dosis und meist eine minimale Bestrahlungsstärke. Bei einer stehenden Flächenbelichtung lässt sich die Dosis leicht steuern: Stellen Sie die Zeit an der Steuerung ein. Ist die Bestrahlungsstärke zu niedrig, kann auch eine längere Belichtung eine klebrige Oberfläche hinterlassen, weil Sauerstoff die Härtung an der Oberfläche hemmt. Dann helfen eine leistungsstärkere Quelle, ein kürzerer Arbeitsabstand oder eine LED-optimierte Formulierung.
Messen Sie die Bestrahlungsstärke beim Einrichten des Prozesses mit einem UV Radiometer über das gesamte Feld, nicht nur in der Mitte.
Flächenquellen sind mit 365, 385, 395 und 405 nm erhältlich. Verwenden Sie die Wellenlänge, für die Ihr Klebstoff oder Ihre Beschichtung formuliert ist. Längere Wellenlängen dringen tiefer in dicke, gefüllte oder pigmentierte Schichten ein, während 365 nm zu vielen Universalklebstoffen und zu Formulierungen passt, die aus der Chemie für Quecksilberlampen abgeleitet sind.
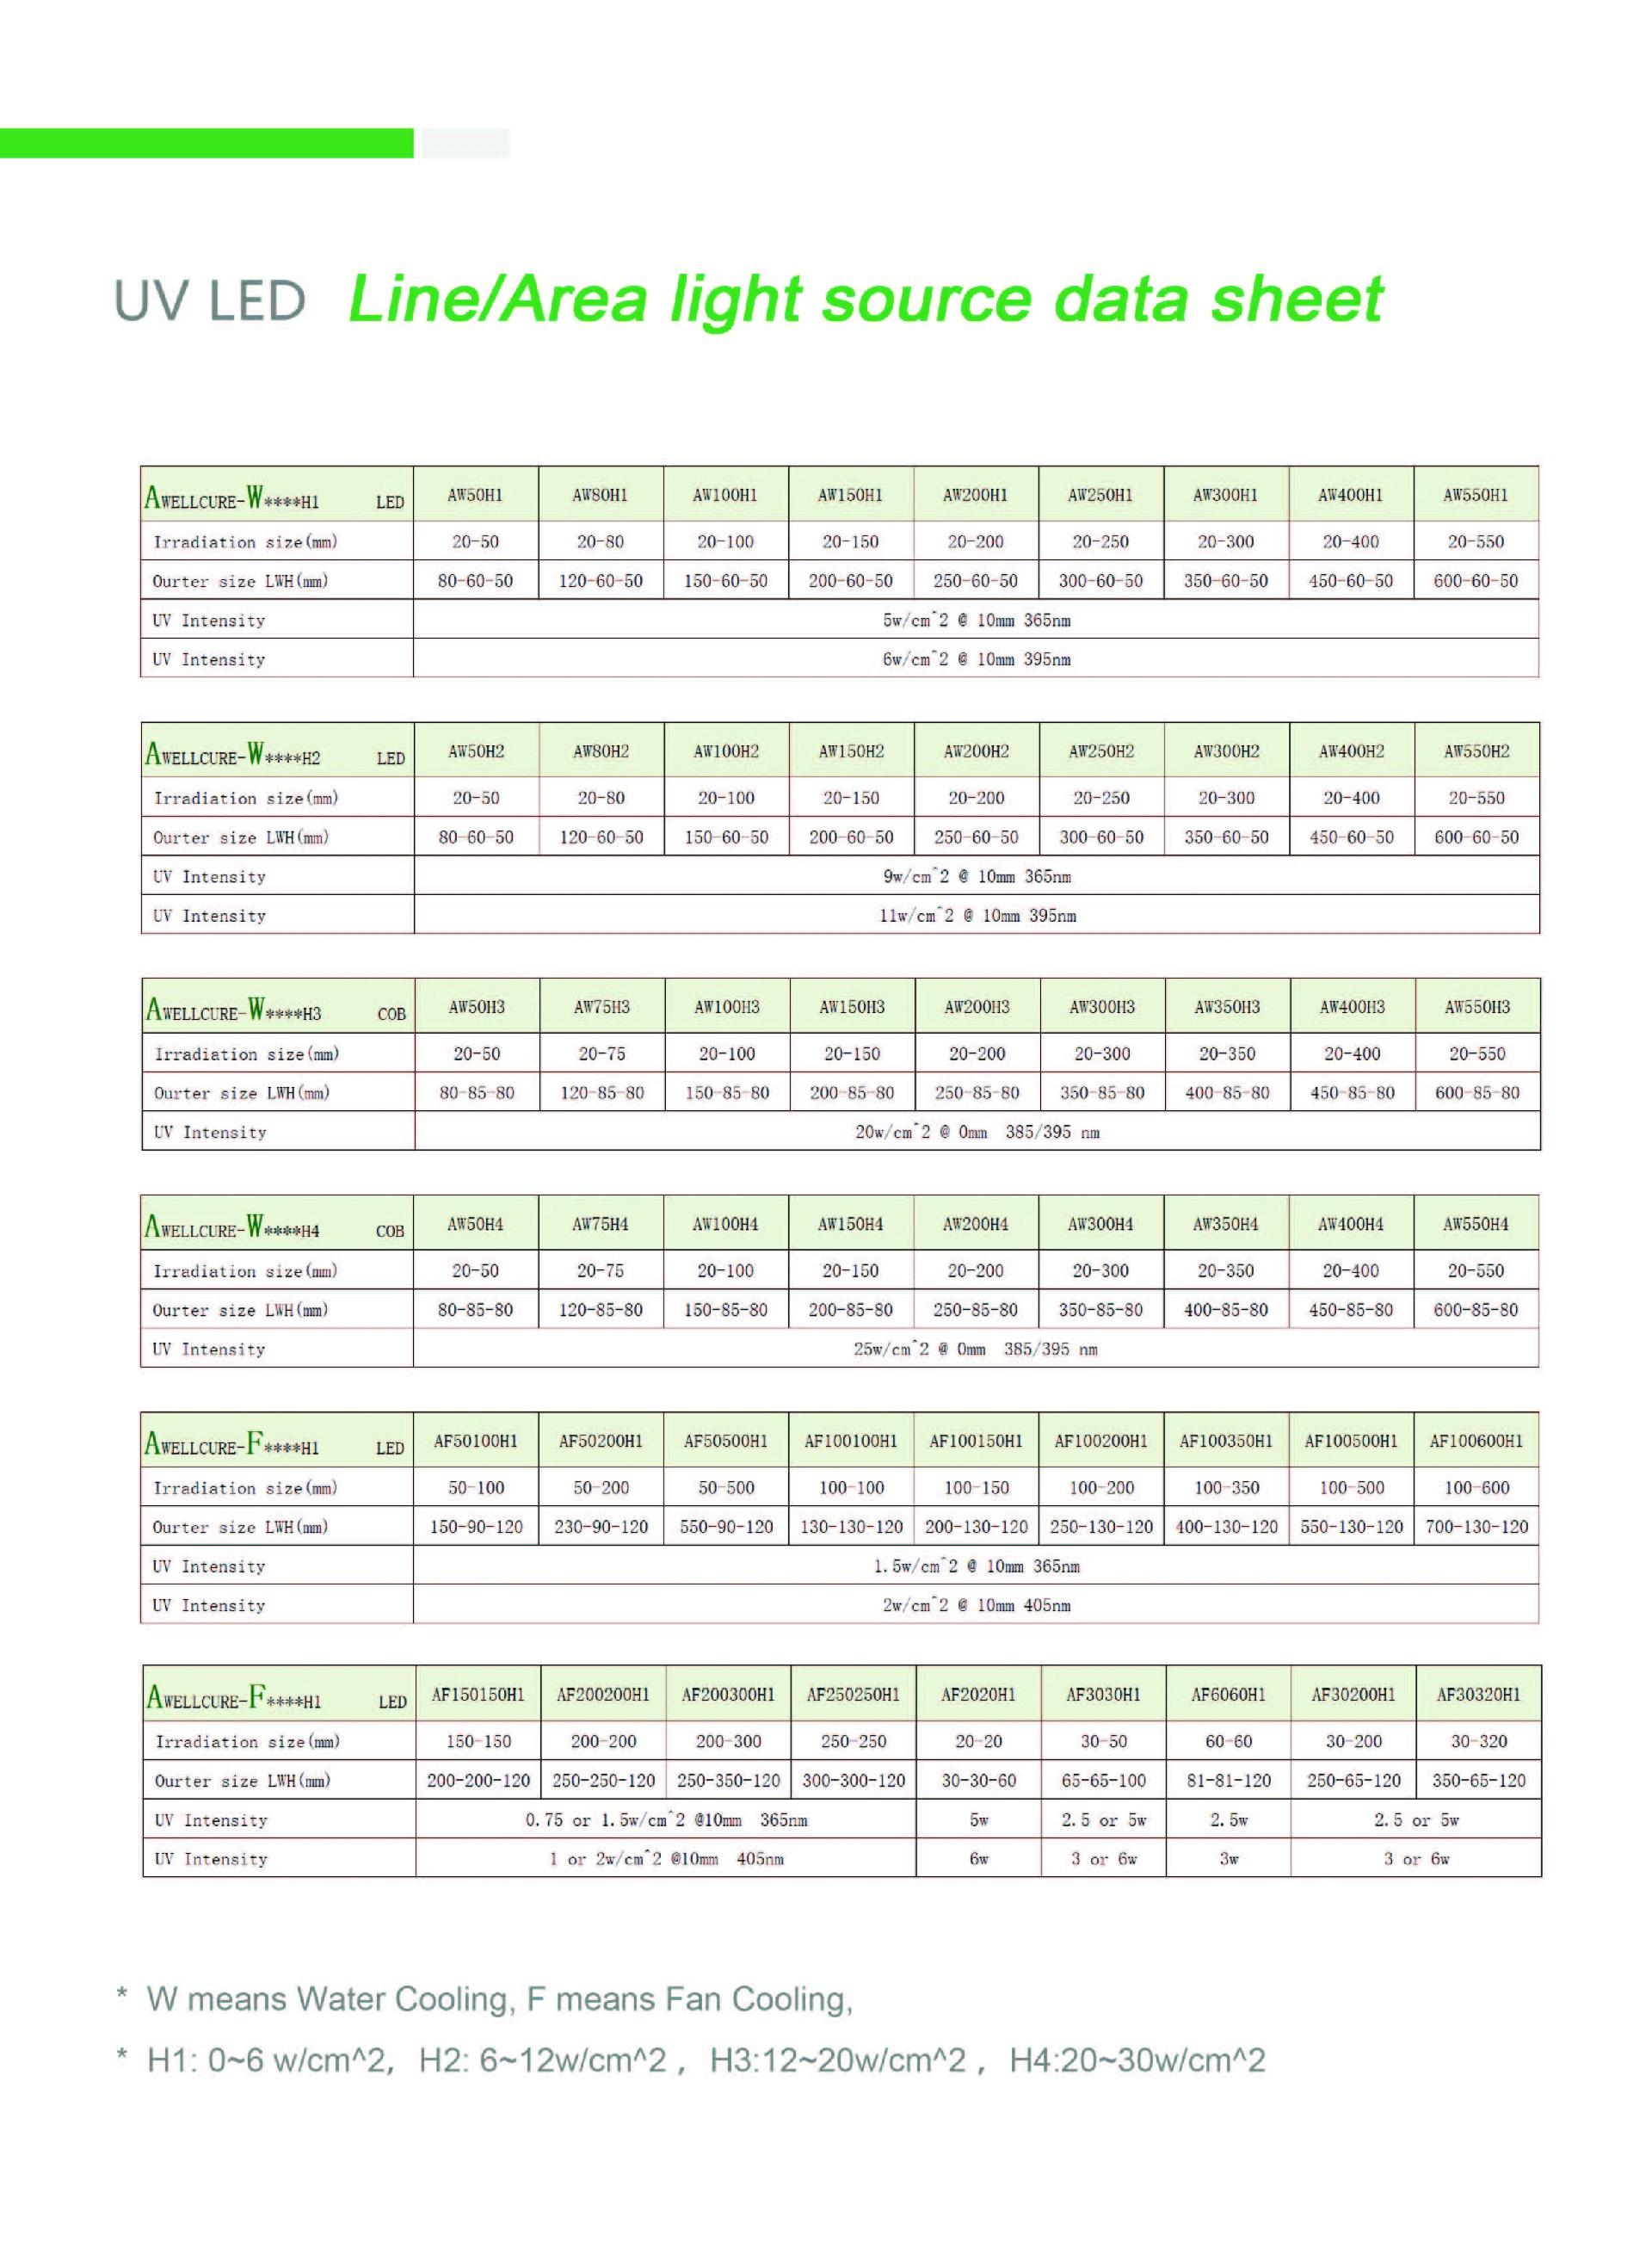
Die UV LED Area-Quellen von Awellcure reichen von 20 × 20 mm mit einer Spitzenbestrahlungsstärke von 5.000 mW/cm² bis zu lüftergekühlten Panels mit 400 × 400 mm und 250 × 600 mm. Wassergekühlte Quellen erreichen 6 bis 25 W/cm². Ihre Steuerungen starten die Belichtung über externe Signale, Fußschalter oder Sensor, bieten Statusausgänge für Start, Stopp, Betrieb und Alarm und lassen sich über RS232 programmieren. Dieselbe Technik steckt in geschlossenen UV Curing Ovens und UV Conveyor-Systemen.
Technologie-Leitfaden
Erst die Wellenlänge, dann die Leistung, dann die Geometrie. Eine Schritt-für-Schritt-Anleitung, mit der Sie eine UV-Härtungslichtquelle auf Ihr Material und Ihren Prozess abstimmen.
Technologie-Leitfaden
Wie fokussierte UV-LED-Köpfe Klebstoff genau dort härten, wo er dosiert wird, und wie Sie Linsen, Wellenlänge und Steuerung für das präzise Kleben kleiner Teile wählen.
Technologie-Leitfaden
Wie ein schmales Band aus UV-LED-Licht Beschichtungen, Farben und Klebstoffe härtet, während Teile oder Bahnen vorbeilaufen, und wie Sie eine Linienquelle für Ihre Liniengeschwindigkeit dimensionieren.
Fachberatung
Beschreiben Sie uns Ihre Bauteile, den Klebstoff oder die Beschichtung und die Taktzeit, und wir empfehlen Ihnen ein Punkt-, Linien- oder Flächenhärtungssystem.