In der Elektronikmontage kommen UV-härtende Klebstoffe, Dichtstoffe und Beschichtungen überall dort zum Einsatz, wo eine Verbindung in Sekunden fixiert werden muss, ohne das Bauteil zu erwärmen. Ein dosierter Klebstoff bleibt flüssig, bis er bestrahlt wird. So lassen sich Teile zunächst positionieren und ausrichten und dann per Knopfdruck oder SPS-Signal fixieren.
Was gehärtet wird
- Kameramodule: Verkleben von Linsen und Haltern mit der Bildsensorplatine, häufig mit aktiver Ausrichtung vor der UV-Vorfixierung.
- Akustische Bauteile: Lautsprecher, Hörkapseln, Mikrofone und Summer, bei denen Membranen, Spulen und Gehäuse verklebt und abgedichtet werden.
- Spulen, Drähte und Motoren: Fixieren von Spulenenden und Drähten, Fixieren von Wicklungen in Mikromotoren und Verkleben von PTC- und NTC-Bauteilen.
- Verstärkung auf Leiterplattenebene: Eckverklebung und Fixierung großer Bauteile, Steckverbinder und Kabel, damit sie Vibrations- und Falltests überstehen.
- Verguss und Abdichtung: Glob-Top-Abdeckungen über kleinen Dies, Abdichtung von Steckverbindern und Gehäusen sowie Verguss von Sensoren.
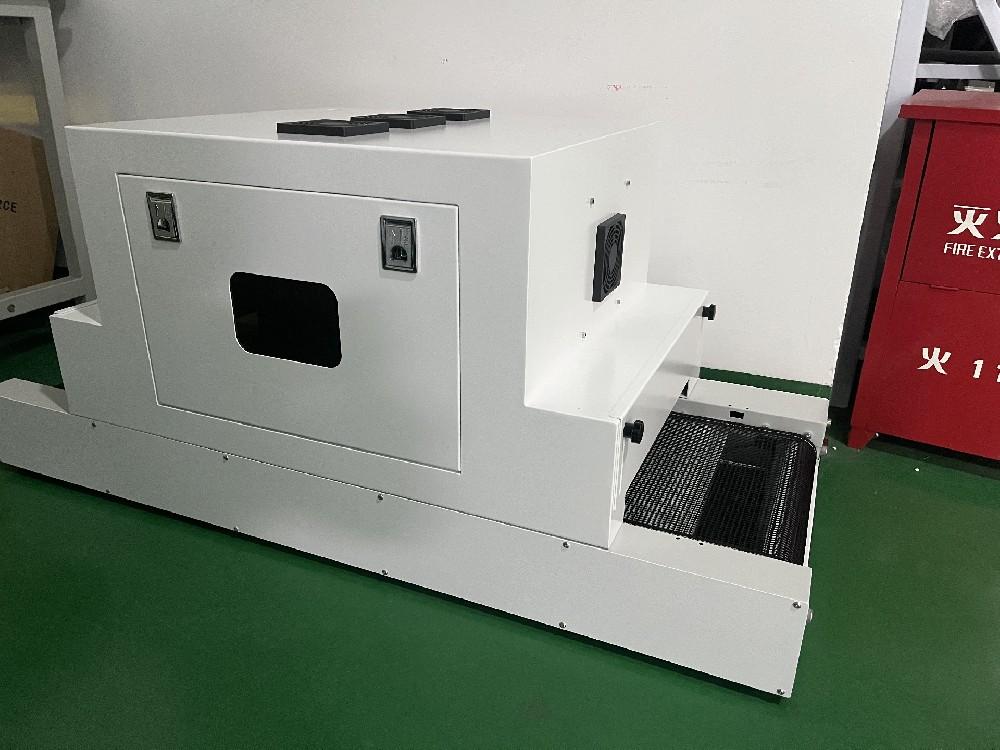
- Schutzlackierung: dünne Schutzlacke (Conformal Coatings) auf bestückten Leiterplatten, gehärtet in einer Förderbandanlage oder unter einer Flächenquelle.
- Displays und Touchpanels: Verkleben von Deckgläsern, Rahmen und flexiblen Leiterplatten.
- Festplattenlaufwerke und Sensoren: Fixieren von Drähten, Lagern und Spulen sowie Montage von Gas-, photoelektrischen und faseroptischen Sensoren und Encodern.
Warum UV-LED zur Elektronik passt
Geringe thermische Belastung. UV-LEDs strahlen ein schmales UV-Band und kein Infrarot ab, sodass deutlich weniger Strahlungswärme das Bauteil erreicht als bei einer Quecksilberlampe. Kunststoffgehäuse, Membranen und Bauteile nahe ihrer Temperaturgrenze bleiben innerhalb der Spezifikation.
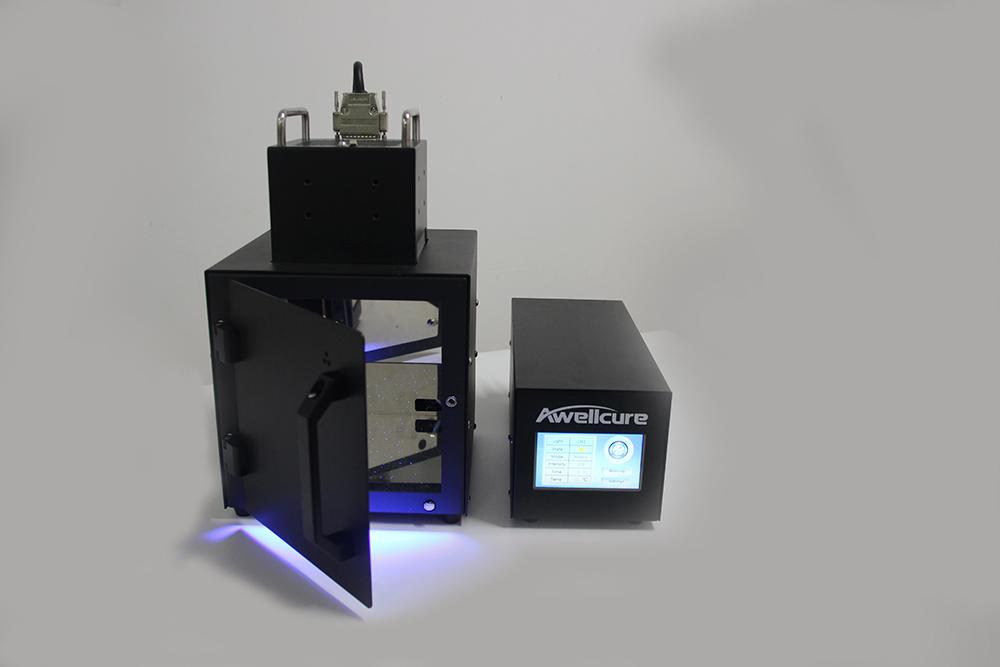
Härtung auf Abruf. LEDs schalten sofort ein und aus, ohne Aufwärmphase oder Shutter. Die Belichtung startet auf ein SPS-Signal und dauert genau so lange wie programmiert, was kurzen, automatisierten Taktzeiten entgegenkommt.
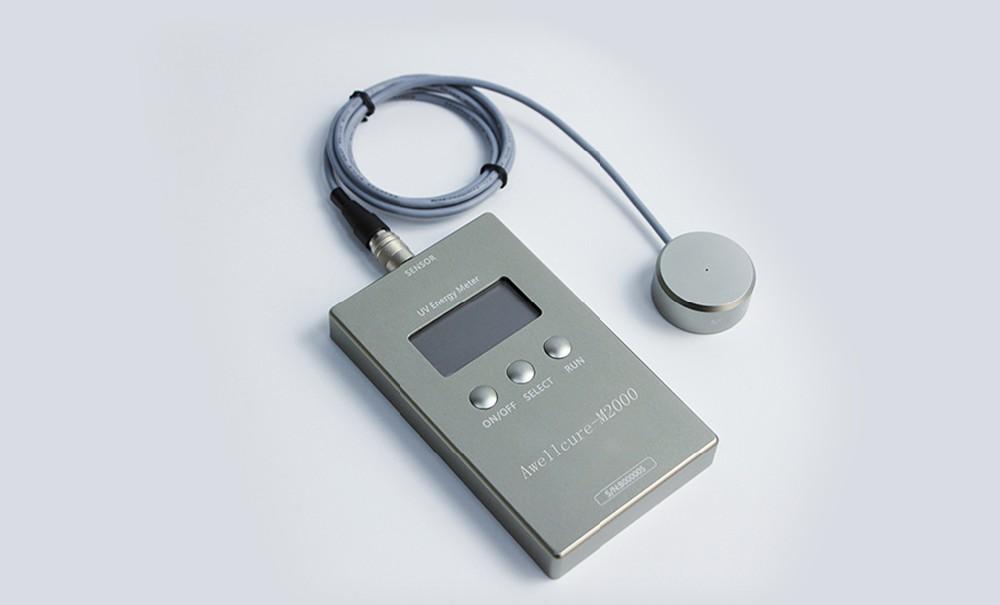
Reproduzierbare Dosis. Bestrahlungsstärke und Belichtungszeit werden je Kanal eingestellt, und die LED-Leistung lässt deutlich langsamer nach als die einer Quecksilberlampe, sodass jedes Teil dieselbe Dosis erhält. Ein Radiometer bestätigt die Bestrahlungsstärke am Bauteil und dokumentiert sie für die Qualitätsaufzeichnungen.
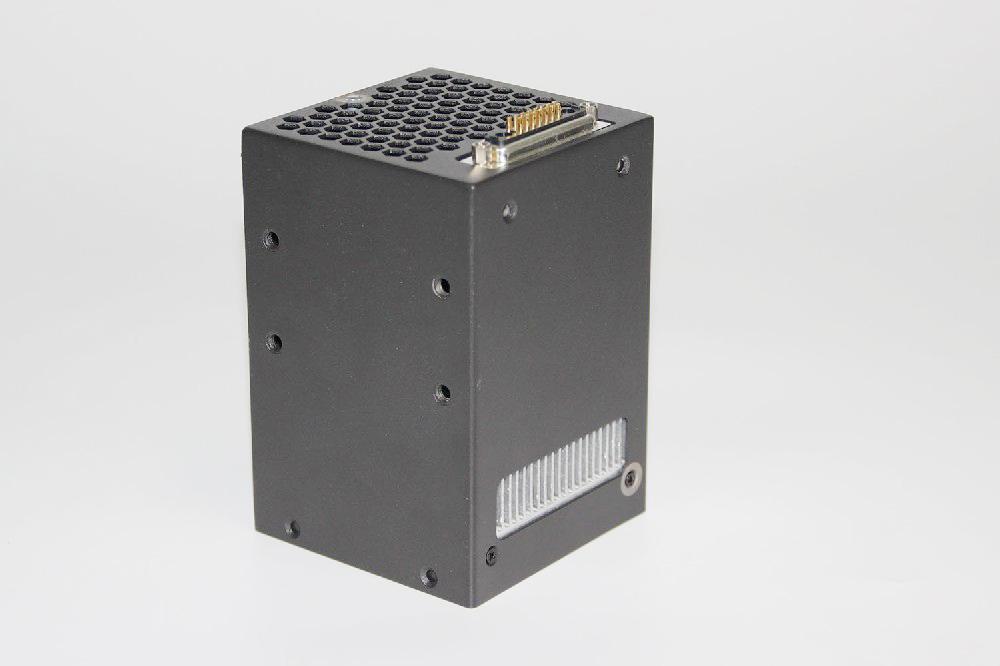
Kompakte Bauform. Punkthärtungsköpfe und kleine Flächenquellen passen in Montagezellen, Dosierroboter und Prüfvorrichtungen, in die kein Lampengehäuse passen würde.
Ein System auswählen
Gehen Sie von der Verbindung aus, nicht von der Lampe:
- Geometrie. Einige dosierte Punkte oder Raupen je Teil sprechen für die Punkthärtung. Eine Reihe von Verbindungen entlang einer Kante passt zu einer kleinen Linienquelle. Ganze Leiterplatten, Trays oder beschichtete Flächen passen zu einer Flächenquelle, einer Förderbandanlage oder einem Ofen. In den Technologie-Leitfäden finden Sie einen Vergleich der Verfahren.
- Wellenlänge. Verwenden Sie die Wellenlänge, für die Ihr Klebstoff oder Ihre Beschichtung formuliert ist. Viele Elektronikklebstoffe härten bei 365 nm; Quellen mit 385, 395 und 405 nm sind eine Option für LED-optimierte Chemie oder zum Härten durch Kunststoffe, die kürzere Wellenlängen absorbieren.
- Bestrahlungsstärke und Dosis. Entnehmen Sie die erforderliche Dosis (mJ/cm²) und die minimale Bestrahlungsstärke (mW/cm²) dem Datenblatt des Klebstoffs und wählen Sie dann eine Quelle und einen Arbeitsabstand, mit denen Sie diese Werte innerhalb Ihrer Taktzeit erreichen.
- Abgeschattete Bereiche. UV härtet nur dort, wo Licht ankommt. Unter Bauteilen oder in lichtundurchlässigen Gehäusen verwenden Sie einen Dual-Cure-Klebstoff mit zusätzlicher Feuchte- oder Wärmehärtung.
- Integration. Prüfen Sie die benötigten I/O-, RS232- und Alarmsignale für die Linie, die Anzahl der Härtungspunkte je Steuerung und die Kabellänge zu den Köpfen.
Empfohlene Systeme
Für dosierte Verbindungen betreiben die UV LED Spot-Systeme vier oder acht Köpfe an einer Steuerung, mit bis zu 18.000 mW/cm² durch eine 2-mm-Linse. Die kompakten Linienlichtquellen mit 10 × 3 mm und 15 × 5 mm härten schmale Klebefugen und Kanten. Für größere Flächen und Chargen wählen Sie aus den UV LED Area-Quellen, den UV Conveyor-Systemen oder einem UV Curing Oven, und prüfen Sie den Prozess mit einem UV Radiometer.