El montaje electrónico utiliza adhesivos, selladores y recubrimientos de curado UV allí donde una unión debe fijarse en segundos sin calentar la pieza. Un adhesivo dosificado permanece líquido hasta que se irradia, de modo que las piezas pueden posicionarse y alinearse primero y fijarse después pulsando un botón o mediante una señal del PLC.
Qué se cura
- Módulos de cámara: pegado de lentes y soportes a la placa del sensor de imagen, a menudo con alineación activa antes de la prefijación UV.
- Componentes acústicos: altavoces, auriculares, micrófonos y zumbadores, en los que se pegan y sellan membranas, bobinas y carcasas.
- Bobinas, hilos y motores: fijación de extremos de bobina e hilos, fijación de devanados en micromotores y pegado de componentes PTC y NTC.
- Refuerzo a nivel de placa: pegado en esquinas y fijación de componentes grandes, conectores y cables para que superen las pruebas de vibración y caída.
- Encapsulado y sellado: glob tops sobre chips pequeños, sellado de conectores y carcasas, y encapsulado de sensores.
- Recubrimiento de conformado: recubrimientos protectores finos sobre placas montadas, curados en un transportador o bajo una fuente de área.
- Pantallas y paneles táctiles: pegado de cristales de cubierta, marcos y circuitos flexibles.
- Discos duros y sensores: fijación de hilos, rodamientos y bobinas, y montaje de sensores de gas, fotoeléctricos y de fibra óptica y de encoders.
Por qué el LED UV es adecuado para la electrónica
Baja carga térmica. Los LED UV emiten una banda estrecha de luz UV y nada de infrarrojo, por lo que llega a la pieza mucho menos calor radiante que con una lámpara de mercurio. Las carcasas de plástico, las membranas y los componentes cercanos a su límite de temperatura se mantienen dentro de especificación.
Curado a demanda. Los LED se encienden y apagan al instante, sin calentamiento previo ni obturadores. La exposición comienza con una señal del PLC y dura exactamente lo programado, lo que se adapta a tiempos de ciclo cortos y automatizados.
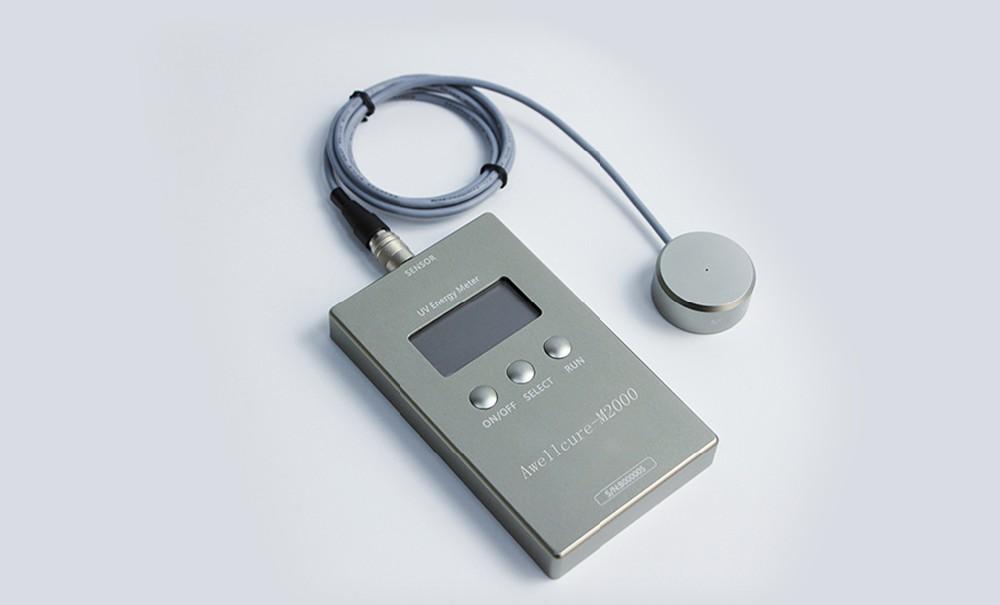
Dosis reproducible. La irradiancia y el tiempo de exposición se ajustan por canal, y la potencia de los LED se degrada mucho más despacio que la de una lámpara de mercurio, de modo que cada pieza recibe la misma dosis. Un radiómetro confirma la irradiancia en la pieza y la documenta para los registros de calidad.
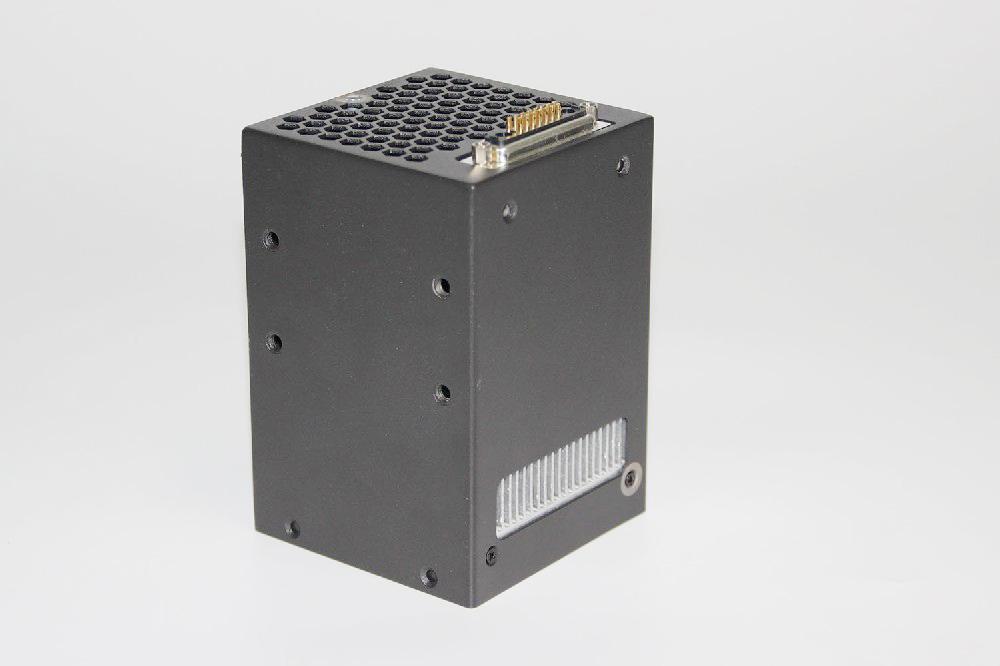
Dimensiones compactas. Los cabezales puntuales y las fuentes de área pequeñas caben en celdas de montaje, robots de dosificación y utillajes de prueba en los que no cabría la carcasa de una lámpara.
Elegir un sistema
Parta de la unión, no de la lámpara:
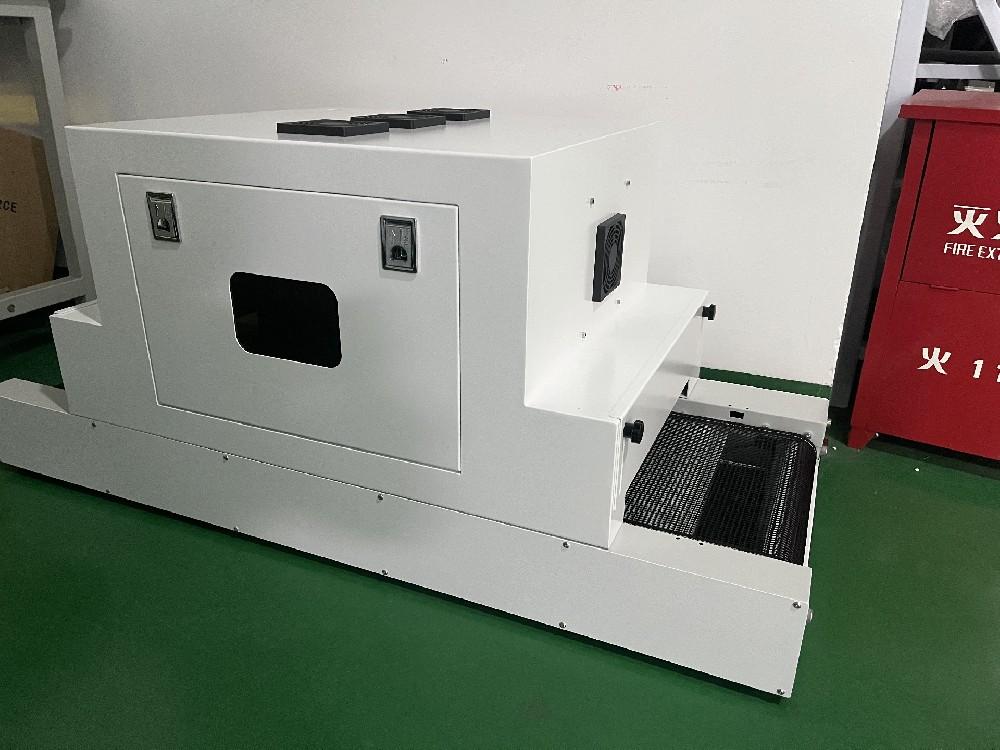
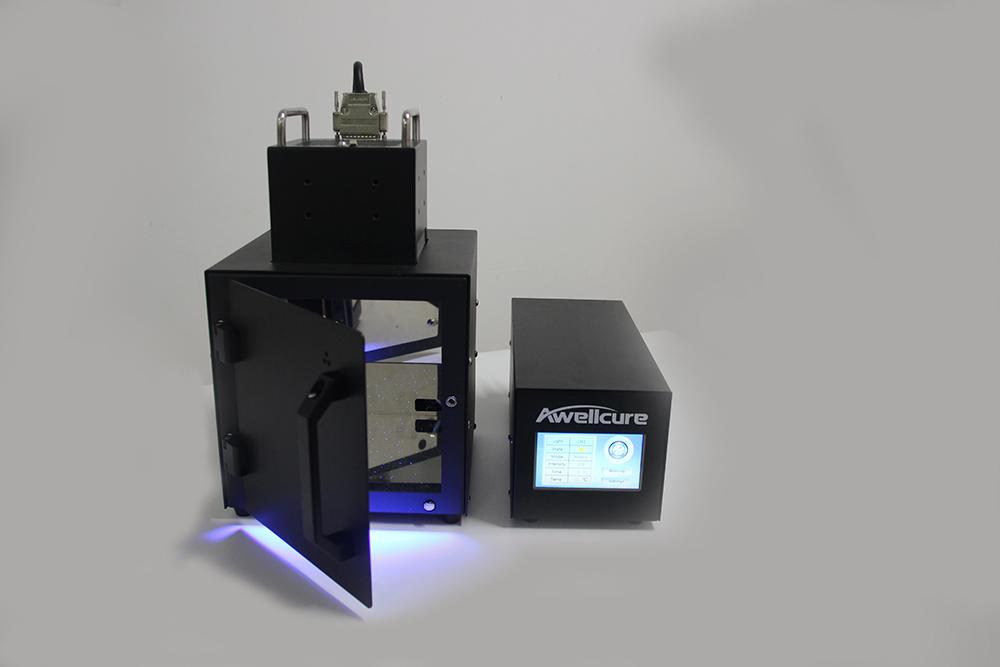
- Geometría. Unos pocos puntos o cordones dosificados por pieza requieren curado puntual. Una fila de uniones a lo largo de un borde se adapta a una fuente lineal pequeña. Las placas completas, las bandejas o las superficies recubiertas se adaptan a una fuente de área, un transportador o un horno. Consulte las guías tecnológicas para comparar las técnicas.
- Longitud de onda. Utilice la longitud de onda para la que está formulado su adhesivo o recubrimiento. Muchos adhesivos para electrónica curan a 365 nm; las fuentes de 385, 395 y 405 nm son una opción para químicas optimizadas para LED o para curar a través de plásticos que absorben las longitudes de onda más cortas.
- Irradiancia y dosis. Tome la dosis necesaria (mJ/cm²) y la irradiancia mínima (mW/cm²) de la ficha técnica del adhesivo y elija una fuente y una distancia de trabajo que las alcancen dentro de su tiempo de ciclo.
- Zonas en sombra. La UV solo cura donde llega la luz. Bajo componentes o en carcasas opacas, utilice un adhesivo de curado dual con un curado secundario por humedad o por calor.
- Integración. Compruebe las señales de E/S, RS232 y alarma que necesita la línea, el número de puntos de curado por controlador y la longitud de cable hasta los cabezales.
Sistemas recomendados
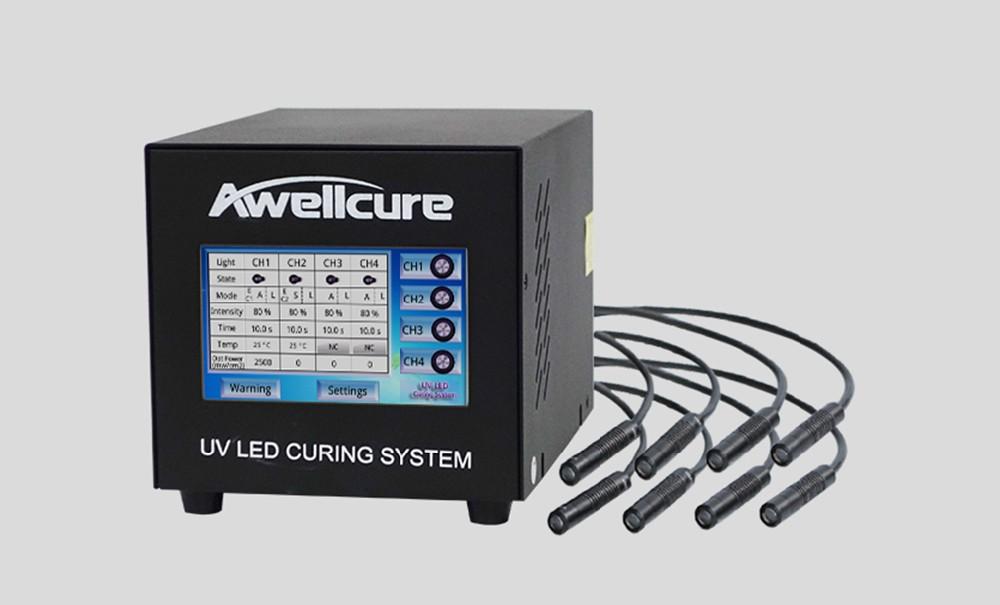
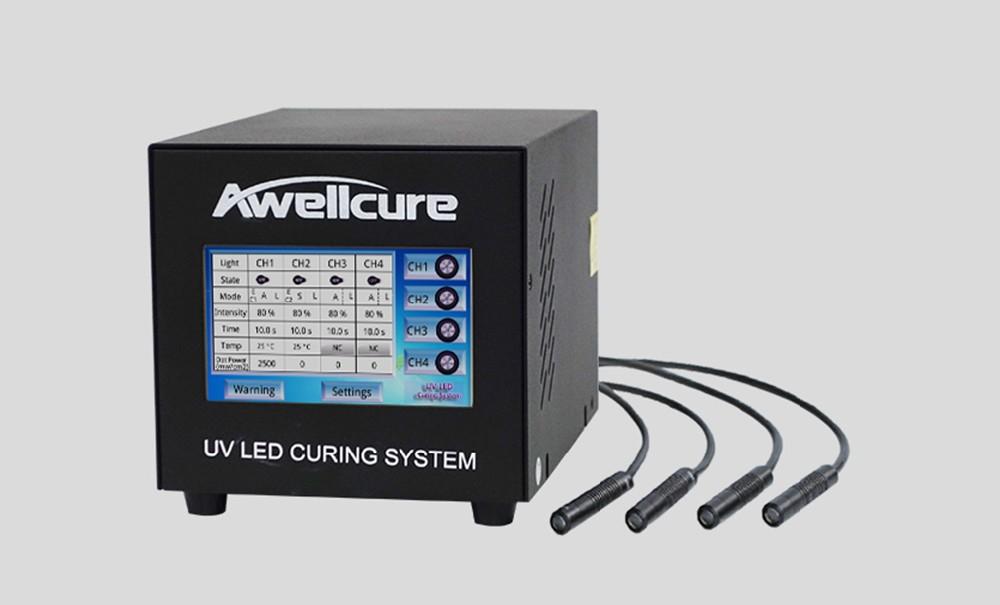
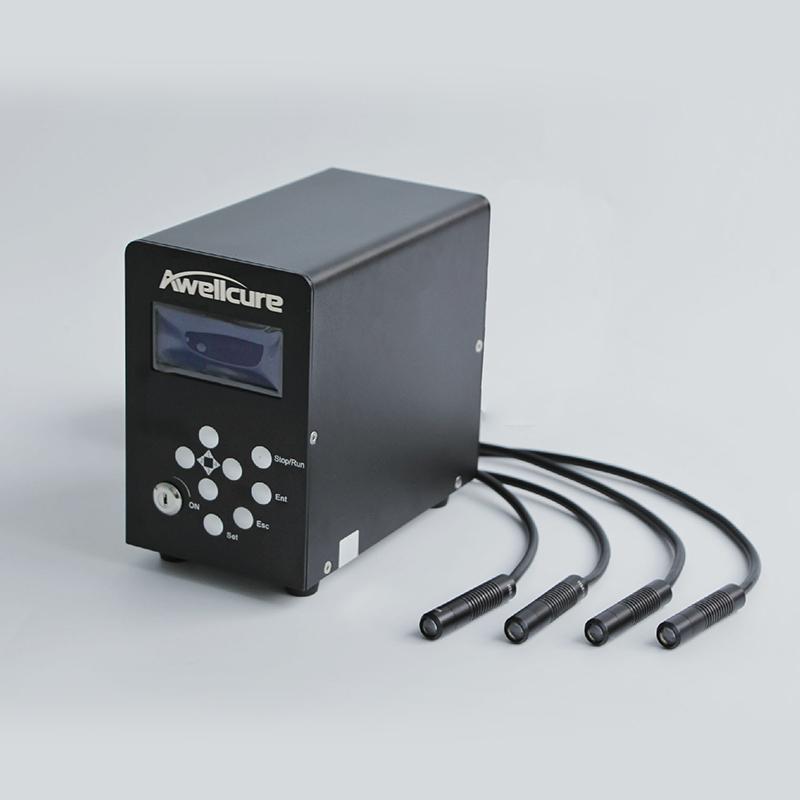
Para uniones dosificadas, los sistemas UV LED Spot accionan cuatro u ocho cabezales desde un solo controlador, con hasta 18.000 mW/cm² a través de una lente de 2 mm. Las compactas fuentes de luz lineales de 10 × 3 mm y 15 × 5 mm curan líneas de pegado estrechas y bordes. Para superficies y lotes mayores, elija entre las fuentes UV LED Area, los sistemas UV Conveyor o un UV Curing Oven, y verifique el proceso con un UV Radiometer.