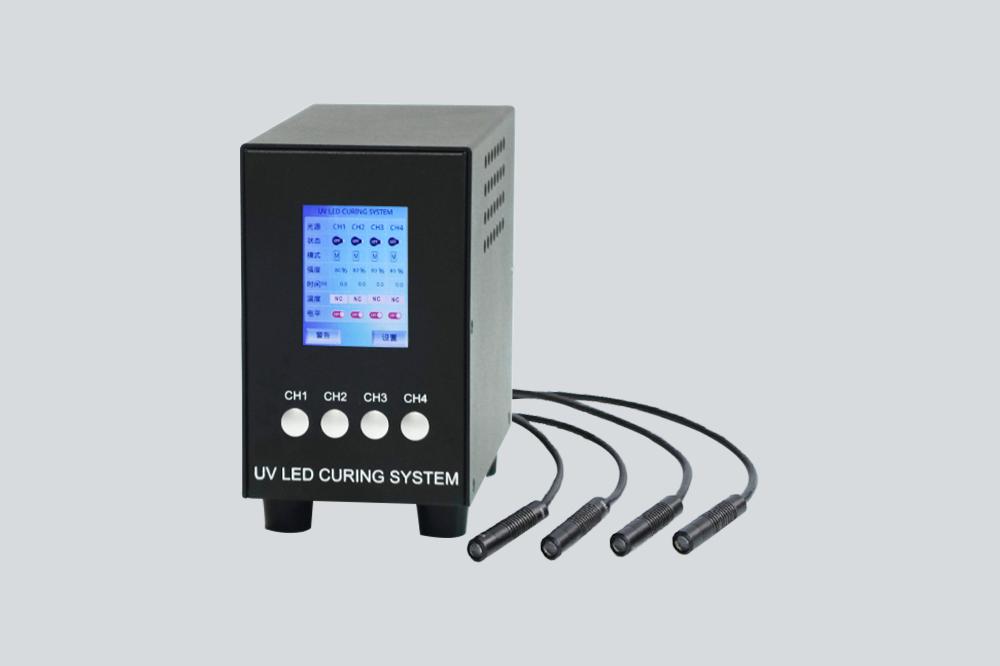
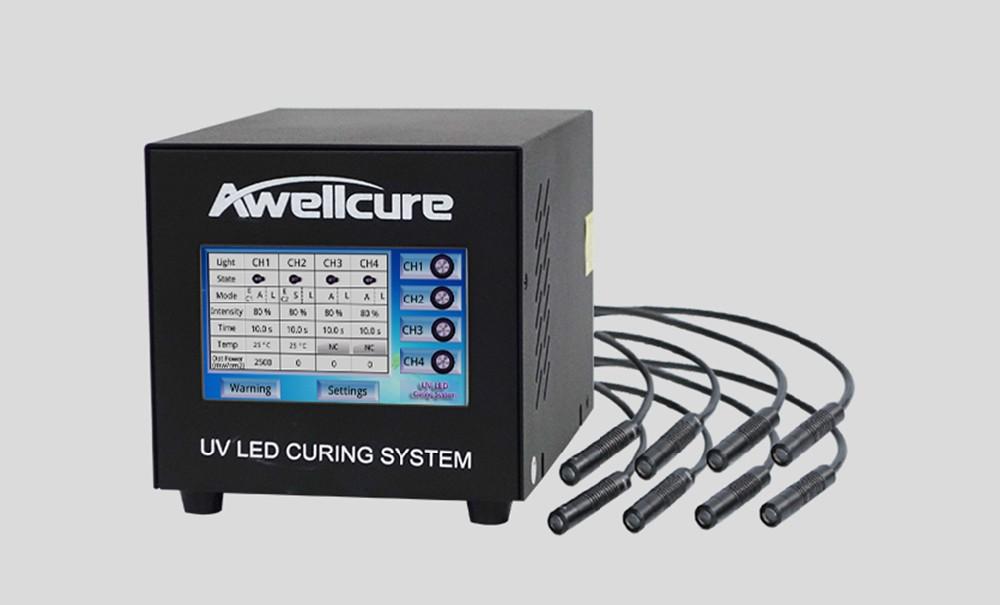
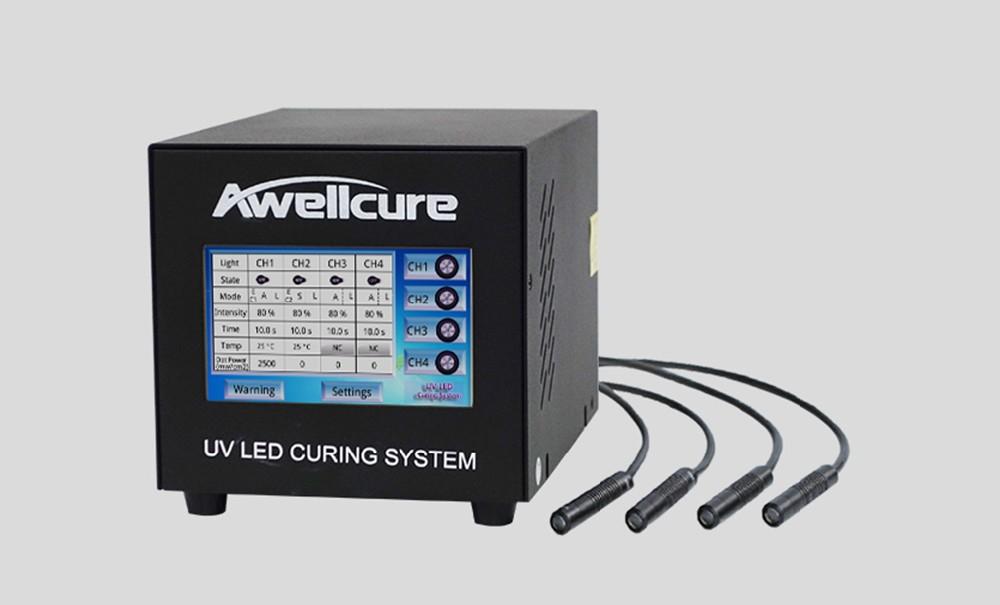
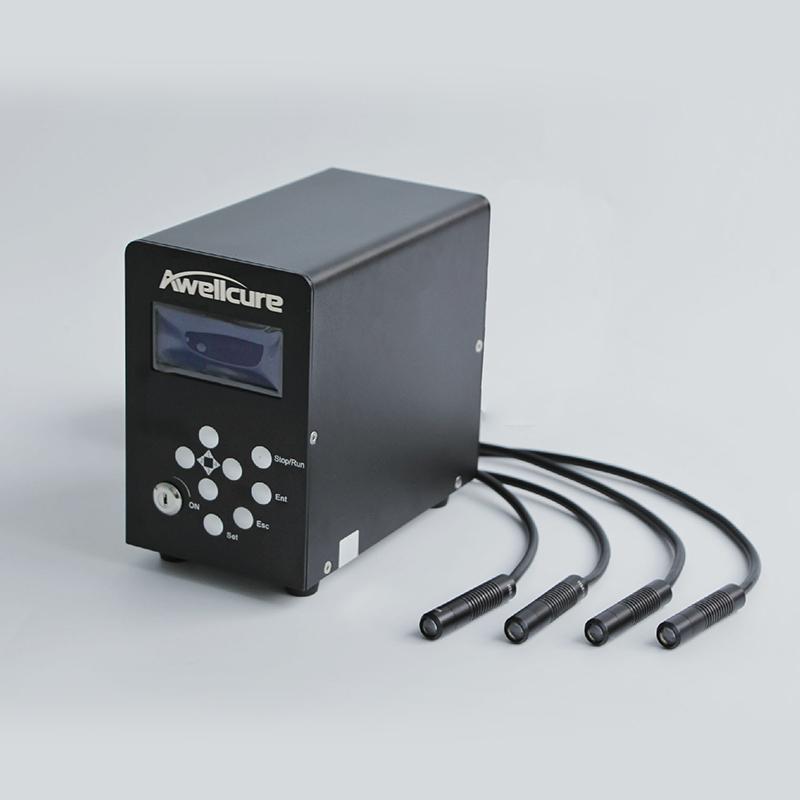
Los conjuntos ópticos se mantienen unidos mediante finas capas de adhesivo de curado UV y cemento óptico. El adhesivo permanece líquido mientras se alinean los elementos y los fija en segundos en cuanto se enciende la luz. La uniformidad y la suavidad del curado deciden si el conjunto conserva su alineación y su calidad óptica.
Qué se cura
- Pegado de lentes en monturas: fijación de lentes individuales y grupos de lentes en monturas y soportes de metal o plástico.
- Elementos cementados: dobletes, tripletes y otras lentes cementadas, pegadas con cemento óptico en toda la apertura.
- Prismas, espejos y filtros: pegado entre sí y a soportes en instrumentos y conjuntos de sensores.
- Objetivos y módulos de cámara: pilas de lentes para cámaras de seguridad, de automoción y de consumo, a menudo prefijadas tras la alineación activa.
- Componentes de fibra óptica: colimadores, matrices de lentes y uniones fibra-lente.
- Montaje de instrumentos: componentes de precisión de microscopios, analizadores de imagen, sensores químicos y espectrómetros de infrarrojo.
Por qué el LED UV es adecuado para la óptica
Alineación antes del curado. Los elementos pueden posicionarse y ajustarse durante el tiempo necesario y fijarse después a voluntad. Los tiempos de exposición cortos y definidos hacen previsibles los tiempos de ciclo.
Tensiones controladas. Todo adhesivo se contrae al curar, y un curado rápido e irregular puede desplazar los elementos o introducir birrefringencia por tensión. Con los controladores LED UV puede ajustar la intensidad con precisión, y los modos escalonado o pulsado permiten que el adhesivo gelifique suavemente antes del curado completo.
Bajo calor. Los LED no emiten infrarrojos, por lo que las lentes, las monturas de plástico y los soportes reciben mucho menos calor radiante que bajo una lámpara de mercurio. Esto reduce la dilatación térmica durante el curado y el consiguiente desplazamiento de la alineación.
Proceso limpio. Los adhesivos UV suelen estar libres de disolventes y las fuentes LED no generan ozono, por lo que no hay humos que extraer cerca de superficies ópticas sensibles.
Elegir un sistema
- Longitud de onda y transmisión. A menudo la luz tiene que atravesar una lente o una pieza de plástico antes de llegar al adhesivo. El policarbonato y muchos plásticos estabilizados frente a UV absorben intensamente las longitudes de onda UV-A más cortas, por lo que curar a través de ellos suele requerir 395 o 405 nm y un adhesivo que reaccione a esa longitud de onda. Compruebe la transmisión de cada capa del camino óptico.
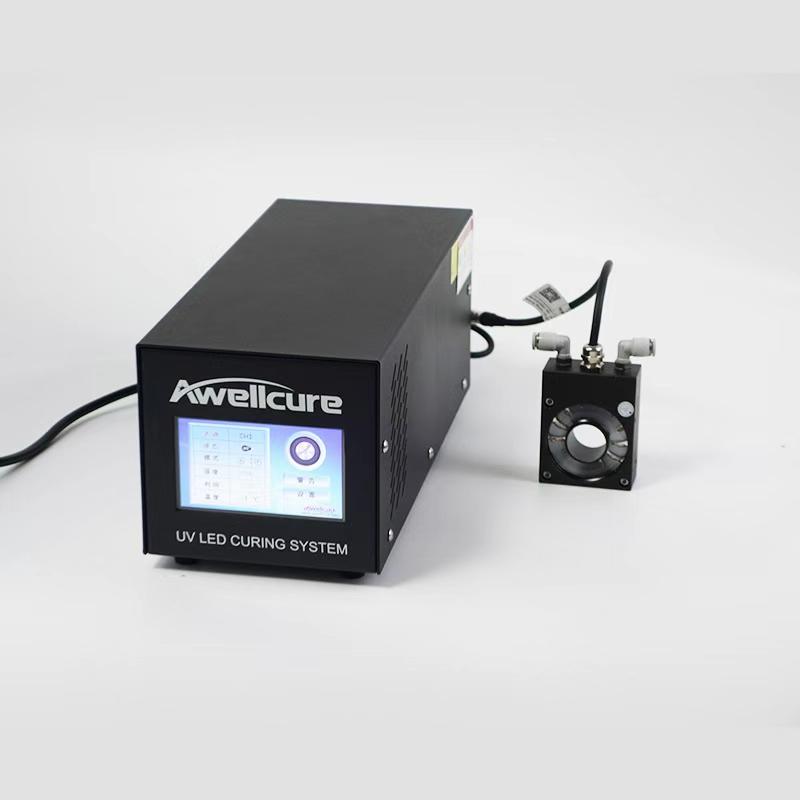
- Geometría de curado. Los puntos dosificados en el borde de una lente se adaptan a cabezales puntuales, con un cabezal por punto de pegado disparados a la vez. Los elementos cementados y las ópticas mayores se adaptan a una fuente de área pequeña que cubra toda la unión. Las piezas redondas, como monturas y colimadores, pueden irradiarse de forma uniforme desde todos los lados con una lámpara LED anular.
- Perfil de irradiancia. En la óptica cementada, la uniformidad en toda la apertura importa más que la irradiancia máxima. Para la prefijación, un punto de alta intensidad acorta el ciclo.
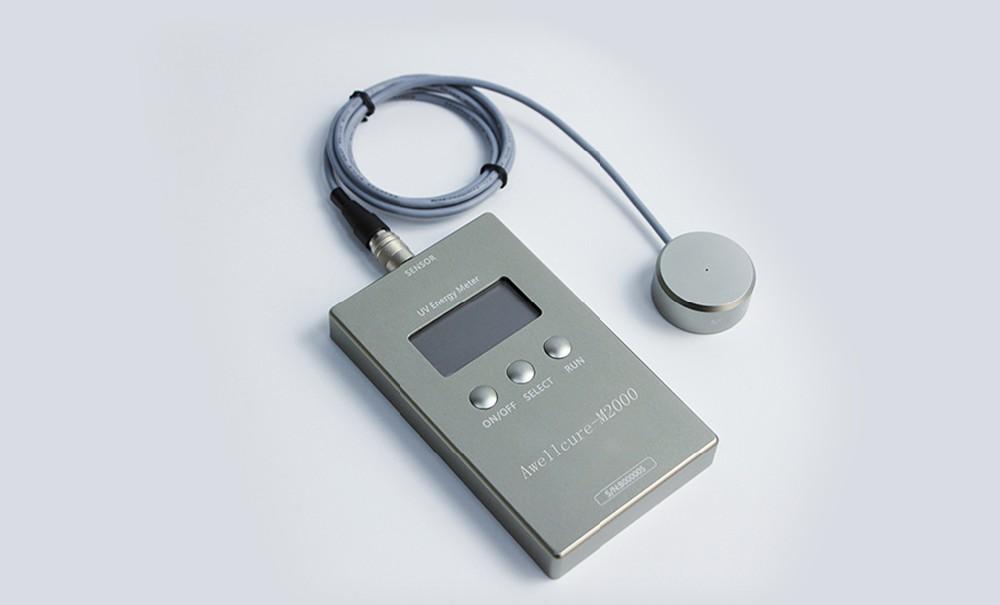
- Control del proceso. Busque intensidad regulable en pasos finos, irradiación escalonada, disparo externo desde la estación de alineación y bloqueo de parámetros. Mida la irradiancia en la pieza con un radiómetro durante la puesta a punto y a intervalos regulares.
Sistemas recomendados
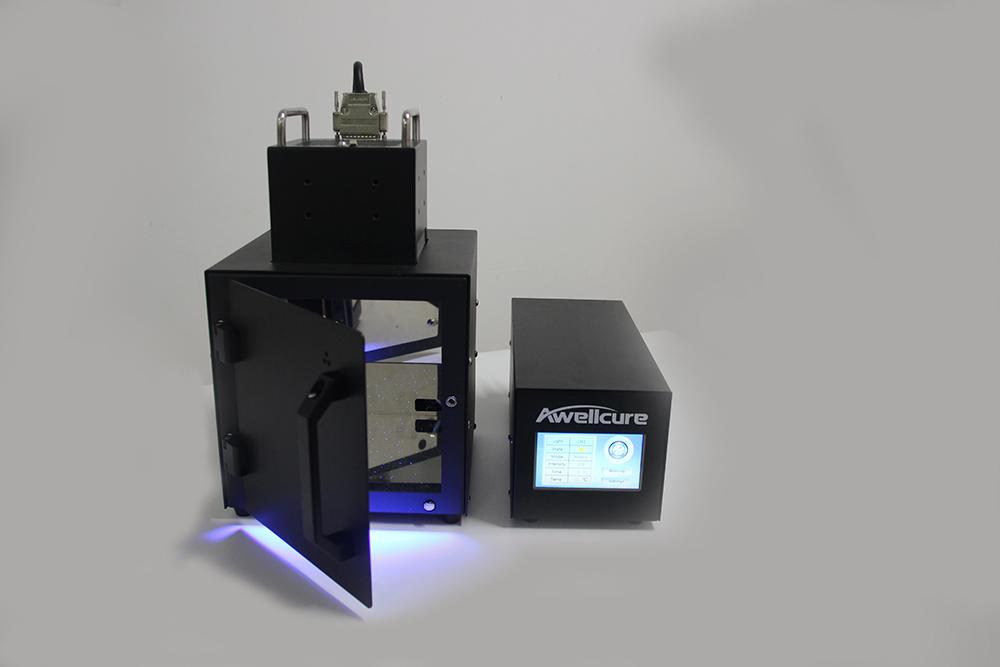
Los sistemas UV LED Spot ofrecen hasta ocho puntos controlados de forma independiente, con lentes de 2 a 15 mm y modos escalonado y pulsado. Las fuentes UV LED Area de 20 × 20 mm y 30 × 50 mm cubren elementos cementados y grupos de lentes pequeños, mientras que la lámpara LED anular cura piezas cilíndricas sin girarlas. Un UV Curing Oven es adecuado para el poscurado por lotes y las muestras de laboratorio. Para saber más sobre ópticas, distancia de trabajo y dosis, lea la guía de curado puntual.