Optische assemblages worden bijeengehouden door dunne lagen UV-uithardende lijm en optische kit. De lijm blijft vloeibaar terwijl de elementen worden uitgelijnd en fixeert ze in seconden zodra het licht wordt ingeschakeld. Hoe gelijkmatig en hoe voorzichtig de lijm uithardt, bepaalt of de assemblage haar uitlijning en optische kwaliteit behoudt.
Wat wordt uitgehard
- Lenzen in tubussen verlijmen: het fixeren van losse lenzen en lensgroepen in metalen of kunststof tubussen en houders.
- Gekitte elementen: doubletten, tripletten en andere gekitte lenzen, over de volle apertuur verlijmd met optische kit.
- Prisma's, spiegels en filters: onderling en op houders verlijmd in instrumenten en sensorassemblages.
- Cameralenzen en -modules: lensstapels voor beveiligings-, automotive- en consumentencamera's, vaak gefixeerd na actieve uitlijning.
- Glasvezelcomponenten: collimatoren, lensarrays en verbindingen tussen vezel en lens.
- Instrumentassemblage: precisiecomponenten van microscopen, beeldanalysers, chemische sensoren en infraroodspectrometers.
Waarom UV-led past bij optica
Uitlijnen vóór het uitharden. Elementen kunnen zo lang als nodig worden gepositioneerd en bijgesteld en daarna op commando worden gefixeerd. Korte, gedefinieerde belichtingstijden houden de cyclustijden voorspelbaar.
Beheerste spanning. Elke lijm krimpt bij het uitharden, en snelle, ongelijkmatige uitharding kan elementen uit positie trekken of spanningsdubbelbreking veroorzaken. Met UV-led-controllers stelt u de intensiteit nauwkeurig in, en met stap- of pulsmodi kan de lijm voorzichtig geleren vóór de volledige uitharding.
Weinig warmte. De leds stralen geen infrarood uit, zodat lenzen, kunststof tubussen en houders veel minder stralingswarmte krijgen dan onder een kwiklamp. Dat beperkt thermische uitzetting tijdens het uitharden en de daaruit volgende verschuiving van de uitlijning.
Schoon proces. UV-lijmen zijn doorgaans oplosmiddelvrij en led-bronnen produceren geen ozon, zodat er geen dampen hoeven te worden afgezogen bij gevoelige optische oppervlakken.
Een systeem kiezen
- Golflengte en transmissie. Het licht moet vaak door een lens of kunststof onderdeel voordat het de lijm bereikt. Polycarbonaat en veel UV-gestabiliseerde kunststoffen absorberen sterk bij kortere UV-A-golflengten, dus uitharden door deze materialen vraagt meestal 395 of 405 nm en een lijm die op die golflengte reageert. Controleer de transmissie van elke laag in het lichtpad.
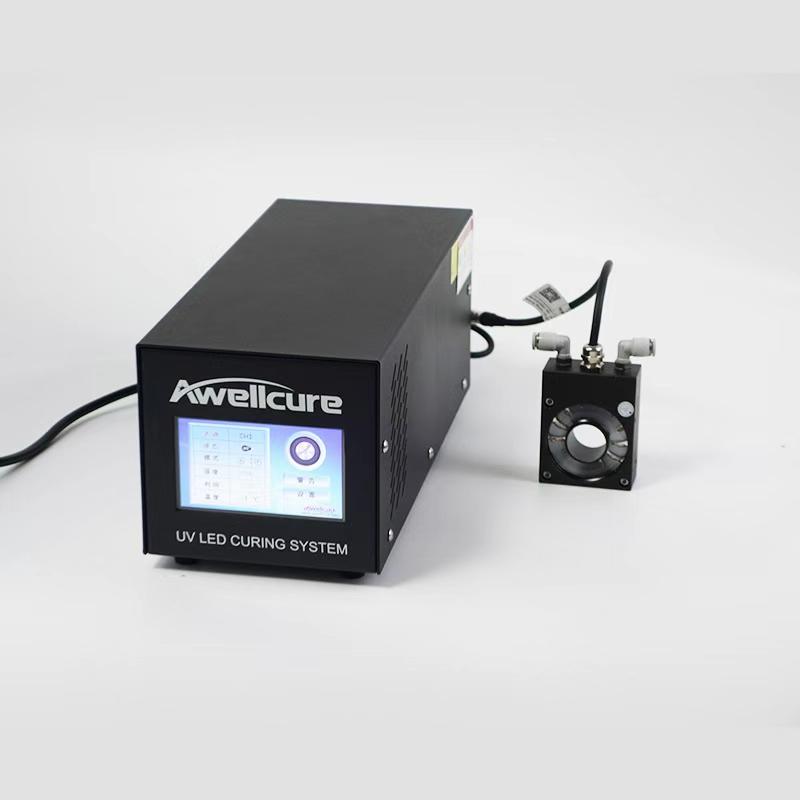
- Uithardingsgeometrie. Gedoseerde punten aan de rand van een lens passen bij spotkoppen, met één kop per lijmpunt die tegelijk worden geactiveerd. Gekitte elementen en grotere optiek passen bij een kleine vlakbron die de hele verlijming bestrijkt. Ronde onderdelen zoals tubussen en collimatoren kunnen met een Ring LED-lamp van alle kanten gelijkmatig worden bestraald.
- Bestralingsprofiel. Bij gekitte optiek is homogeniteit over de apertuur belangrijker dan piekbestralingssterkte. Bij het fixeren verkort een spot met hoge intensiteit de cyclus.
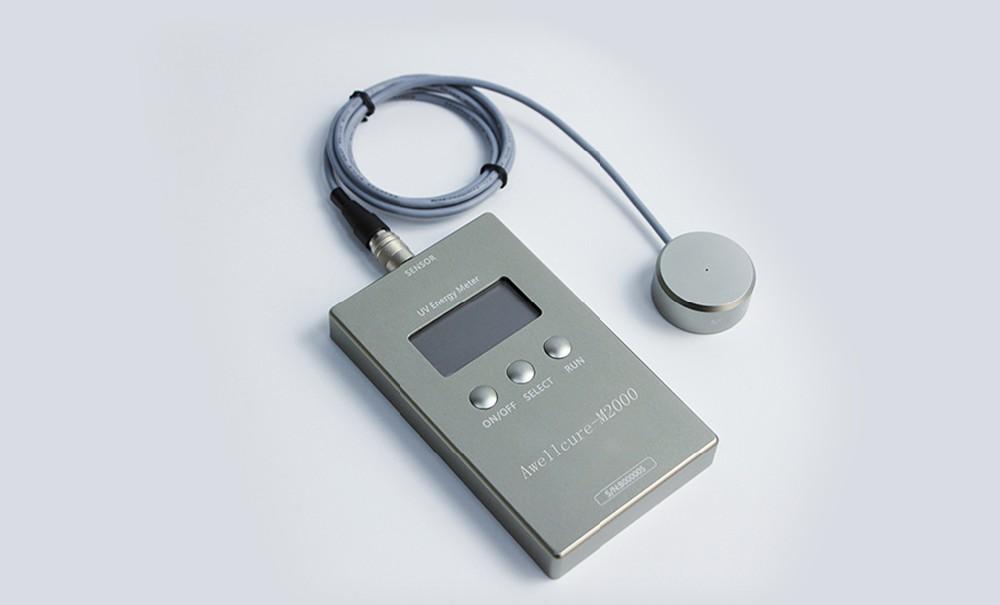
- Procesbeheersing. Let op in fijne stappen instelbare intensiteit, stapsgewijze bestraling, externe triggering vanuit het uitlijnstation en een parametervergrendeling. Meet de bestralingssterkte op het onderdeel met een radiometer bij het instellen en met regelmatige tussenpozen.
Geadviseerde systemen
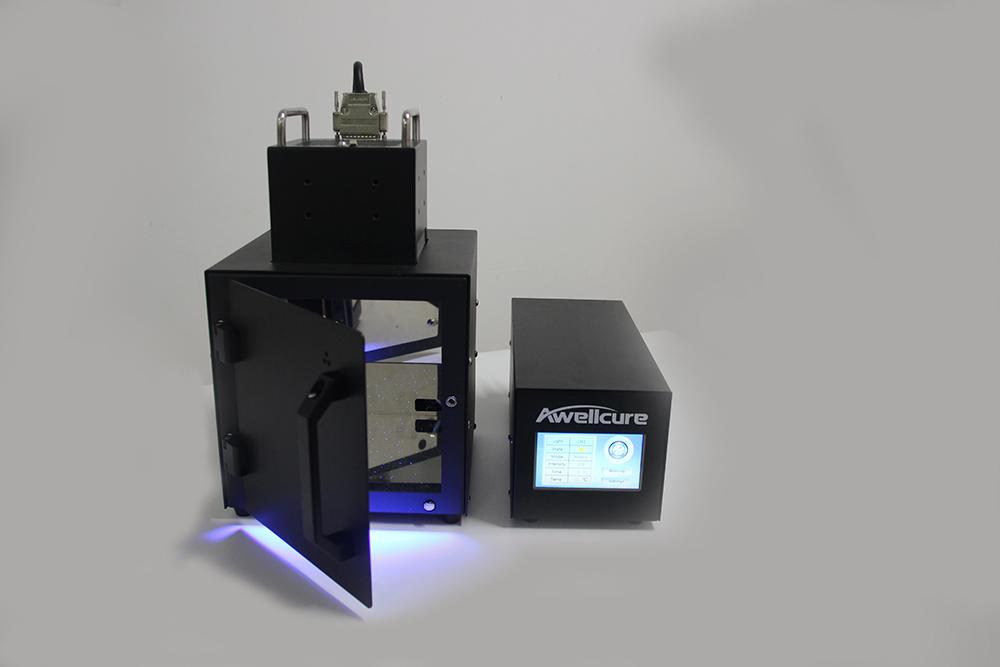
De UV LED Spot-systemen bieden tot acht onafhankelijk geregelde punten, met lenzen van 2 tot 15 mm en stap- en pulsmodi. De UV LED Area-bronnen van 20 × 20 mm en 30 × 50 mm bestrijken gekitte elementen en kleine lensgroepen, terwijl de Ring LED-lamp cilindrische onderdelen uithardt zonder ze te draaien. Een UV Curing Oven is geschikt voor batchnauitharding en laboratoriummonsters. Lees de handleiding spotuitharding voor achtergrond over optiek, werkafstand en dosis.