Zum Inhalt springen

Anwendung

Optik

Präzise, steuerbare UV-LED-Härtung zum Verkleben von Linsen, Prismen und Spiegeln und zur Montage von Kameraobjektiven und optischen Instrumenten.

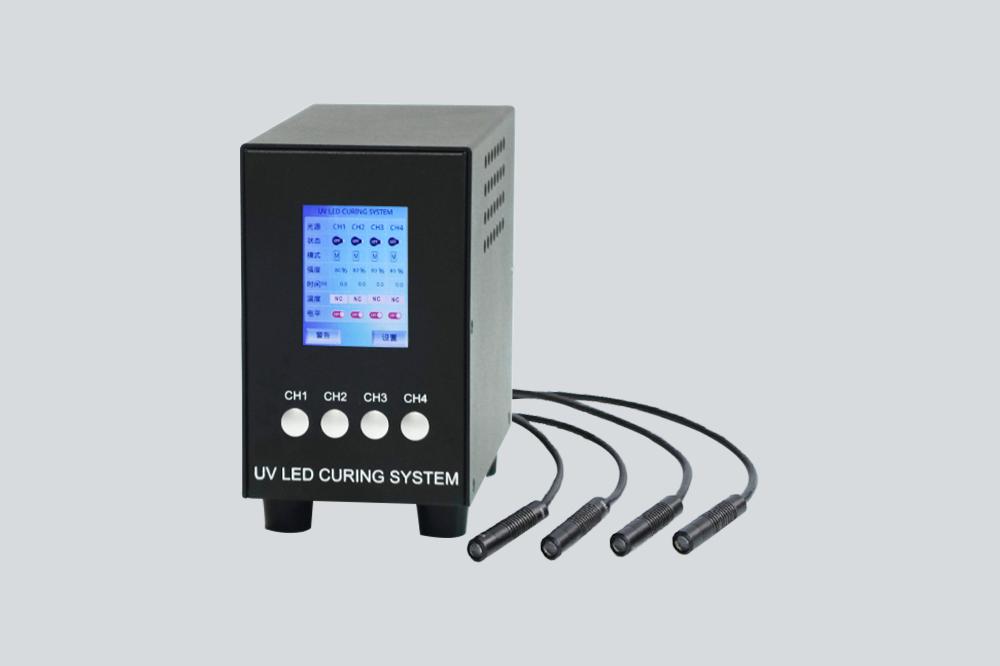
Awellcure 4-Kanal-UV-LED-Punkthärtungssteuerung mit Touchscreen und vier LED-Köpfen

Optische Baugruppen werden von dünnen Schichten aus UV-härtendem Klebstoff und optischem Kitt zusammengehalten. Der Klebstoff bleibt flüssig, während die Elemente ausgerichtet werden, und fixiert sie in Sekunden, sobald das Licht eingeschaltet wird. Wie gleichmäßig und schonend er aushärtet, entscheidet darüber, ob die Baugruppe ihre Justage und optische Qualität behält.

Was gehärtet wird

  • Einkleben von Linsen in Fassungen: Fixieren einzelner Linsen und Linsengruppen in Fassungen und Haltern aus Metall oder Kunststoff.
  • Gekittete Elemente: Achromate, Triplets und andere Kittglieder, über die gesamte Apertur mit optischem Kitt verklebt.
  • Prismen, Spiegel und Filter: Verkleben miteinander und mit Halterungen in Instrumenten und Sensorbaugruppen.
  • Kameraobjektive und -module: Linsenstapel für Überwachungs-, Fahrzeug- und Consumer-Kameras, häufig nach aktiver Ausrichtung vorfixiert.
  • Faseroptische Komponenten: Kollimatoren, Linsenarrays und Faser-Linsen-Verbindungen.
  • Instrumentenmontage: Präzisionskomponenten von Mikroskopen, Bildanalysegeräten, chemischen Sensoren und Infrarotspektrometern.

Warum UV-LED zur Optik passt

Ausrichten vor dem Härten. Die Elemente lassen sich so lange wie nötig positionieren und justieren und werden dann auf Befehl fixiert. Kurze, definierte Belichtungszeiten halten die Taktzeiten planbar.

Kontrollierte Spannungen. Jeder Klebstoff schrumpft beim Aushärten, und schnelles, ungleichmäßiges Härten kann Elemente aus ihrer Position ziehen oder Spannungsdoppelbrechung verursachen. Mit UV-LED-Steuerungen stellen Sie die Intensität präzise ein, und Stufen- oder Pulsbetrieb lassen den Klebstoff vor der Endhärtung schonend angelieren.

Geringe Wärme. Die LEDs strahlen kein Infrarot ab, sodass Linsen, Kunststofffassungen und Halterungen deutlich weniger Strahlungswärme abbekommen als unter einer Quecksilberlampe. Das verringert die Wärmeausdehnung während der Härtung und den daraus folgenden Justageversatz.

Sauberer Prozess. UV-Klebstoffe sind in der Regel lösemittelfrei, und LED-Quellen erzeugen kein Ozon, sodass in der Nähe empfindlicher optischer Flächen keine Dämpfe abgesaugt werden müssen.

Ein System auswählen

  1. Wellenlänge und Transmission. Das Licht muss oft eine Linse oder ein Kunststoffteil durchdringen, bevor es den Klebstoff erreicht. Polycarbonat und viele UV-stabilisierte Kunststoffe absorbieren kürzere UV-A-Wellenlängen stark, daher erfordert die Härtung durch sie hindurch meist 395 oder 405 nm und einen Klebstoff, der bei dieser Wellenlänge reagiert. Prüfen Sie die Transmission jeder Schicht im Strahlengang.
  2. Härtungsgeometrie. Dosierte Punkte am Linsenrand eignen sich für Punkthärtungsköpfe, mit einem gleichzeitig ausgelösten Kopf je Klebestelle. Kittglieder und größere Optiken eignen sich für eine kleine Flächenquelle, die die gesamte Klebefläche abdeckt. Runde Teile wie Fassungen und Kollimatoren lassen sich mit einer Ring LED-Lampe von allen Seiten gleichmäßig bestrahlen.
  3. Bestrahlungsprofil. Bei gekitteten Optiken ist die Homogenität über die Apertur wichtiger als die Spitzenbestrahlungsstärke. Zum Vorfixieren verkürzt ein Spot hoher Intensität den Zyklus.
  4. Prozesskontrolle. Achten Sie auf fein abgestufte Intensitätseinstellung, Stufenbestrahlung, externe Triggerung von der Ausrichtstation und eine Parametersperre. Messen Sie die Bestrahlungsstärke am Teil beim Einrichten und in regelmäßigen Abständen mit einem Radiometer.

Empfohlene Systeme

Die UV LED Spot-Systeme bieten bis zu acht unabhängig gesteuerte Punkte, mit Linsen von 2 bis 15 mm sowie Stufen- und Pulsbetrieb. Die UV LED Area-Quellen mit 20 × 20 mm und 30 × 50 mm decken Kittglieder und kleine Linsengruppen ab, während die Ring LED-Lampe zylindrische Teile härtet, ohne sie zu drehen. Ein UV Curing Oven eignet sich für die Nachhärtung in Chargen und für Labormuster. Hintergründe zu Optik, Arbeitsabstand und Dosis finden Sie im Leitfaden zur Punkthärtung.


Optik

Empfohlene Systeme

Alle Produkte
  • 8-Kanal-UV-LED-Punkthärtungssteuerung mit Touchscreen und acht stiftförmigen LED-Köpfen

    8-Kanal-UV-LED-Punkthärtungssystem

    Touchscreen-Steuerung, die bis zu acht UV-LED-Punkthärtungsköpfe einzeln oder gemeinsam betreibt, mit bis zu 18.000 mW/cm² Spitzenbestrahlungsstärke und ±3 % Leistungsstabilität.

    Spitzenbestrahlungsstärke
    18.000 mW/cm²
    Kanäle
    8
    Spotgröße
    2 bis 15 mm
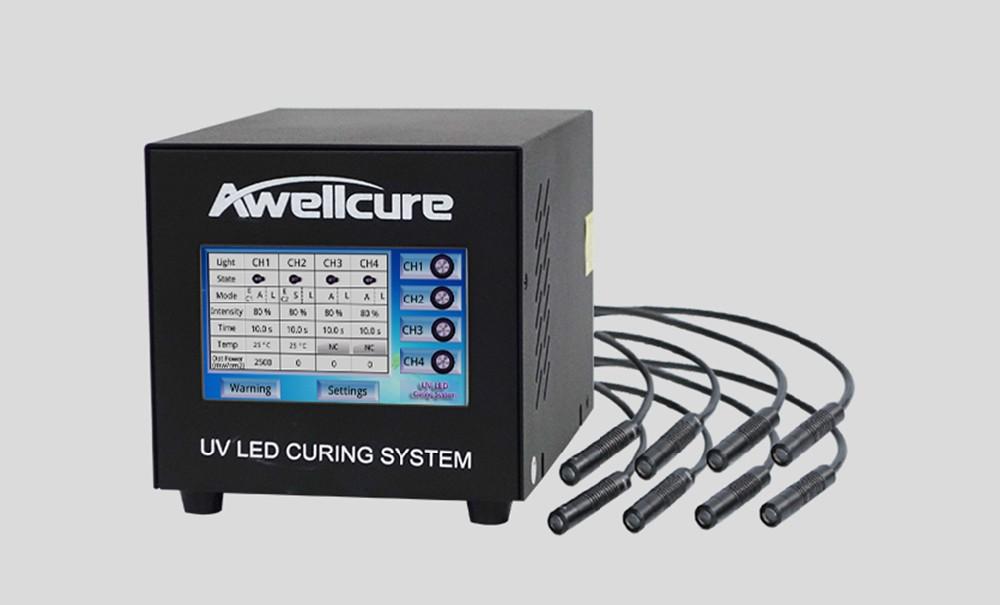
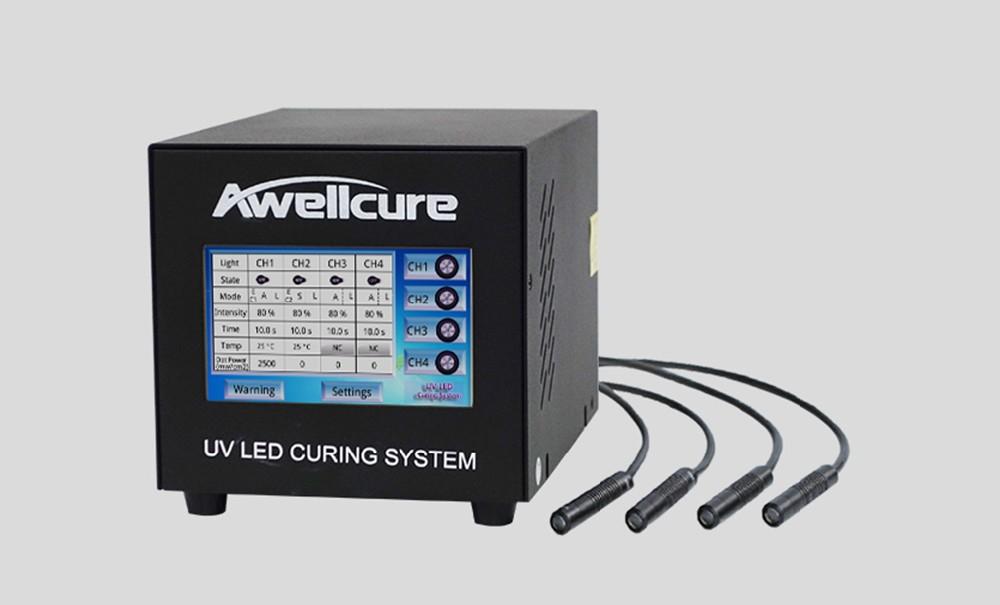
  • 4-Kanal-UV-LED-Punkthärtungssteuerung mit Farb-Touchscreen, der die Kanaleinstellungen anzeigt, und vier stiftförmigen LED-Köpfen

    4-Kanal-UV-LED-Punkthärtungssystem mit Touchscreen

    Touchscreen-Steuerung, die bis zu vier UV-LED-Punkthärtungsköpfe einzeln oder gemeinsam betreibt, mit bis zu 18.000 mW/cm² Spitzenbestrahlungsstärke und ±3 % Leistungsstabilität.

    Spitzenbestrahlungsstärke
    18.000 mW/cm²
    Kanäle
    4
    Spotgröße
    2 bis 15 mm
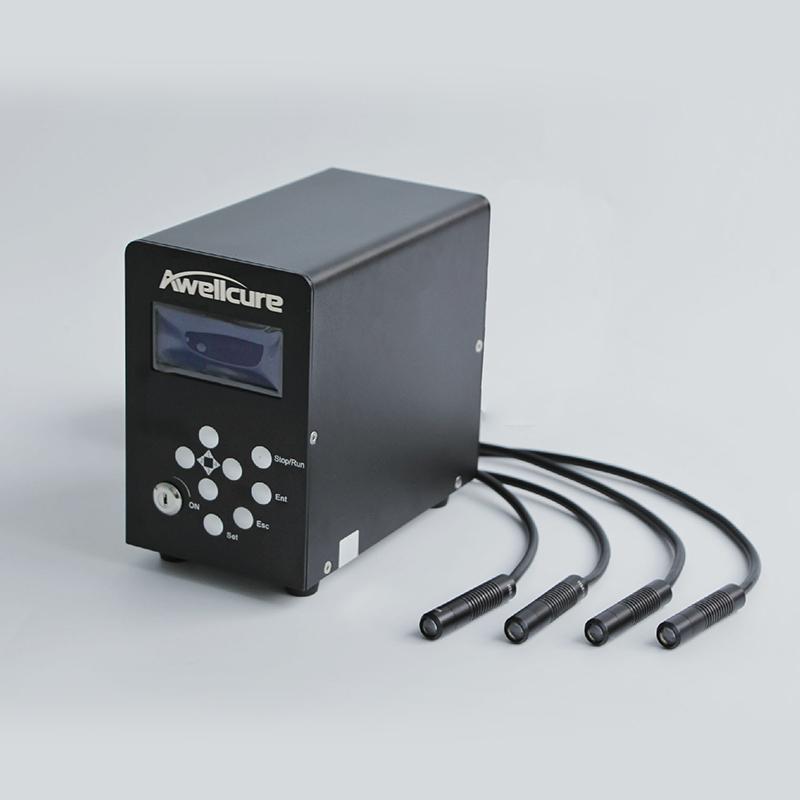
  • 4-Kanal-UV-LED-Punkthärtungssteuerung mit Display, Drucktastenfeld und Schlüsselschalter sowie vier stiftförmigen LED-Köpfen

    4-Kanal-UV-LED-Punkthärtungssystem mit Tastenfeld

    Kompakte, per Tastenfeld bediente Steuerung, die bis zu vier UV-LED-Punkthärtungsköpfe einzeln oder gemeinsam betreibt, mit bis zu 18.000 mW/cm² Spitzenbestrahlungsstärke.

    Spitzenbestrahlungsstärke
    18.000 mW/cm²
    Kanäle
    4
    Spotgröße
    2 bis 15 mm
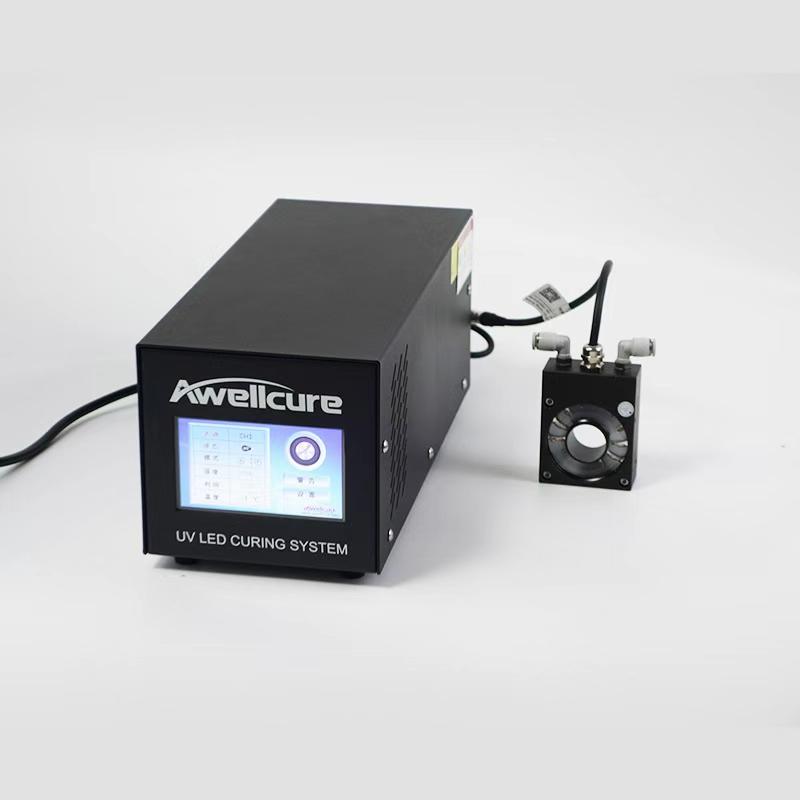
  • Ringförmiges UV-LED-Härtungssystem mit Touchscreen-Steuergerät in einem schwarzen Gehäuse und einem ringförmigen LED-Kopf mit Wasseranschlüssen

    AWM1-RD25

    Ringförmige UV-LED-Härtungslampe

    Wassergekühlte ringförmige UV-LED-Lampe, die zylindrische und runde Teile gleichzeitig von allen Seiten härtet, mit einem Bestrahlungsdurchmesser von Ø 25 bis 50 mm.

    Durchmesser der Bestrahlungsfläche
    25 bis 50 mm
    Wellenlänge
    365 / 385 / 395 / 405 nm
    Kühlung
    Wasser
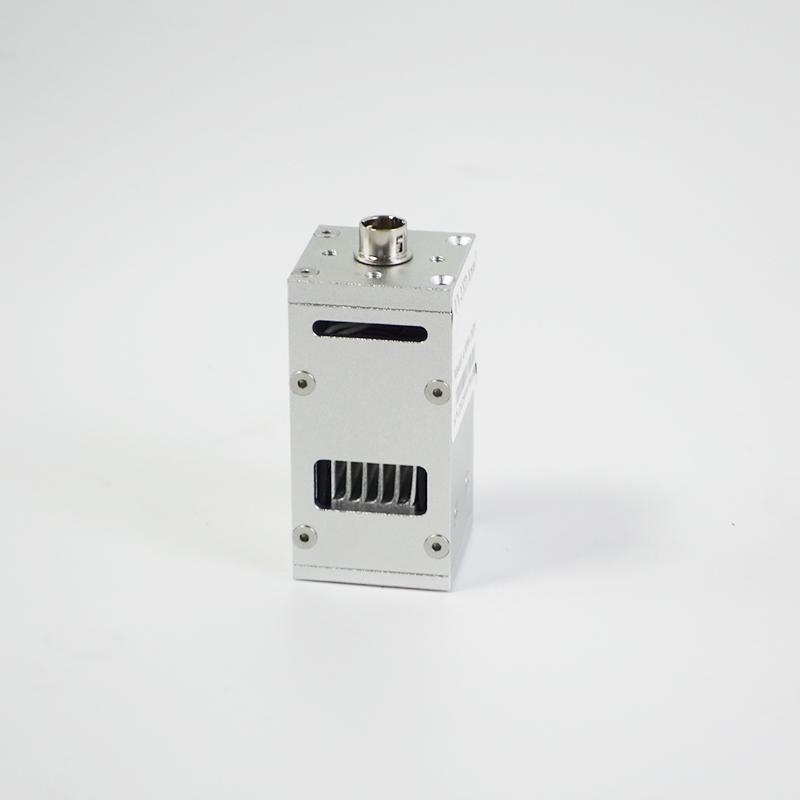
  • UV-LED-Strahlerkopf AF2020H1 in einem Gehäuse aus gebürstetem Aluminium mit rundem Kabelstecker und seitlichen Kühlschlitzen

    AF2020H1

    UV-LED-Flächenstrahler 20 × 20 mm

    UV-LED-Flächenstrahlerkopf mit 20 × 20 mm Emissionsfläche und bis zu 5.000 mW/cm² Spitzenbestrahlungsstärke, betrieben über ein programmierbares Steuergerät mit SPS- und RS232-Ansteuerung.

    Spitzenbestrahlungsstärke
    5.000 mW/cm²
    Emissionsfläche
    20 × 20 mm
    Wellenlänge
    365 / 385 / 395 / 405 nm
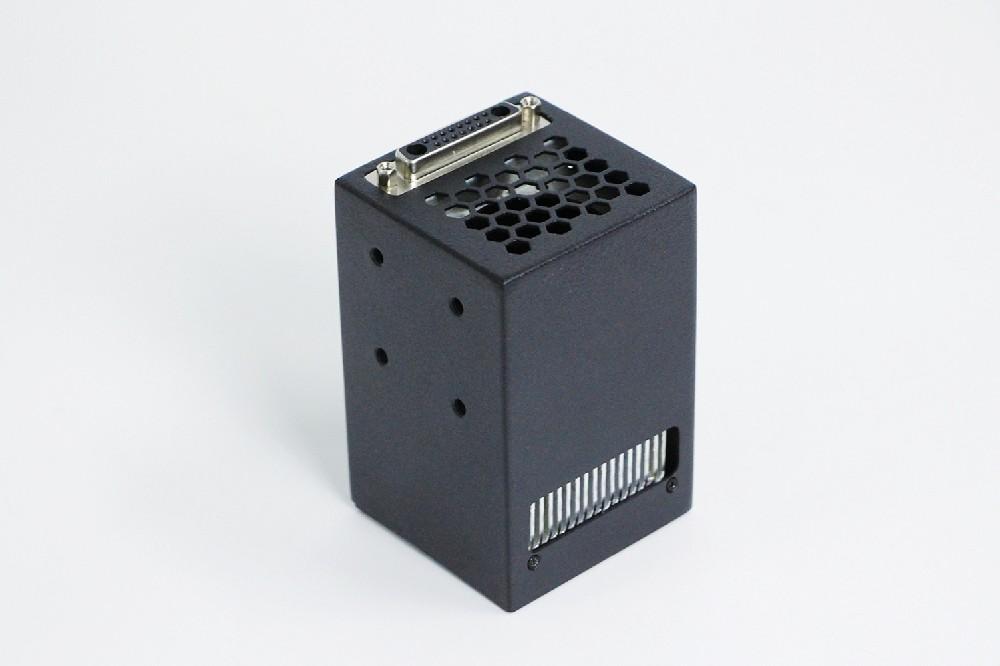
  • UV-LED-Strahlerkopf AF3050H1 in einem schwarzen Gehäuse mit D-Sub-Stecker und Wabenlüftung

    AF3050H1

    UV-LED-Flächenstrahler 30 × 50 mm

    UV-LED-Flächenstrahlerkopf mit 30 × 50 mm Emissionsfläche und bis zu 5.000 mW/cm² Spitzenbestrahlungsstärke, betrieben über ein programmierbares Steuergerät mit SPS- und RS232-Ansteuerung.

    Spitzenbestrahlungsstärke
    5.000 mW/cm²
    Emissionsfläche
    30 × 50 mm
    Wellenlänge
    365 / 385 / 395 / 405 nm
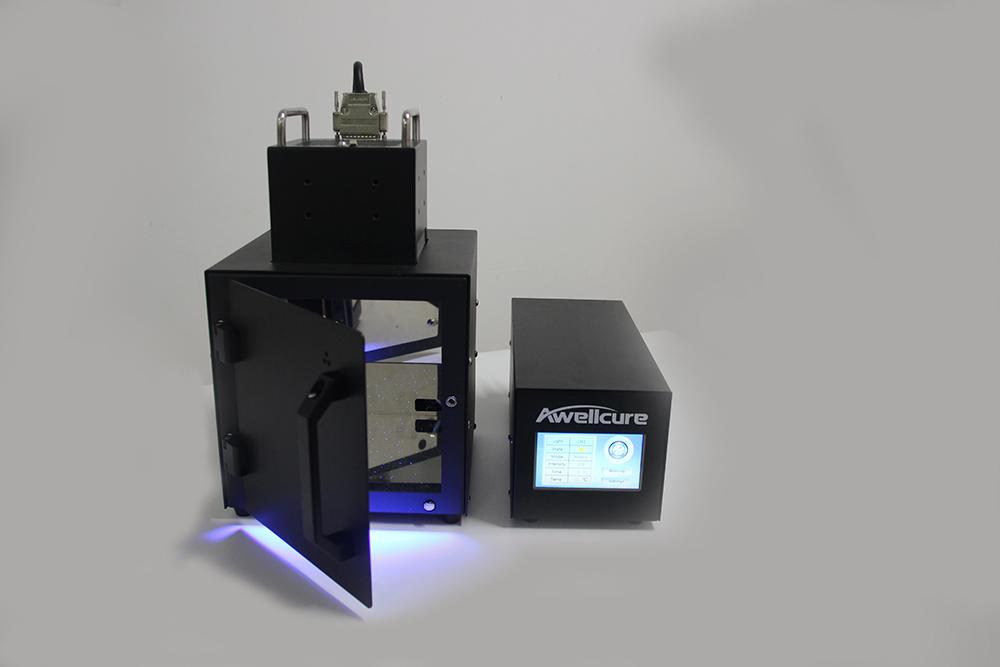
  • Schwarzer UV-LED-Härtungsofen AO180180 mit geöffneter Tür und blauem UV-Licht im Inneren, einem LED-Kopf oben und einem Touchscreen-Steuergerät daneben

    AO180180

    UV-LED-Härtungsofen 180 × 180 mm

    Kompakter UV-LED-Tischofen mit aufklappbarer Tür, 180 × 180 mm Öffnung und einem Strahlerkopf von 100 × 100 mm für die abgeschirmte Härtung von Kleinteilen und Proben.

    Spitzenbestrahlungsstärke
    750 / 1.500 / 2.500 / 3.500 mW/cm²
    Innenraum (L × B × H)
    210 × 190 × 180 mm
    Emissionsfläche
    100 × 100 mm
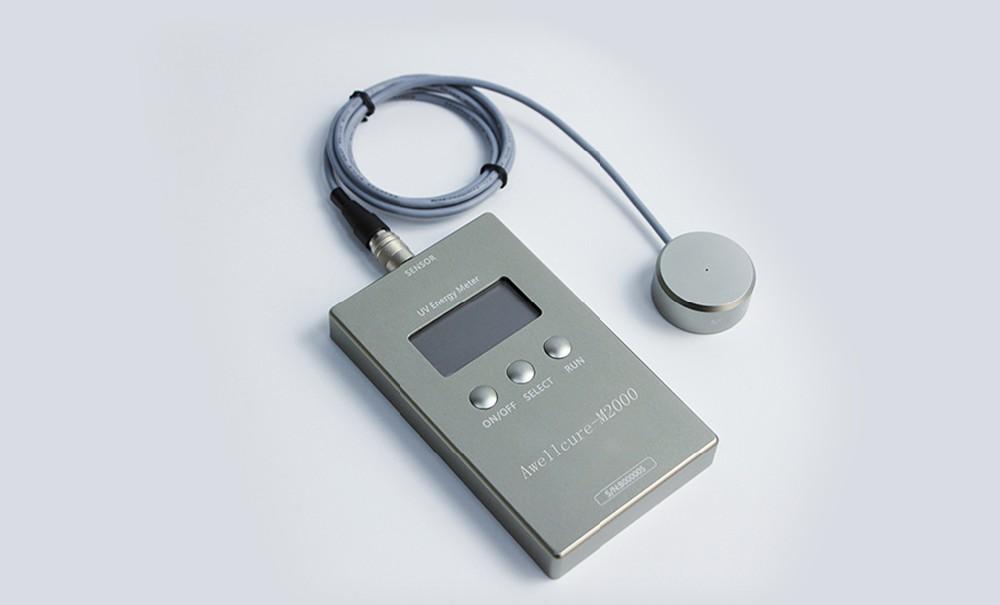
  • Handgehaltenes UV-Energiemessgerät Awellcure-M2000 mit LCD, drei Tasten und runder Sensorsonde an einem grauen Kabel

    M2000

    UV-Radiometer mit Sonde M2000

    Handgehaltenes UV-Energiemessgerät mit runder Sonde am Kabel, das Spitzenbestrahlungsstärke, momentane Bestrahlungsstärke und Dosis misst, mit Sensoren für 365, 405 oder 450 nm.

    Messbereich Bestrahlungsstärke
    0 bis 10 W/cm²
    Messbereich Dosis
    0 bis 9.999 J/cm²
    Spektralbereich
    320 bis 500 nm

Angebot anfordern

Planen Sie UV-Härtung für die Optik?

Beschreiben Sie Ihre Bauteile, den Klebstoff oder die Beschichtung und die Taktzeit. Unsere Vertriebskontakte antworten mit einer Systemempfehlung und einem Angebot.