Viele Einweg- und wiederverwendbare Medizinprodukte werden mit UV-härtenden Klebstoffen montiert. Kunststoffschläuche, Konnektoren, Kanülen und Gehäuse werden in Sekunden bei Raumtemperatur gefügt, und die Verbindung lässt sich sofort prüfen. UV-LED-Härtungssysteme liefern das Licht für diesen Fertigungsschritt; im fertigen Produkt haben sie keine Funktion.
Was gehärtet wird
- Katheter und Schlauchsets: Verkleben von Schläuchen mit Konnektoren, Luer-Anschlüssen, Ansätzen und Y-Stücken, etwa in Infusions- und Verlängerungssets.
- Kanülen und Spritzen: Einkleben von Kanülen in Ansätze und Montage von Spritzenkomponenten.
- Masken und Atemwegsteile: Fügen von Maskenkörpern, Ventilen, Polstern und Schlauchanschlüssen.
- Gehäuse: Abdichten und Verkleben von Kunststoffgehäusen für Hand- und Elektronikgeräte sowie Vergießen der darin verbauten elektronischen Komponenten.
- Optik- und Sensorteile: Verkleben von Linsen, Fenstern und Sensorelementen, etwa in Endoskopen und Diagnosegeräten.
- Hörgeräte und Kleinbaugruppen: Verkleben und Abdichten von Miniaturbauteilen und Schalen.
- Oberflächenbeschichtungen: Härten UV-härtender Beschichtungen auf Geräteteilen.
Warum UV-LED zur Medizinproduktemontage passt
Wärmeempfindliche Kunststoffe. Geräteteile bestehen häufig aus PVC, Polycarbonat, ABS oder anderen Thermoplasten, die bei Erwärmung erweichen oder sich verformen. UV-LEDs strahlen kein Infrarot ab, sodass die Teile deutlich weniger Strahlungswärme abbekommen als unter einer Quecksilberlampe.
Kurze, definierte Zyklen. Die Klebstoffe härten auf Abruf in Sekunden, sodass die Teile sofort gehandhabt, inspiziert und geprüft werden können. Die Belichtung startet per Fußschalter oder SPS-Signal und endet nach der programmierten Zeit.
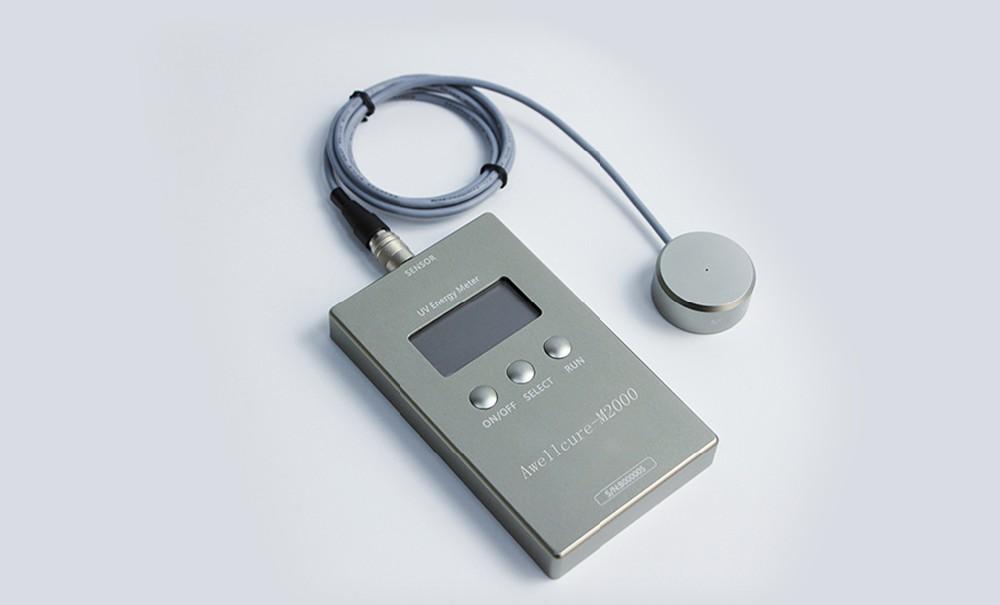
Ein dokumentierbarer Prozess. Medizinproduktehersteller müssen nachweisen, dass jedes Teil unter den validierten Bedingungen gehärtet wurde. Die LED-Leistung ist von Belichtung zu Belichtung stabil und nimmt nur langsam ab, und die Steuerungen können Parameter sperren, Betriebsstunden protokollieren und bei Ausfall eines Kopfes Alarm auslösen. Ein Radiometer erfasst die Bestrahlungsstärke am Teil.
Reinraumtauglich. LED-Quellen erzeugen kein Ozon, benötigen keine Absaugung und schalten ohne Aufwärmphase ein, was den Einsatz in Reinräumen und Montagezellen erleichtert.
Ein System auswählen
- Zuerst der Klebstoff. Der Klebstoff ist Teil Ihrer Produktentwicklung und Validierung, wählen Sie ihn daher vor der Lichtquelle. Sein Datenblatt nennt Härtungswellenlänge, minimale Bestrahlungsstärke und Dosis.
- Wellenlänge und Material. Viele medizinische Klebstoffe härten bei 365 nm, manche sind für 385 bis 405 nm formuliert. Polycarbonat und UV-stabilisierte Kunststoffe absorbieren kürzere UV-A-Wellenlängen, sodass die Härtung durch diese Materialien hindurch eine längere Wellenlänge erfordern kann.
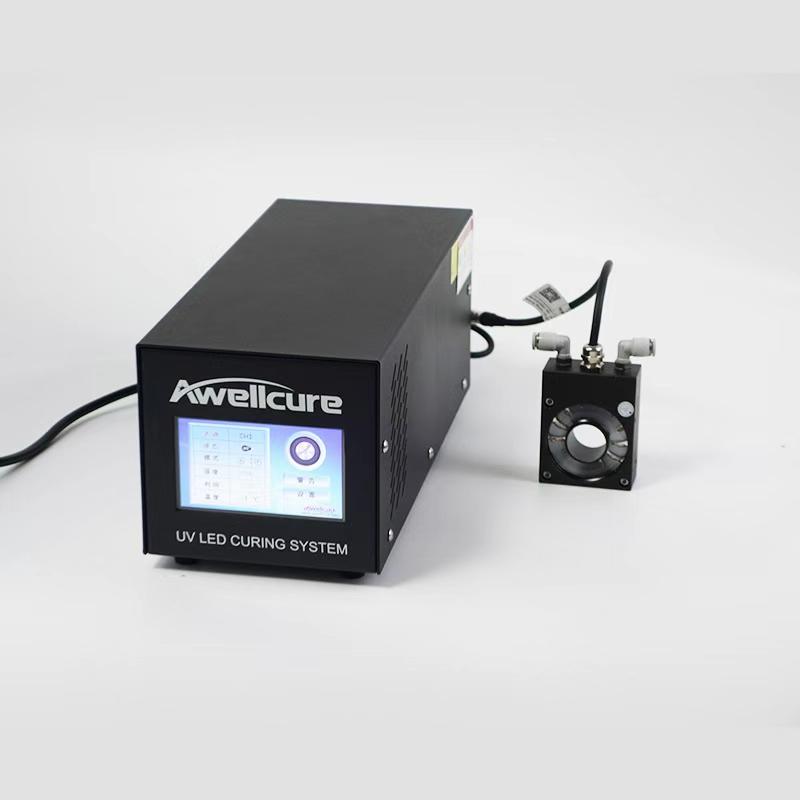
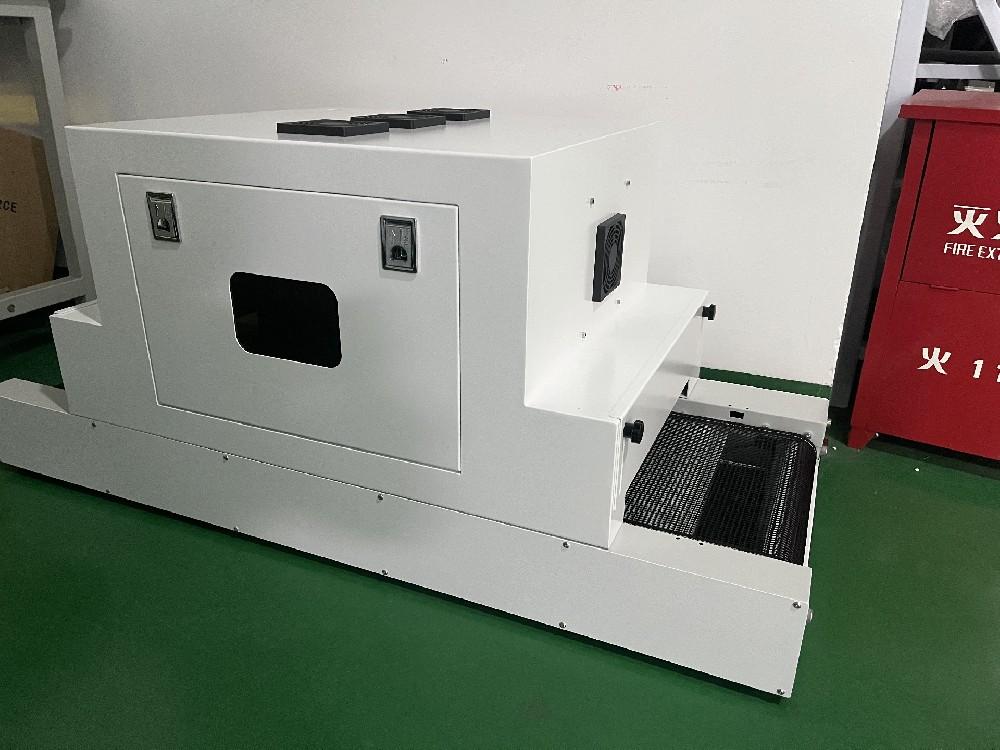
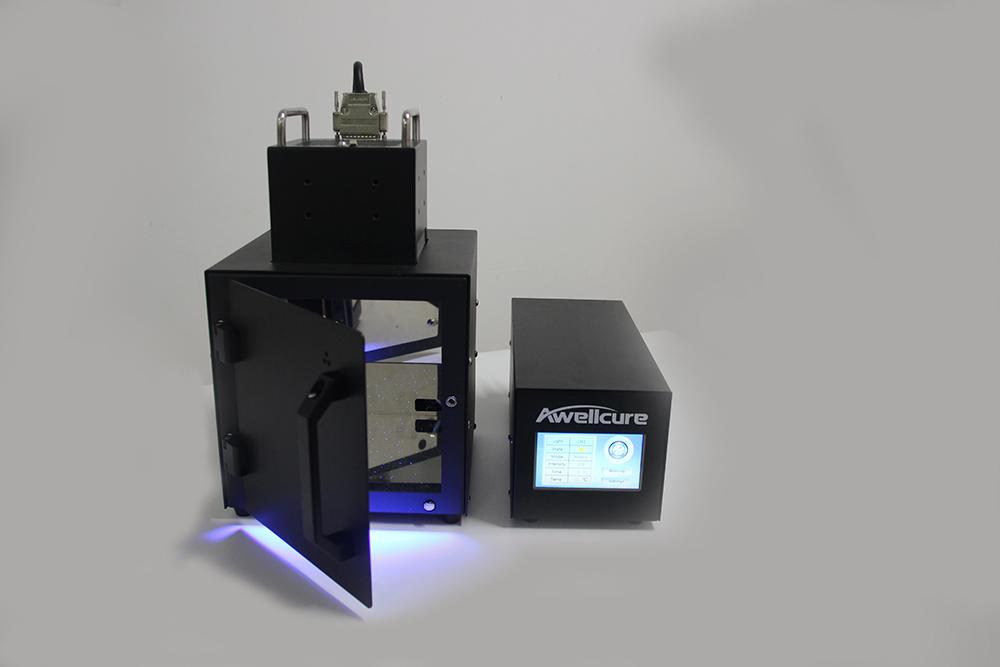
- Geometrie. Eine Verbindung zwischen Schlauch und Konnektor eignet sich für einen Punkthärtungskopf oder, für eine gleichmäßige Belichtung rundum, für eine Ring LED-Lampe. Trays mit Teilen eignen sich für eine Flächenquelle, eine Förderbandanlage oder einen Ofen.
- Unterstützung der Validierung. Achten Sie auf Parametersperre, externe Triggerung, Alarmausgänge und Betriebsstunden je Kopf, und planen Sie ein Radiometer ein, um die Bestrahlungsstärke in regelmäßigen Abständen zu prüfen.
- Bedienersicherheit. Schirmen Sie die Härtungszone ab oder stellen Sie UV-Schutzbrillen bereit, besonders an offenen Punkt- und Flächenstationen.
Empfohlene Systeme
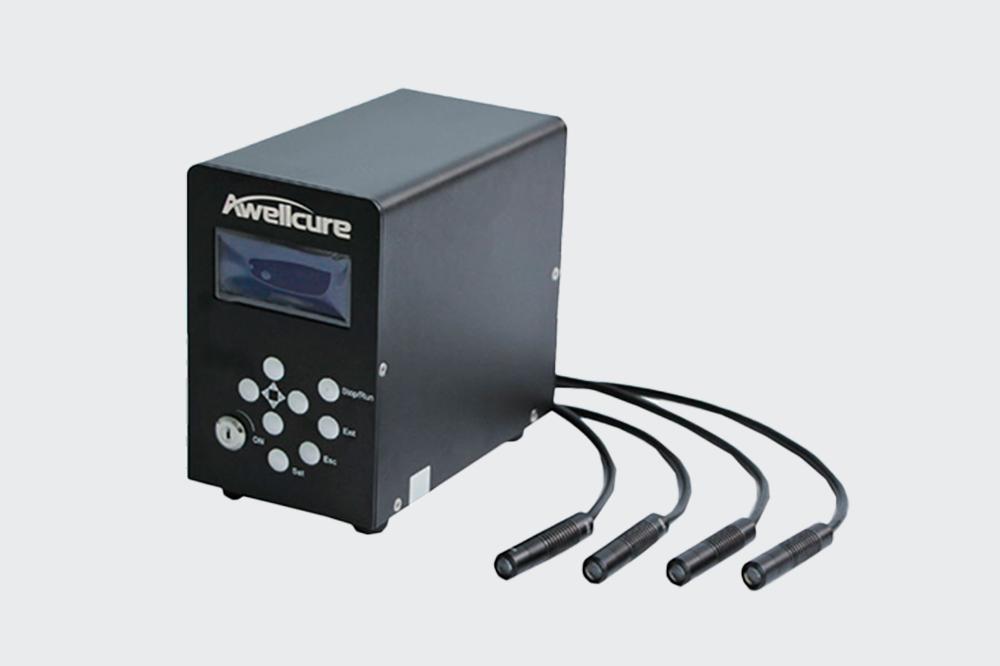
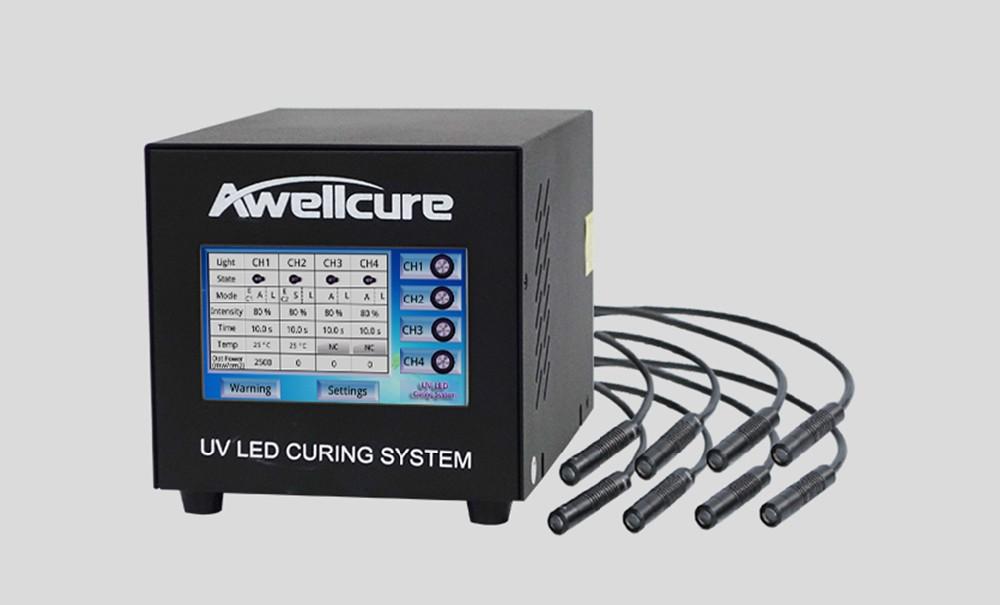
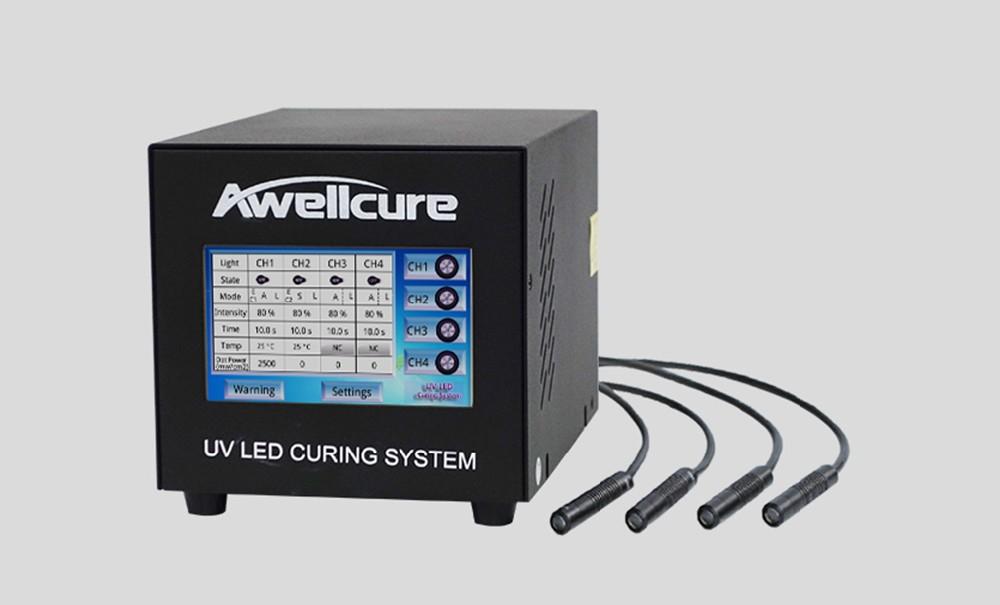
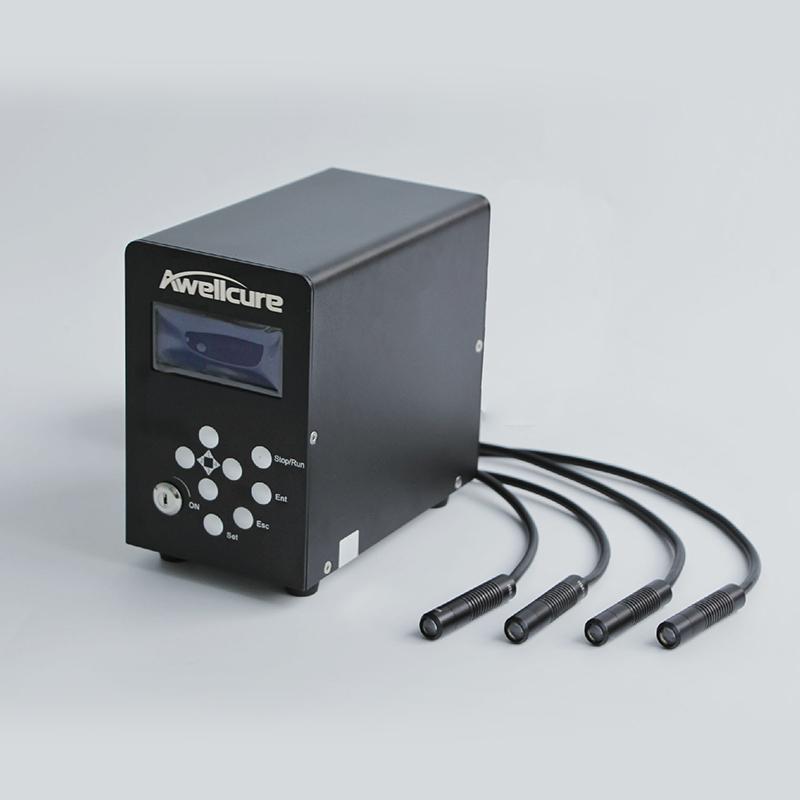
Die UV LED Spot-Systeme härten bis zu acht Klebestellen an einer Steuerung, mit Spots von 2 bis 15 mm. Die Ring LED-Lampe härtet runde Verbindungen gleichmäßig, ohne das Teil zu drehen. UV LED Area-Quellen, die Tisch-UV Conveyor und die UV Curing Ovens eignen sich für größere Teile und Chargen, und ein UV Radiometer dokumentiert den Prozess.
Awellcure liefert die Härtungsanlagen. Die Wahl des Klebstoffs, die Prozessvalidierung und eine etwaige behördliche Zulassung des Produkts verbleiben beim Medizinproduktehersteller.