

Zum Inhalt springen

Technologie-Leitfaden

So wählen Sie eine UV-Lampe

Erst die Wellenlänge, dann die Leistung, dann die Geometrie. Eine Schritt-für-Schritt-Anleitung, mit der Sie eine UV-Härtungslichtquelle auf Ihr Material und Ihren Prozess abstimmen.
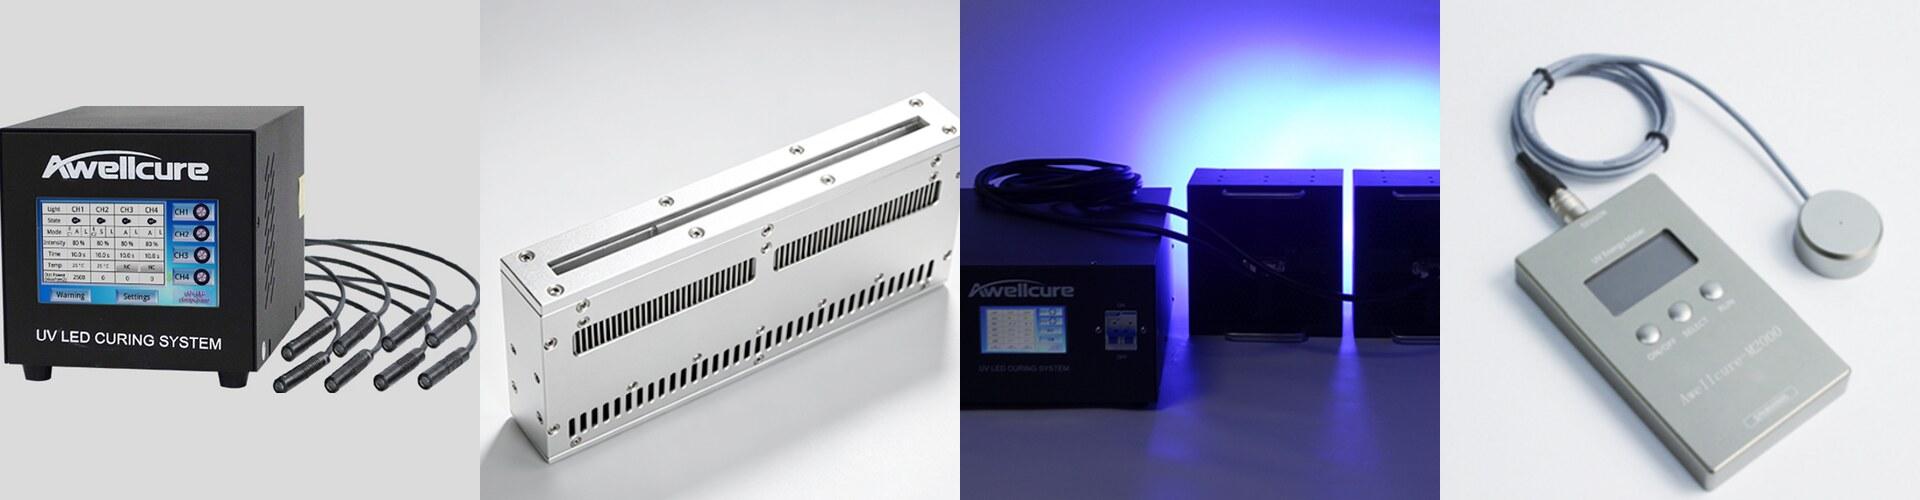
Vier Awellcure-Produkte nebeneinander: eine 8-Kanal-UV-LED-Punkthärtungssteuerung, eine Linienlichtquelle, zwei leuchtende Flächenlichtquellen mit ihrer Steuerung und ein UV-Handradiometer

Wellenlänge, Leistung, Spotgröße, Divergenz, Homogenität, Lichtleiter, Lebensdauer, Kühlung: Eine UV-Lichtquelle hat viele Parameter. Manche müssen zuerst geklärt werden, manche entscheiden über die Präzision und manche darüber, was die Quelle Sie über die Jahre kostet. Dieser Leitfaden behandelt sie in der Reihenfolge, die sich in der Praxis bewährt.

Ein erfolgreicher UV-Härtungsprozess beruht auf drei Faktoren, die zusammenpassen müssen: dem richtigen Produktdesign, der richtigen Belichtung und der richtigen Chemie.

  • Chemie: die Harze, Monomere, Photoinitiatoren und Additive der Formulierung, wie stark sie die einzelnen Wellenlängen absorbieren, wie effizient dieses Licht die Reaktion startet und wie dick die Schicht ist.
  • Belichtung: das Spektrum der Lichtquelle, ihre Bestrahlungsstärke, die Belichtungszeit und die Wärme, die sie ins Teil einbringt.
  • Produkt: das Substrat, wie und wie viel Material aufgetragen wird, die Liniengeschwindigkeit und die Eigenschaften, die das fertige Teil haben muss, etwa Härte, Glanz, Kratzfestigkeit oder Haftung.

Die Lichtquelle ist der Belichtungsteil dieser Gleichung. Wählen Sie sie in dieser Reihenfolge: Wellenlänge, dann Leistung, dann bestrahlte Fläche und Geometrie, danach die übrigen Details.

1. Wellenlänge: Beginnen Sie beim Material

Die UV-Härtung funktioniert, weil ein Photoinitiator im Klebstoff, in der Farbe oder in der Beschichtung Licht bestimmter Wellenlängen absorbiert und die Vernetzungsreaktion startet. Emittiert die Lichtquelle nicht dort, wo der Photoinitiator absorbiert, härtet das Material nicht richtig aus, egal wie leistungsstark die Lampe ist. UV-Klebstoffe und Fotoresists reagieren bei festen Wellenlängen, prüfen Sie daher zuallererst das Datenblatt Ihres Materials.

Der UV-Bereich gliedert sich in Bänder mit unterschiedlichem Verhalten:

  • UVA, 315 bis 400 nm: geringere Energie und größte Eindringtiefe. Das wichtigste Band für die industrielle UV-Härtung und die lithografische Belichtung.
  • UVB, 280 bis 315 nm: höhere Energie, wirkt an der Oberfläche.
  • UVC, 200 bis 280 nm: die höchste Energie, genutzt für klebfreie Oberflächen und zur Desinfektion.
  • Violett, 395 bis 445 nm: der Übergang zum sichtbaren Licht, genutzt für einige Spezialfarben.

Lichtquellen unterscheiden sich auch darin, wie viel dieses Bereichs sie abdecken:

  • Monochromatisch: eine einzige UV-Wellenlänge, mit der Energie genau dort, wo sie gebraucht wird. Eine UV-LED ist das typische Beispiel: Ihre Wellenlänge ist durch ihr Halbleitermaterial präzise festgelegt.
  • Mehrband: zwei, drei oder vier Wellenlängen, einzeln oder gemeinsam steuerbar, für Materialien oder Versuche, die mehr als eine benötigen.
  • Breitband: der gesamte UV-Bereich plus sichtbares Streulicht, wie bei einer Quecksilberlampe, die auch zwischen 500 und 600 nm emittiert.

UV-LED-Punkthärtungsköpfe von Awellcure sind mit 365, 385, 395 und 405 nm erhältlich. Linien- und Flächenlichtquellen gibt es standardmäßig mit 365, 385, 395 und 405 nm und auf Anfrage mit 254, 275, 295 oder 310 nm.

2. Bestrahlungsstärke, Zeit und Dosis

Zwei Größen beschreiben, wie viel Licht das Teil erreicht:

  • Bestrahlungsstärke ist die pro Flächeneinheit ankommende Leistung in W/cm² oder mW/cm². Sie entspricht der Intensität des Lichts und kann 20 bis 40 W/cm² erreichen.
  • Dosis (auch Energiedichte oder Belichtung) ist die insgesamt eingebrachte Energie in J/cm² oder mJ/cm². Sie ist die Bestrahlungsstärke multipliziert mit der Belichtungszeit, gemessen in einem bestimmten Wellenlängenband.

Typische Belichtungszeiten liegen bei 0,1 bis 10 s. Bestrahlungsstärke und Zeit lassen sich jedoch nicht einfach gegeneinander tauschen: Schwaches Licht über längere Zeit und starkes Licht über kürzere Zeit führen aufgrund der Photochemie des Materials zu unterschiedlichen Ergebnissen. Testen Sie mit der Bestrahlungsstärke, die Sie in der Fertigung verwenden werden.

Jedes Material hat ein Dosisfenster zwischen einem Minimum und einem Maximum:

  • Unterhalb des Fensters: Das Material bleibt flüssig, oder nur eine dünne Oberflächenschicht härtet aus, und darunter bleibt es klebrig.
  • Innerhalb des Fensters: die beste Haftung und die besten Oberflächeneigenschaften.
  • Oberhalb des Fensters: Die Beschichtung wird spröde und reißt, ihre Oberfläche verändert sich so, dass sie sich nicht mehr überdrucken lässt, und schließlich verbrennt sie.

Vergleichen Sie bei Lichtquellen die optische UV-Ausgangsleistung in W oder mW, nicht die aus dem Netz aufgenommene elektrische Leistung. Klären Sie dann vier Punkte:

  1. Die Wellenlänge, auf die das Material anspricht.
  2. Die minimale Bestrahlungsstärke und Leistung, die das Material benötigt.
  3. Die zu bestrahlende Fläche: Je größer die Fläche, desto mehr Leistung braucht die Quelle.
  4. Ob Sie Flexibilität für Versuche benötigen, die eine Mehrbandquelle bietet.

Die Bestrahlungsstärke einer UV-LED hängt von der Treiberleistung, dem Wirkungsgrad der LED-Chips, Größe und Packungsdichte des Chip-Arrays, der vorgeschalteten Optik und vor allem vom Wärmemanagement ab.

3. Geometrie: Punkt, Linie oder Fläche

Die Form der bestrahlten Fläche entscheidet, wie effizient das Licht das Teil erreicht. Wählen Sie sie nach der Größe der zu härtenden Fläche:

  • Punkt: ein konzentrierter Strahl mit festgelegter Divergenz, dessen Größe sich mit Linse und Arbeitsabstand ändert. Für kleine Klebestellen, lokale Belichtung und Präzisionsoptik. Siehe UV LED Spot und UV Lamp Spot.
  • Linie: eine Lichtlinie, die sich relativ zum Teil bewegt und große Flächen gleichmäßig bestrahlt. Für industrielle Beschichtungen, Verkapselung und das Scannen großer Halbleitersubstrate. Siehe UV LED Linear.
  • Fläche: Eine einzige Belichtung deckt eine große ebene Fläche auf einmal ab, für eine schnelle Verarbeitung. Für großflächige Härtung, Parallelbelichtung und 3D-Druck. Siehe UV LED Area.

Ring LED-Leuchten bestrahlen ein Teil von allen Seiten. Für Chargenarbeit in einem geschlossenen Raum oder einen kontinuierlichen Teilefluss sind dieselben Lichtquellen in UV-Härtungsöfen und UV-Förderbandanlagen verbaut.

Die Leitfäden zur Punkthärtung, Linienhärtung und Flächenhärtung behandeln jede Geometrie im Detail.

4. Divergenz, Homogenität und Arbeitsabstand

  • Divergenz bestimmt, wie gut sich das Licht fokussieren lässt. Eine UV-LED strahlt ihr Licht breiter ab als ein Laser, daher formen Linsen oder andere Optiken den Strahl passend zur Anwendung.
  • Homogenität bestimmt, wie gleichmäßig die Härtung ist. Die Intensität kann zwischen Mitte und Rand der bestrahlten Fläche abweichen, was sich direkt in Qualität und Ausbeute zeigt. Ein gängiges Verfahren zur Bewertung der Homogenität ist die Messung der Leistung an neun Punkten über die Fläche. Wabenkondensoren (Fly's-Eye-Linsen) verteilen eine Punktquelle auf ein gleichmäßiges Feld, und Kollimationslinsen erzeugen paralleles Licht. In der Serienfertigung erreichen die Flächenlichtquellen von Awellcure eine Homogenität von mehr als 92 %.
  • Arbeitsabstand ist wichtig, weil die Bestrahlungsstärke mit wachsendem Abstand zwischen Quelle und Teil sinkt und sich die bestrahlte Fläche mit ihm ändert. Legen Sie den Arbeitsabstand früh fest und prüfen Sie die Bestrahlungsstärke in diesem Abstand, nicht am Fenster der Lampe.

5. Lichtleiter

Mit einem Lichtleiter sind Lichtquelle und bestrahlte Fläche voneinander getrennt. Die Quelle bleibt an ihrem Platz, während sich der Lichtleiterkopf frei bewegt, sodass die Härtung auch an Robotern, auf automatisierten Linien und unter beengten Platzverhältnissen funktioniert. Transmissionsverlust, Länge und Biegeradius beeinflussen einen Lichtleiter, und er altert mit der Nutzung, wählen Sie ihn daher passend zum Arbeitsabstand und zur Art der Integration. Das Punkthärtungssystem mit UV-Lampe von Awellcure liefert sein Licht über faseroptische Lichtleiter.

6. Lebensdauer und Kühlung

Die Lebensdauer ist über den Leistungsabfall definiert, und der Grenzwert unterscheidet sich je nach Quelle:

  • Eine UV-LED erreicht ihr Lebensdauerende, wenn ihre Leistung auf 70 % des Anfangswerts gesunken ist.
  • Eine Quecksilberlampe erreicht es bei 50 %.

Dieselbe Stundenzahl bedeutet also für beide etwas anderes. In der Praxis hält eine Quecksilberlampe 1.000 bis 2.000 Stunden und eine UV-LED mehr als 20.000 Stunden. Umgebungstemperatur und Luftfeuchte, Leistungseinstellung, Betriebsstunden, Kühlung und interne Regelung beeinflussen, wie lange eine Quelle hält.

Die Kühlung hält die Leistung stabil. Erwärmt sich der LED-Übergang, sinkt die Leistung, die Wellenlänge driftet vom Absorptionsmaximum des Materials weg, und die LED altert schnell. Die wichtigsten Optionen sind:

  1. Luftkühlung: eine einfache Bauweise.
  2. Flüssigkeitskühlung: unverzichtbar für Hochleistungsquellen, bei denen sich die Wärme konzentriert.
  3. Thermoelektrische Kühlung: für eine präzise Temperaturregelung.

Linien- und Flächenlichtquellen von Awellcure sind mit Lüfter- oder Wasserkühlung erhältlich.

7. Steuerung und Integration

In einer Fertigungslinie ist die Steuerung ebenso wichtig wie die Lichtquelle. Achten Sie auf:

  • Unabhängige Kanäle: eine Steuerung, die vier, acht oder mehr Köpfe mit jeweils eigener Leistung und Zeit betreibt.
  • Feine Einstellungen: Bestrahlungszeit und Leistung in kleinen Schritten einstellbar, mit speicher- und abrufbaren Programmen.
  • Linienintegration: Ansteuerung über MCU, SPS, PC, RS232 oder RS485, Start per Fußschalter oder Sensor und Signalausgänge für Betriebszustand und Alarme.
  • Einstellbare Leistung: Leistung von 10 bis 100 % einstellbar, optional mit Überwachung der Bestrahlungsstärke.
  • Segmentierte Steuerung: bei großen Köpfen separat geschaltete Abschnitte, sodass nur die benötigte Fläche beleuchtet wird.

8. Mit einem Radiometer messen

Ein Prozessfenster hilft nur, wenn Sie es prüfen können. Zwei Messungen sind wichtig:

  • Dosis: Ein UV-Energiemessgerät erfasst die über den Härtungszyklus aufsummierte Energie. Sie ist der wichtigste Nachweis dafür, dass eine Beschichtung, eine Farbe oder ein Klebstoff vollständig ausgehärtet ist.
  • Bestrahlungsstärke: Ein UV-Bestrahlungsstärkemessgerät zeigt die Intensität pro Flächeneinheit zu jedem Zeitpunkt, sodass Sie den Zustand der Quelle erkennen und den allmählichen Leistungsabfall bemerken, bevor er die Qualität beeinträchtigt.

Regelmäßige Messungen helfen Ihnen, Über- und Unterhärtung zu vermeiden, und halten die Qualität von Charge zu Charge konstant. Hand- und Online-Messgeräte finden Sie im Sortiment UV Radiometer; Online-Messgeräte werden zur kontinuierlichen Überwachung an die SPS angebunden.

Checkliste

  1. Wellenlänge: Die Ansprechwellenlänge Ihres Materials entscheidet zwischen monochromatischer, Mehrband- oder Breitbandquelle.
  2. Leistung: Die minimale Bestrahlungsstärke multipliziert mit der bestrahlten Fläche bestimmt die Leistungsklasse.
  3. Geometrie: Punkt, Linie oder Fläche, passend zu Teil und Linie.
  4. Details: Divergenz und Homogenität, Arbeitsabstand, Lichtleiter, Lebensdauer und Kühlung, Steuerung.
  5. Verifizierung: ein Radiometer, um das Prozessfenster festzulegen und einzuhalten.

Unsicher, wo Sie anfangen sollen? Senden Sie uns Ihr Materialdatenblatt, die zu härtende Fläche und Ihre Taktzeit, und wir empfehlen Ihnen ein System.

Weitere Technologie-Leitfäden

Alle Leitfäden
  • Technologie-Leitfaden

    UV-LED-Punkthärtung

    Wie fokussierte UV-LED-Köpfe Klebstoff genau dort härten, wo er dosiert wird, und wie Sie Linsen, Wellenlänge und Steuerung für das präzise Kleben kleiner Teile wählen.

  • Technologie-Leitfaden

    UV-LED-Linienhärtung

    Wie ein schmales Band aus UV-LED-Licht Beschichtungen, Farben und Klebstoffe härtet, während Teile oder Bahnen vorbeilaufen, und wie Sie eine Linienquelle für Ihre Liniengeschwindigkeit dimensionieren.

  • Technologie-Leitfaden

    UV-LED-Flächenhärtung

    Wie UV-LED-Flächenquellen ganze Teile, Trays und beschichtete Oberflächen in einer Belichtung härten und wie Sie Emissionsfläche, Bestrahlungsstärke und Kühlung dimensionieren.

Fachberatung

Welches Härtungsverfahren passt zu Ihrem Prozess?

Beschreiben Sie uns Ihre Bauteile, den Klebstoff oder die Beschichtung und die Taktzeit, und wir empfehlen Ihnen ein Punkt-, Linien- oder Flächenhärtungssystem.