

Poradnik technologiczny
Punktowe utwardzanie UV LED
Jak skupione głowice UV LED utwardzają klej dokładnie w miejscu dozowania i jak dobrać soczewki, długość fali i sterownik do precyzyjnego klejenia małych detali.
Poradnik technologiczny
Najpierw długość fali, potem moc, potem geometria. Poradnik krok po kroku, jak dopasować źródło światła do utwardzania UV do materiału i procesu.
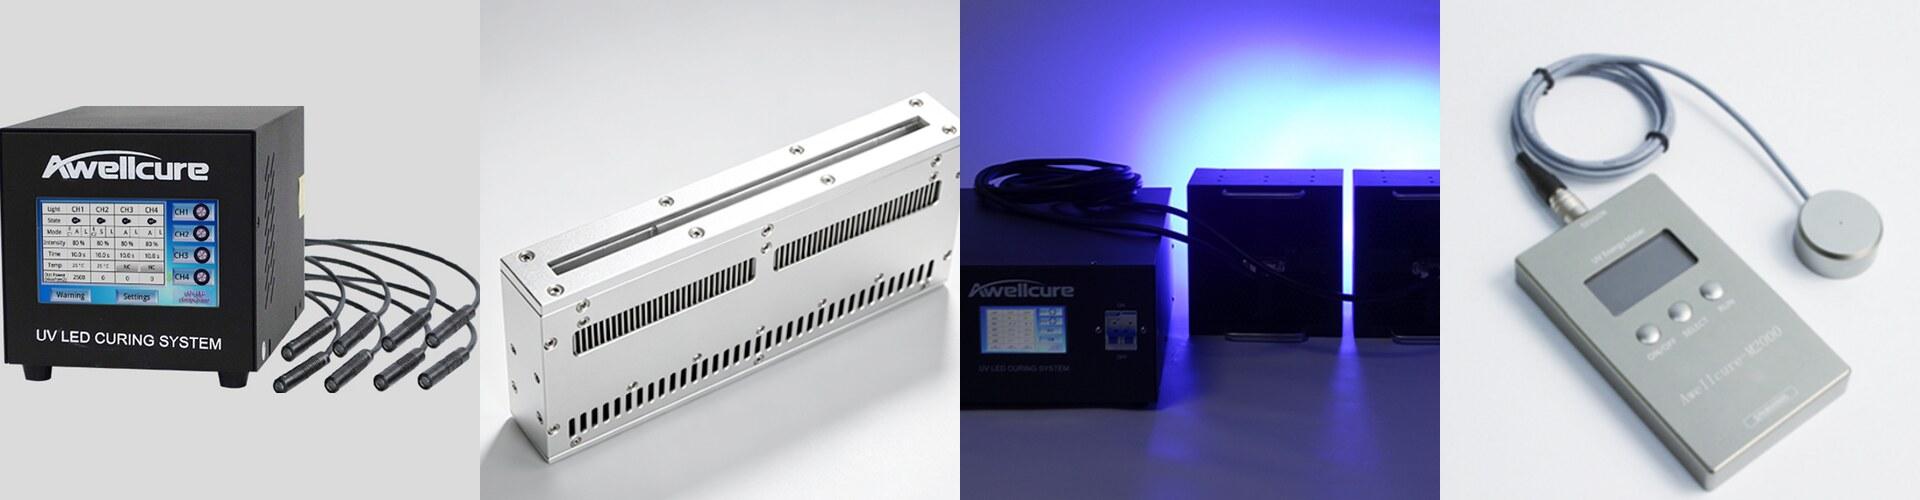
Długość fali, moc, średnica plamki, rozbieżność, równomierność, światłowody, żywotność, chłodzenie: źródło światła UV ma wiele parametrów. Jedne trzeba ustalić na początku, inne decydują o precyzji, a jeszcze inne o tym, ile źródło będzie kosztować przez lata. Ten poradnik omawia je w kolejności, która sprawdza się w praktyce.
Udany proces utwardzania UV opiera się na trzech elementach, które muszą do siebie pasować: właściwej konstrukcji produktu, właściwym naświetlaniu i właściwej chemii.
Źródło światła odpowiada w tym równaniu za naświetlanie. Dobiera się je w tej kolejności: długość fali, potem moc, potem naświetlany obszar i geometria, a na końcu pozostałe szczegóły.
Utwardzanie UV działa, ponieważ fotoinicjator w kleju, farbie lub powłoce pochłania światło o określonych długościach fal i inicjuje reakcję sieciowania. Jeśli źródło światła nie emituje tam, gdzie fotoinicjator absorbuje, materiał nie utwardzi się prawidłowo, niezależnie od mocy lampy. Kleje UV i fotorezysty reagują na określone długości fal, dlatego przede wszystkim należy sprawdzić kartę katalogową materiału.
Zakres UV dzieli się na pasma o różnym działaniu:
Źródła światła różnią się też tym, jaką część tego zakresu obejmują:
Głowice punktowe UV LED Awellcure są dostępne w wersjach 365, 385, 395 i 405 nm. Liniowe i powierzchniowe źródła światła są standardowo dostępne w wersjach 365, 385, 395 i 405 nm, a na zamówienie 254, 275, 295 lub 310 nm.
Ilość światła docierającego do detalu opisują dwie wielkości:
Typowe czasy naświetlania wynoszą od 0,1 do 10 s. Natężenia i czasu nie można jednak po prostu wymieniać jednego na drugie: słabe światło przez dłuższy czas i silne światło przez krótszy dają różne wyniki ze względu na fotochemię materiału. Testy należy prowadzić przy natężeniu, które będzie stosowane w produkcji.
Każdy materiał ma okno dawki między wartością minimalną a maksymalną:
Przy porównywaniu źródeł światła liczy się moc optyczna UV na wyjściu w W lub mW, a nie moc elektryczna pobierana z sieci. Następnie należy potwierdzić cztery punkty:
O natężeniu promieniowania UV LED decydują moc zasilania, sprawność chipów LED, wielkość i gęstość upakowania matrycy chipów, optyka przed nią, a przede wszystkim zarządzanie ciepłem.
Kształt naświetlanego obszaru decyduje o tym, jak skutecznie światło dociera do detalu. Dobiera się go według wielkości obszaru do utwardzenia:
Lampy Ring LED naświetlają detal dookoła. Do pracy wsadowej w zamkniętej przestrzeni lub ciągłego przepływu detali te same źródła światła wbudowuje się w piece do utwardzania UV i przenośniki UV.
Poradniki dotyczące utwardzania punktowego, utwardzania liniowego i utwardzania powierzchniowego szczegółowo omawiają każdą geometrię.
Przy światłowodzie źródło światła i naświetlany obszar są rozdzielone. Źródło pozostaje na miejscu, a głowica światłowodu porusza się swobodnie, więc utwardzanie działa na robotach, liniach zautomatyzowanych i w ciasnych przestrzeniach. Straty transmisji, długość i promień gięcia wpływają na światłowód, który z czasem się degraduje, dlatego należy go dobrać do odległości roboczej i sposobu integracji. System punktowego utwardzania z lampą UV Awellcure dostarcza światło przez światłowody.
Żywotność określa spadek mocy, a próg różni się w zależności od źródła:
Ta sama liczba godzin oznacza więc dla każdego źródła coś innego. W praktyce lampa rtęciowa pracuje 1000 do 2000 godzin, a UV LED ponad 20 000 godzin. Na żywotność źródła wpływają temperatura i wilgotność otoczenia, ustawienie mocy, godziny pracy, chłodzenie i wewnętrzna pętla sprzężenia zwrotnego.
Chłodzenie utrzymuje stabilną moc. Gdy złącze LED się nagrzewa, moc spada, długość fali przesuwa się od maksimum absorpcji materiału, a dioda szybko się starzeje. Główne opcje to:
Liniowe i powierzchniowe źródła światła Awellcure są dostępne z chłodzeniem wentylatorowym lub wodnym.
Na linii produkcyjnej sterownik jest równie ważny jak źródło światła. Istotne są:
Okno procesowe ma sens tylko wtedy, gdy można je sprawdzić. Liczą się dwa pomiary:
Regularne pomiary pomagają uniknąć zarówno przeutwardzenia, jak i niedoutwardzenia oraz zapewniają stałą jakość od partii do partii. Przyrządy ręczne i online są dostępne w ofercie UV Radiometer; mierniki online łączą się z PLC w celu ciągłego monitorowania.
Nie są Państwo pewni, od czego zacząć? Prosimy przesłać nam kartę katalogową materiału, obszar do utwardzenia i czas cyklu, a polecimy odpowiedni system.
Poradnik technologiczny
Jak skupione głowice UV LED utwardzają klej dokładnie w miejscu dozowania i jak dobrać soczewki, długość fali i sterownik do precyzyjnego klejenia małych detali.
Poradnik technologiczny
Jak wąskie pasmo światła UV LED utwardza powłoki, farby i kleje na przesuwających się detalach lub wstęgach i jak dobrać źródło liniowe do prędkości linii.
Poradnik technologiczny
Jak powierzchniowe źródła UV LED utwardzają całe detale, tace i powlekane powierzchnie w jednym naświetleniu i jak dobrać powierzchnię emisji, natężenie promieniowania i chłodzenie.
Doradztwo eksperckie
Prosimy opisać detale, klej lub powłokę oraz czas cyklu, a polecimy system punktowy, liniowy lub powierzchniowy.