

Aller au contenu

Guide technologique

Comment choisir une lampe UV

La longueur d'onde d'abord, puis la puissance, puis la géométrie. Un guide pas à pas pour adapter une source de polymérisation UV à votre matériau et à votre procédé.
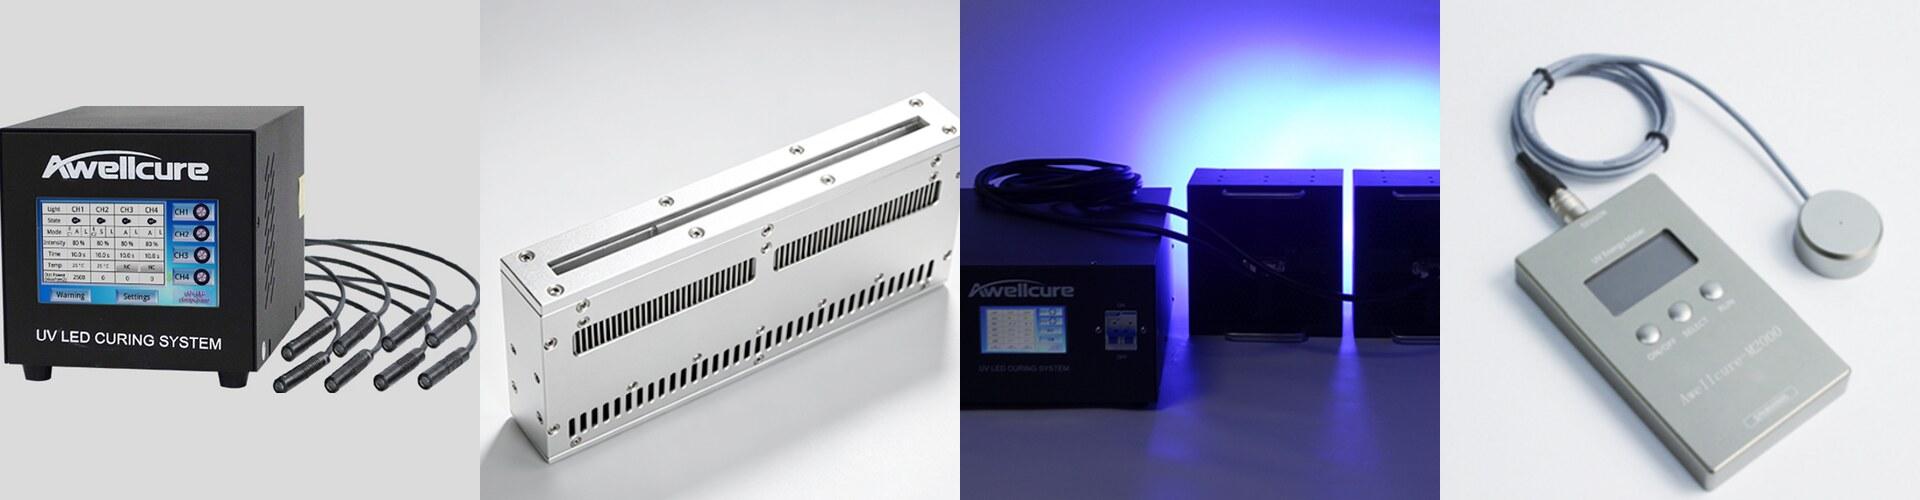
Quatre produits Awellcure côte à côte : un contrôleur de polymérisation ponctuelle à LED UV à 8 canaux, une source linéaire, deux sources surfaciques allumées avec leur contrôleur et un radiomètre UV portatif

Longueur d'onde, puissance, taille du spot, divergence, uniformité, guides de lumière, durée de vie, refroidissement : une source lumineuse UV compte de nombreux paramètres. Certains doivent être fixés en premier, certains déterminent la précision, et d'autres ce que la source vous coûtera au fil des années. Ce guide les aborde dans l'ordre qui fonctionne en pratique.

Un procédé de polymérisation UV réussi repose sur trois éléments qui doivent s'accorder : la bonne conception du produit, la bonne exposition et la bonne chimie.

  • Chimie : les résines, monomères, photo-initiateurs et additifs de la formulation, l'intensité avec laquelle ils absorbent chaque longueur d'onde, l'efficacité avec laquelle cette lumière amorce la réaction, et l'épaisseur de la couche.
  • Exposition : le spectre de la source lumineuse, son éclairement, le temps d'exposition et la chaleur qu'elle apporte à la pièce.
  • Produit : le support, la manière dont le matériau est appliqué et en quelle quantité, la vitesse de ligne, et les propriétés que doit avoir la pièce finie, comme la dureté, la brillance, la résistance à la rayure ou l'adhérence.

La source lumineuse constitue la partie exposition de cette équation. Choisissez-la dans cet ordre : longueur d'onde, puis puissance, puis surface irradiée et géométrie, puis les autres détails.

1. Longueur d'onde : partir du matériau

La polymérisation UV fonctionne parce qu'un photo-initiateur contenu dans l'adhésif, l'encre ou le revêtement absorbe la lumière à des longueurs d'onde précises et déclenche la réaction de réticulation. Si la source n'émet pas là où le photo-initiateur absorbe, le matériau ne polymérisera pas correctement, quelle que soit la puissance de la lampe. Les adhésifs UV et les résines photosensibles réagissent à des longueurs d'onde fixes : consultez avant tout la fiche technique de votre matériau.

Le domaine UV se divise en bandes au comportement différent :

  • UVA, 315 à 400 nm : énergie plus faible et pénétration la plus profonde. La bande principale de la polymérisation UV industrielle et de l'insolation lithographique.
  • UVB, 280 à 315 nm : énergie plus élevée, agit en surface.
  • UVC, 200 à 280 nm : l'énergie la plus élevée, utilisée pour obtenir des surfaces non collantes et pour la désinfection.
  • Violet, 395 à 445 nm : la transition vers la lumière visible, utilisée pour certaines encres spéciales.

Les sources lumineuses diffèrent aussi par la part de ce domaine qu'elles couvrent :

  • Monochromatiques : une seule longueur d'onde UV, avec l'énergie concentrée là où elle est nécessaire. La LED UV en est l'exemple type : sa longueur d'onde est fixée avec précision par son matériau semi-conducteur.
  • Multibandes : deux, trois ou quatre longueurs d'onde, commandées séparément ou ensemble, pour les matériaux ou les essais qui en demandent plusieurs.
  • Large bande : tout le domaine UV plus de la lumière visible parasite, comme pour une lampe à mercure, qui émet encore entre 500 et 600 nm.

Les têtes ponctuelles à LED UV Awellcure sont disponibles en 365, 385, 395 et 405 nm. Les sources linéaires et surfaciques sont proposées en standard en 365, 385, 395 et 405 nm, et en 254, 275, 295 ou 310 nm sur demande.

2. Éclairement, temps et dose

Deux grandeurs décrivent la quantité de lumière qui atteint la pièce :

  • L'éclairement est la puissance reçue par unité de surface, en W/cm² ou mW/cm². C'est en quelque sorte l'intensité de la lumière. Il peut atteindre 20 à 40 W/cm².
  • La dose (appelée aussi densité d'énergie ou exposition) est l'énergie totale délivrée, en J/cm² ou mJ/cm². C'est l'éclairement multiplié par le temps d'exposition, mesuré dans une bande de longueurs d'onde donnée.

Les temps d'exposition typiques vont de 0,1 à 10 s. L'éclairement et le temps ne sont toutefois pas simplement interchangeables : une lumière faible plus longtemps et une lumière forte moins longtemps donnent des résultats différents, en raison de la photochimie du matériau. Faites vos essais avec l'éclairement que vous utiliserez en production.

Chaque matériau possède une fenêtre de dose entre un minimum et un maximum :

  • En dessous de la fenêtre : le matériau reste liquide, ou seule une fine couche de surface polymérise et il reste collant en dessous.
  • Dans la fenêtre : la meilleure adhérence et les meilleures propriétés de surface.
  • Au-dessus de la fenêtre : le revêtement devient cassant et se fissure, sa surface se modifie au point de ne plus pouvoir être surimprimée, et il finit par brûler.

Pour comparer des sources lumineuses, comparez la puissance optique UV en sortie en W ou mW, et non la puissance électrique absorbée sur le secteur. Confirmez ensuite quatre points :

  1. La longueur d'onde à laquelle réagit le matériau.
  2. L'éclairement et la puissance minimaux dont le matériau a besoin.
  3. La surface à irradier : plus elle est grande, plus la source doit être puissante.
  4. Le besoin éventuel de flexibilité pour les essais, qu'offre une source multibande.

L'éclairement d'une LED UV dépend de la puissance d'alimentation, du rendement des puces LED, de la taille et de la densité de la matrice de puces, de l'optique placée devant et, surtout, de sa gestion thermique.

3. Géométrie : ponctuelle, linéaire ou surfacique

La forme de la zone irradiée détermine l'efficacité avec laquelle la lumière atteint la pièce. Choisissez-la selon la taille de la surface à polymériser :

  • Ponctuelle : un faisceau concentré à divergence définie, dont la taille varie avec la lentille et la distance de travail. Pour les petits points de collage, l'exposition locale et l'optique de précision. Voir UV LED Spot et UV Lamp Spot.
  • Linéaire : une ligne de lumière qui se déplace par rapport à la pièce et irradie uniformément de grandes surfaces. Pour les revêtements industriels, l'encapsulation et le balayage de grands substrats semi-conducteurs. Voir UV LED Linear.
  • Surfacique : une seule exposition couvre d'un coup une grande surface plane, pour un traitement rapide. Pour la polymérisation de grandes surfaces, l'exposition parallèle et l'impression 3D. Voir UV LED Area.

Les éclairages Ring LED irradient une pièce sur tout son pourtour. Pour le travail par lots dans un espace fermé, ou pour un flux continu de pièces, les mêmes sources lumineuses sont intégrées dans des fours de polymérisation UV et des convoyeurs UV.

Les guides de la polymérisation ponctuelle, de la polymérisation linéaire et de la polymérisation surfacique détaillent chaque géométrie.

4. Divergence, uniformité et distance de travail

  • La divergence détermine la capacité à focaliser la lumière. Une LED UV diffuse sa lumière plus largement qu'un laser : des lentilles ou d'autres optiques mettent donc en forme le faisceau selon l'application.
  • L'uniformité détermine la régularité de la polymérisation. L'intensité peut différer entre le centre et le bord de la zone irradiée, ce qui se répercute directement sur la qualité et le rendement. Une méthode courante pour évaluer l'uniformité consiste à mesurer la puissance en neuf points de la surface. Les lentilles en œil de mouche répartissent une source ponctuelle en un champ uniforme, et les lentilles de collimation produisent une lumière parallèle. En production de série, les sources surfaciques Awellcure atteignent une uniformité de plus de 92 %.
  • La distance de travail compte parce que l'éclairement diminue quand la distance entre la source et la pièce augmente, et que la surface irradiée varie avec elle. Fixez la distance de travail tôt, et vérifiez l'éclairement à cette distance, et non à la fenêtre de la lampe.

5. Guides de lumière

Avec un guide de lumière, la source et la zone irradiée sont séparées. La source reste en place tandis que la tête du guide se déplace librement : la polymérisation devient possible sur des robots, sur des lignes automatisées et dans des espaces restreints. Les pertes de transmission, la longueur et le rayon de courbure influent tous sur un guide, qui se dégrade à l'usage : choisissez-le en fonction de la distance de travail et du mode d'intégration. Le système de polymérisation ponctuelle à lampe UV d'Awellcure délivre sa lumière par des guides à fibre optique.

6. Durée de vie et refroidissement

La durée de vie est définie par la baisse de puissance, et le seuil diffère selon la source :

  • Une LED UV arrive en fin de vie lorsque sa puissance est tombée à 70 % de la valeur initiale.
  • Une lampe à mercure y arrive à 50 %.

Le même nombre d'heures n'a donc pas la même signification pour chacune. En pratique, une lampe à mercure dure de 1 000 à 2 000 heures et une LED UV plus de 20 000 heures. La température et l'humidité ambiantes, le réglage de puissance, les heures de fonctionnement, le refroidissement et la boucle de rétroaction interne influent tous sur la durée de vie d'une source.

Le refroidissement maintient la puissance stable. Quand la jonction de la LED chauffe, la puissance chute, la longueur d'onde s'écarte du pic d'absorption du matériau et la LED vieillit rapidement. Les principales options sont :

  1. Refroidissement par air : une conception simple.
  2. Refroidissement liquide : indispensable pour les sources haute puissance, où la chaleur est concentrée.
  3. Refroidissement thermoélectrique : pour une régulation précise de la température.

Les sources linéaires et surfaciques Awellcure sont disponibles avec refroidissement par ventilateur ou par eau.

7. Commande et intégration

Sur une ligne de production, le contrôleur compte autant que la source lumineuse. Recherchez :

  • Des canaux indépendants : un contrôleur pilotant quatre, huit têtes ou plus, chacune avec sa propre puissance et sa propre durée.
  • Des réglages fins : temps d'irradiation et puissance réglables par petits pas, avec des programmes que vous pouvez enregistrer et rappeler.
  • L'intégration à la ligne : commande par MCU, automate, PC, RS232 ou RS485, démarrage par pédale ou capteur, et sorties de signal pour l'état de fonctionnement et les alarmes.
  • Une puissance réglable : puissance réglable de 10 à 100 %, avec en option la surveillance de l'éclairement.
  • La commande par segments : sur les grandes têtes, des sections commutées séparément pour n'éclairer que la zone nécessaire.

8. Mesurer avec un radiomètre

Une fenêtre de procédé n'est utile que si vous pouvez la contrôler. Deux mesures comptent :

  • Dose : un radiomètre d'énergie UV enregistre l'énergie accumulée sur le cycle de polymérisation. C'est la principale preuve qu'un revêtement, une encre ou un adhésif a complètement polymérisé.
  • Éclairement : un radiomètre d'éclairement UV indique à tout moment l'intensité par unité de surface, ce qui vous permet de connaître l'état de la source et de détecter la perte progressive de puissance avant qu'elle n'affecte la qualité.

Des mesures régulières vous aident à éviter à la fois la sur-polymérisation et la sous-polymérisation, et assurent une qualité constante d'un lot à l'autre. Les instruments portatifs et en ligne font partie de la gamme UV Radiometer ; les appareils en ligne se raccordent à l'automate pour une surveillance continue.

Liste de contrôle

  1. Longueur d'onde : la longueur d'onde de réponse de votre matériau décide entre une source monochromatique, multibande ou large bande.
  2. Puissance : l'éclairement minimal multiplié par la surface irradiée détermine la classe de puissance.
  3. Géométrie : ponctuelle, linéaire ou surfacique, selon la pièce et la ligne.
  4. Détails : divergence et uniformité, distance de travail, guide de lumière, durée de vie et refroidissement, commande.
  5. Vérification : un radiomètre pour définir la fenêtre de procédé et la tenir.

Vous ne savez pas par où commencer ? Envoyez-nous la fiche technique de votre matériau, la surface à polymériser et votre temps de cycle : nous vous recommanderons un système.

Autres guides technologiques

Tous les guides
  • Guide technologique

    Polymérisation ponctuelle à LED UV

    Comment des têtes à LED UV focalisées polymérisent l'adhésif exactement là où il est dosé, et comment choisir lentilles, longueur d'onde et contrôleur pour un collage précis de petites pièces.

  • Guide technologique

    Polymérisation linéaire à LED UV

    Comment une bande étroite de lumière à LED UV polymérise revêtements, encres et adhésifs au défilement des pièces ou des bandes, et comment dimensionner une source linéaire selon votre vitesse de ligne.

  • Guide technologique

    Polymérisation surfacique à LED UV

    Comment les sources surfaciques à LED UV polymérisent des pièces entières, des plateaux et des surfaces revêtues en une seule exposition, et comment dimensionner la surface d'émission, l'éclairement et le refroidissement.

Conseil d'experts

Quelle technique de polymérisation convient à votre procédé ?

Décrivez-nous vos pièces, votre adhésif ou revêtement et votre temps de cycle : nous vous recommandons un système ponctuel, linéaire ou surfacique.