

Naar de inhoud

Technologiehandleiding

Een UV-lamp kiezen

Eerst de golflengte, dan het vermogen, dan de geometrie. Een stapsgewijze handleiding om een UV-uithardingslichtbron af te stemmen op uw materiaal en proces.
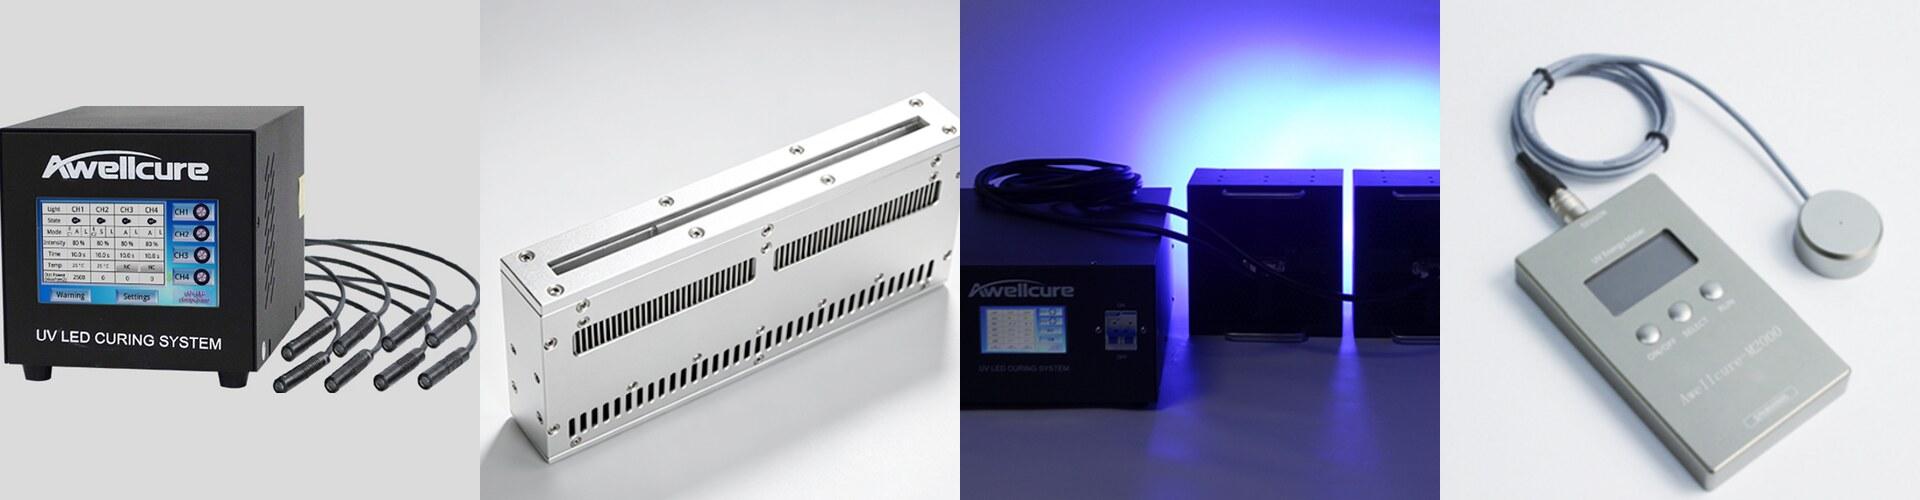
Vier producten van Awellcure naast elkaar: een achtkanaals UV-led-spotuithardingscontroller, een lijnlichtbron, twee verlichte vlaklichtbronnen met hun controller en een handheld UV-radiometer

Golflengte, vermogen, spotgrootte, divergentie, homogeniteit, lichtgeleiders, levensduur, koeling: een UV-lichtbron heeft veel parameters. Sommige moeten als eerste vastliggen, sommige bepalen de precisie en sommige bepalen wat de bron u door de jaren heen kost. Deze handleiding behandelt ze in de volgorde die in de praktijk werkt.

Een geslaagd UV-uithardingsproces rust op drie zaken die op elkaar moeten aansluiten: het juiste productontwerp, de juiste belichting en de juiste chemie.

  • Chemie: de harsen, monomeren, foto-initiatoren en additieven in de formulering, hoe sterk ze elke golflengte absorberen, hoe efficiënt dat licht de reactie start en hoe dik de laag is.
  • Belichting: het spectrum van de lichtbron, de bestralingssterkte, de belichtingstijd en de warmte die de bron op het onderdeel brengt.
  • Product: het substraat, hoe en hoeveel materiaal wordt aangebracht, de lijnsnelheid en de eigenschappen die het afgewerkte onderdeel moet hebben, zoals hardheid, glans, krasbestendigheid of hechting.

De lichtbron is het belichtingsdeel van die vergelijking. Kies deze in deze volgorde: golflengte, dan vermogen, dan bestraald oppervlak en geometrie, en daarna de overige details.

1. Golflengte: begin bij het materiaal

UV-uitharding werkt doordat een foto-initiator in de lijm, inkt of coating licht van specifieke golflengten absorbeert en de vernettingsreactie start. Als de lichtbron niet uitstraalt waar de foto-initiator absorbeert, hardt het materiaal niet goed uit, hoe krachtig de lamp ook is. UV-lijmen en fotoresists reageren op vaste golflengten, dus controleer vóór al het andere het datablad van uw materiaal.

Het UV-bereik is verdeeld in banden met verschillend gedrag:

  • UVA, 315 tot 400 nm: lagere energie en de diepste penetratie. De belangrijkste band voor industriële UV-uitharding en lithografische belichting.
  • UVB, 280 tot 315 nm: hogere energie, werkt aan het oppervlak.
  • UVC, 200 tot 280 nm: de hoogste energie, gebruikt voor kleefvrije oppervlakken en voor desinfectie.
  • Violet, 395 tot 445 nm: de overgang naar zichtbaar licht, gebruikt voor sommige speciale inkten.

Lichtbronnen verschillen ook in hoeveel van dat bereik ze bestrijken:

  • Monochromatisch: één UV-golflengte, met de energie geconcentreerd waar die nodig is. Een UV-led is het typische voorbeeld: de golflengte wordt nauwkeurig bepaald door het halfgeleidermateriaal.
  • Multiband: twee, drie of vier golflengten, elk afzonderlijk of samen geregeld, voor materialen of tests die er meer dan één nodig hebben.
  • Breedband: het hele UV-bereik plus zichtbaar strooilicht, zoals bij een kwiklamp, die ook nog tussen 500 en 600 nm uitstraalt.

UV-led-spotkoppen van Awellcure zijn leverbaar op 365, 385, 395 en 405 nm. Lijn- en vlaklichtbronnen zijn standaard verkrijgbaar op 365, 385, 395 en 405 nm, en op aanvraag op 254, 275, 295 of 310 nm.

2. Bestralingssterkte, tijd en dosis

Twee getallen beschrijven hoeveel licht het onderdeel bereikt:

  • Bestralingssterkte is het vermogen dat per oppervlakte-eenheid aankomt, in W/cm² of mW/cm². Zie het als de intensiteit van het licht. Deze kan 20 tot 40 W/cm² bereiken.
  • Dosis (ook energiedichtheid of belichting genoemd) is de totale afgegeven energie, in J/cm² of mJ/cm². Het is de bestralingssterkte vermenigvuldigd met de belichtingstijd, gemeten binnen een bepaalde golflengteband.

Typische belichtingstijden zijn 0,1 tot 10 s. Bestralingssterkte en tijd zijn echter niet zomaar tegen elkaar uit te wisselen: zwak licht gedurende langere tijd en sterk licht gedurende kortere tijd geven door de fotochemie van het materiaal verschillende resultaten. Test met de bestralingssterkte die u in productie gaat gebruiken.

Elk materiaal heeft een dosisvenster tussen een minimum en een maximum:

  • Onder het venster: het materiaal blijft vloeibaar, of alleen een dunne oppervlaktelaag hardt uit en eronder blijft het kleverig.
  • Binnen het venster: de beste hechting en oppervlakte-eigenschappen.
  • Boven het venster: de coating wordt bros en scheurt, het oppervlak verandert zodat er niet meer overheen kan worden gedrukt, en uiteindelijk verschroeit het.

Vergelijk bij het vergelijken van lichtbronnen het optische UV-vermogen aan de uitgang in W of mW, niet het elektrische vermogen dat van het net wordt opgenomen. Bevestig daarna vier punten:

  1. De golflengte waarop het materiaal reageert.
  2. De minimale bestralingssterkte en het minimale vermogen die het materiaal nodig heeft.
  3. Het te bestralen oppervlak: hoe groter het oppervlak, hoe meer vermogen de bron nodig heeft.
  4. Of u flexibiliteit voor tests nodig hebt, die een multibandbron biedt.

De bestralingssterkte van een UV-led wordt bepaald door het aansturingsvermogen, de efficiëntie van de led-chips, de grootte en pakkingsdichtheid van de chiparray, de optiek ervoor en vooral het thermisch management.

3. Geometrie: spot, lijn of vlak

De vorm van het bestraalde oppervlak bepaalt hoe efficiënt het licht het onderdeel bereikt. Kies deze op basis van de grootte van het uit te harden oppervlak:

  • Spot: een geconcentreerde bundel met een vaste divergentie, waarvan de grootte verandert met de lens en de werkafstand. Voor kleine lijmpunten, lokale belichting en precisieoptiek. Zie UV LED Spot en UV Lamp Spot.
  • Lijn: een lichtlijn die ten opzichte van het onderdeel beweegt en grote oppervlakken gelijkmatig bestraalt. Voor industriële coatings, inkapseling en het scannen van grote halfgeleidersubstraten. Zie UV LED Linear.
  • Vlak: één belichting bestrijkt in één keer een groot vlak oppervlak, voor snelle verwerking. Voor uitharding van grote oppervlakken, parallelle belichting en 3D-printen. Zie UV LED Area.

Ring LED-lampen bestralen een onderdeel rondom. Voor batchwerk in een gesloten ruimte, of voor een continue stroom onderdelen, zijn dezelfde lichtbronnen ingebouwd in UV-uithardingsovens en UV-transportbanden.

De handleidingen voor spotuitharding, lijnuitharding en vlakuitharding gaan uitgebreid in op elke geometrie.

4. Divergentie, homogeniteit en werkafstand

  • Divergentie bepaalt hoe goed het licht kan worden gefocust. Een UV-led spreidt zijn licht breder dan een laser, dus lenzen of andere optiek vormen de bundel naar de toepassing.
  • Homogeniteit bepaalt hoe consistent de uitharding is. De intensiteit kan verschillen tussen het midden en de rand van het bestraalde vlak, wat direct zichtbaar is in kwaliteit en opbrengst. Een gangbare manier om de homogeniteit te beoordelen, is het vermogen op negen punten over het vlak te meten. Vliegenooglenzen spreiden een puntbron uit tot een gelijkmatig veld, en collimatorlenzen produceren parallel licht. In serieproductie bereiken de vlaklichtbronnen van Awellcure een homogeniteit van meer dan 92 %.
  • Werkafstand is belangrijk omdat de bestralingssterkte daalt naarmate de afstand tussen bron en onderdeel groter wordt, en het bestraalde vlak daarmee verandert. Leg de werkafstand vroeg vast en controleer de bestralingssterkte op die afstand, niet bij het venster van de lamp.

5. Lichtgeleiders

Met een lichtgeleider zijn de lichtbron en het bestraalde vlak van elkaar gescheiden. De bron blijft op zijn plaats terwijl de kop van de geleider vrij beweegt, zodat uitharding ook werkt op robots, op geautomatiseerde lijnen en in krappe ruimtes. Transmissieverlies, lengte en buigradius beïnvloeden allemaal een geleider, en deze degradeert met het gebruik, dus kies hem passend bij de werkafstand en de manier van integreren. Het UV-lampspotuithardingssysteem van Awellcure levert zijn licht via glasvezellichtgeleiders.

6. Levensduur en koeling

De levensduur wordt bepaald door de afname van de output, en de drempel verschilt per bron:

  • Een UV-led bereikt het einde van zijn levensduur wanneer de output is gedaald tot 70 % van de beginwaarde.
  • Een kwiklamp bereikt dat bij 50 %.

Hetzelfde aantal uren betekent dus voor elk iets anders. In de praktijk gaat een kwiklamp 1.000 tot 2.000 uur mee en een UV-led meer dan 20.000 uur. Omgevingstemperatuur en luchtvochtigheid, de vermogensinstelling, het aantal bedrijfsuren, de koeling en de interne terugkoppellus beïnvloeden allemaal hoe lang een bron meegaat.

Koeling houdt de output stabiel. Wanneer de led-junctie opwarmt, daalt de output, verschuift de golflengte weg van de absorptiepiek van het materiaal en veroudert de led snel. De belangrijkste opties zijn:

  1. Luchtkoeling: een eenvoudig ontwerp.
  2. Vloeistofkoeling: onmisbaar bij bronnen met hoog vermogen, waar de warmte geconcentreerd is.
  3. Thermo-elektrische koeling: voor nauwkeurige temperatuurregeling.

Lijn- en vlaklichtbronnen van Awellcure zijn leverbaar met ventilator- of waterkoeling.

7. Aansturing en integratie

Op een productielijn is de controller even belangrijk als de lichtbron. Let op:

  • Onafhankelijke kanalen: één controller die vier, acht of meer koppen aanstuurt, elk met een eigen vermogen en tijd.
  • Fijne instellingen: bestralingstijd en vermogen instelbaar in kleine stappen, met programma's die u kunt opslaan en oproepen.
  • Lijnintegratie: aansturing via MCU, PLC, pc, RS232 of RS485, start via voetschakelaar of sensor, en signaaluitgangen voor bedrijfsstatus en alarmen.
  • Instelbaar vermogen: output instelbaar van 10 tot 100 %, optioneel met bewaking van de bestralingssterkte.
  • Gesegmenteerde aansturing: bij grote koppen worden secties afzonderlijk geschakeld, zodat alleen het benodigde vlak wordt verlicht.

8. Meten met een radiometer

Een procesvenster helpt alleen als u het kunt controleren. Twee metingen zijn van belang:

  • Dosis: een UV-energiemeter registreert de energie die gedurende de uithardingscyclus wordt opgebouwd. Dit is het belangrijkste bewijs dat een coating, inkt of lijm volledig is uitgehard.
  • Bestralingssterkte: een meter voor UV-bestralingssterkte toont op elk moment de intensiteit per oppervlakte-eenheid, zodat u de staat van de bron ziet en het geleidelijke outputverlies opmerkt voordat het de kwaliteit beïnvloedt.

Regelmatig meten helpt zowel over- als onderuitharding te voorkomen en houdt de kwaliteit van batch tot batch constant. Handheld en inline instrumenten vindt u in het UV Radiometer-assortiment; inlinemeters worden op de PLC aangesloten voor continue bewaking.

Checklist

  1. Golflengte: de responsgolflengte van uw materiaal bepaalt de keuze tussen een monochromatische, multiband- of breedbandbron.
  2. Vermogen: de minimale bestralingssterkte vermenigvuldigd met het bestraalde oppervlak bepaalt de vermogensklasse.
  3. Geometrie: spot, lijn of vlak, passend bij het onderdeel en de lijn.
  4. Details: divergentie en homogeniteit, werkafstand, lichtgeleider, levensduur en koeling, aansturing.
  5. Verificatie: een radiometer om het procesvenster in te stellen en te bewaken.

Weet u niet waar u moet beginnen? Stuur ons het datablad van uw materiaal, het uit te harden oppervlak en uw cyclustijd, dan adviseren wij een systeem.

Meer technologiehandleidingen

Alle handleidingen
  • Technologiehandleiding

    UV-led-spotuitharding

    Hoe gefocuste UV-led-koppen lijm precies daar uitharden waar die is gedoseerd, en hoe u lenzen, golflengte en controller kiest voor het nauwkeurig verlijmen van kleine onderdelen.

  • Technologiehandleiding

    UV-led-lijnuitharding

    Hoe een smalle strook UV-led-licht coatings, inkten en lijmen uithardt terwijl onderdelen of banen voorbijkomen, en hoe u een lijnbron op uw lijnsnelheid dimensioneert.

  • Technologiehandleiding

    UV-led-vlakuitharding

    Hoe UV-led-vlakbronnen complete onderdelen, trays en gecoate oppervlakken in één belichting uitharden, en hoe u stralingsvlak, bestralingssterkte en koeling dimensioneert.

Deskundig advies

Welke uithardingstechniek past bij uw proces?

Vertel ons over uw onderdelen, lijm of coating en cyclustijd, dan adviseren wij een spot-, lijn- of vlaksysteem.