Powłoki i kleje utwardzane UV to zazwyczaj bezrozpuszczalnikowe ciecze, które pod wpływem światła UV zestalają się w ciągu kilku sekund. Pozwalają producentom zastąpić suszarki i długie czasy docisku krótkim naświetleniem na podłożach od papieru i folii po drewno, tworzywa sztuczne, metal i szkło.
Co się utwardza
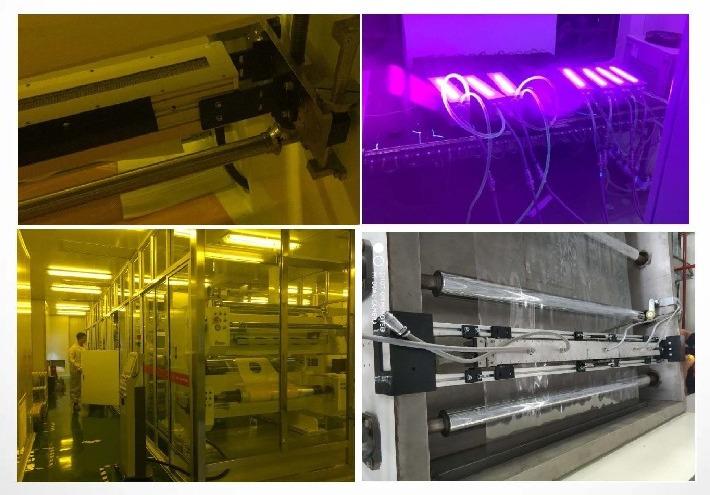
- Powlekanie folii: powłoki twarde, ochronne i funkcjonalne na foliach z tworzyw sztucznych, utwardzane lampami zamontowanymi w poprzek przesuwającej się wstęgi.
- Drewno i meble: podkłady, lakiery i lakiery nawierzchniowe na płytach i meblach z litego drewna, często z lampami chłodzonymi wodą.
- Opakowania i etykiety: kleje, lakiery i werniksy na tekturze, folii i etykietach.
- Detale z tworzyw i metalu: powłoki dekoracyjne i ochronne oraz klejenie detali i listew.
- Szkło: klejenie szkła ze szkłem i z metalem, na przykład w meblach, wyświetlaczach i przyrządach.
- Elektronika: powłoki konformalne chroniące płytki przed wilgocią i drganiami oraz kleje do komponentów.
- Wiązki przewodów i kable: klejenie i uszczelnianie końcówek kabli, złączy i wtyków USB, aby były odporne na wyrywanie i zginanie.
- Wyroby medyczne jednorazowe: utwardzanie klejów i powłok w trakcie produkcji. Więcej: Wyroby medyczne.
Dlaczego UV LED sprawdza się przy powłokach i klejach
Mniej energii, bez nagrzewania. Diody LED zamieniają energię elektryczną na światło UV w wąskim paśmie i wyłączają się zawsze, gdy pod lampą nie ma detalu. Nie ma nagrzewania ani pracy w trybie czuwania.
Niskie obciążenie cieplne. Lampy LED nie emitują podczerwieni, więc folie, tworzywa i drewno nagrzewają się znacznie mniej niż pod lampą rtęciową. Ogranicza to odkształcenia i zmiany wymiarów cienkich lub wrażliwych na ciepło detali.
Bez rtęci, bez ozonu. Źródła LED nie zawierają rtęci i nie wytwarzają ozonu, więc nie jest potrzebny odciąg, a utylizacja lamp jest prostsza.
Długa żywotność. Źródło LED pracuje dziesiątki tysięcy godzin, wielokrotnie dłużej niż żarnik rtęciowy, co ogranicza wymiany lamp i konserwację.
Wybór systemu
- Chemia. Należy sprawdzić, czy powłoka lub klej są przeznaczone do utwardzania LED, i zanotować ich długość fali, zwykle 365, 385, 395 lub 405 nm. Materiały opracowane wyłącznie dla szerokopasmowych lamp rtęciowych mogą pod diodami LED pozostać lepkie na powierzchni.
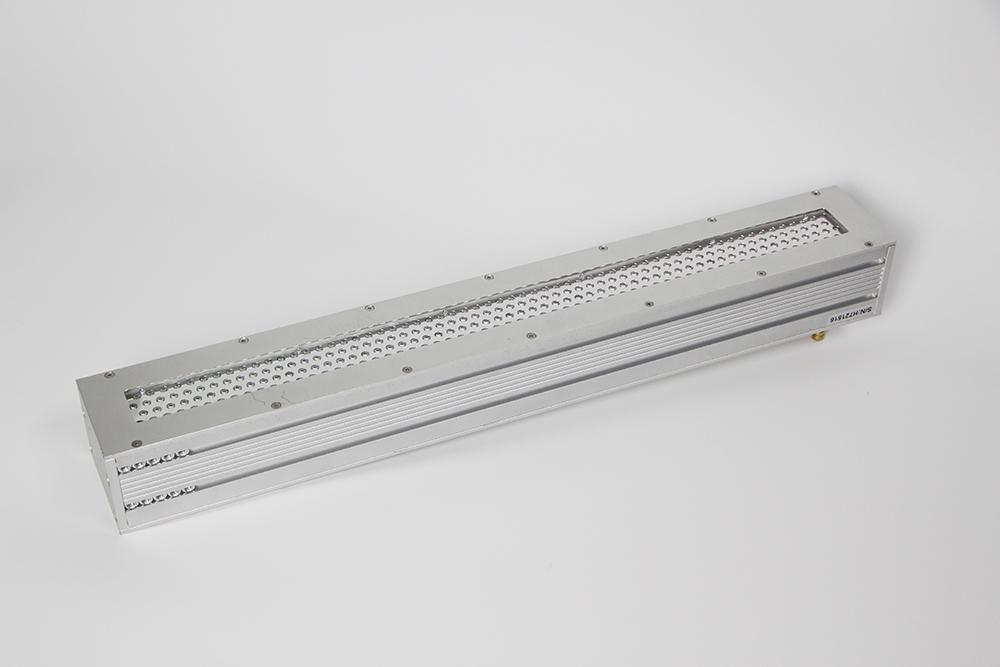
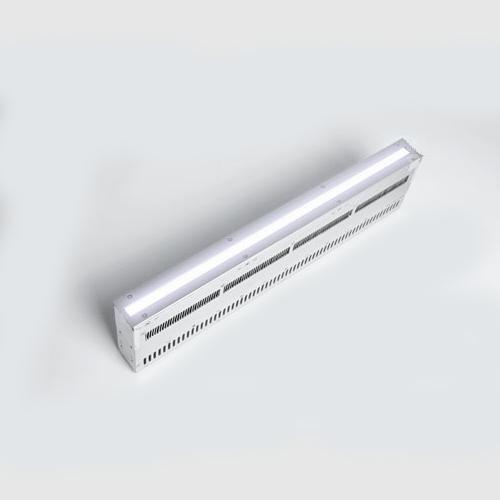
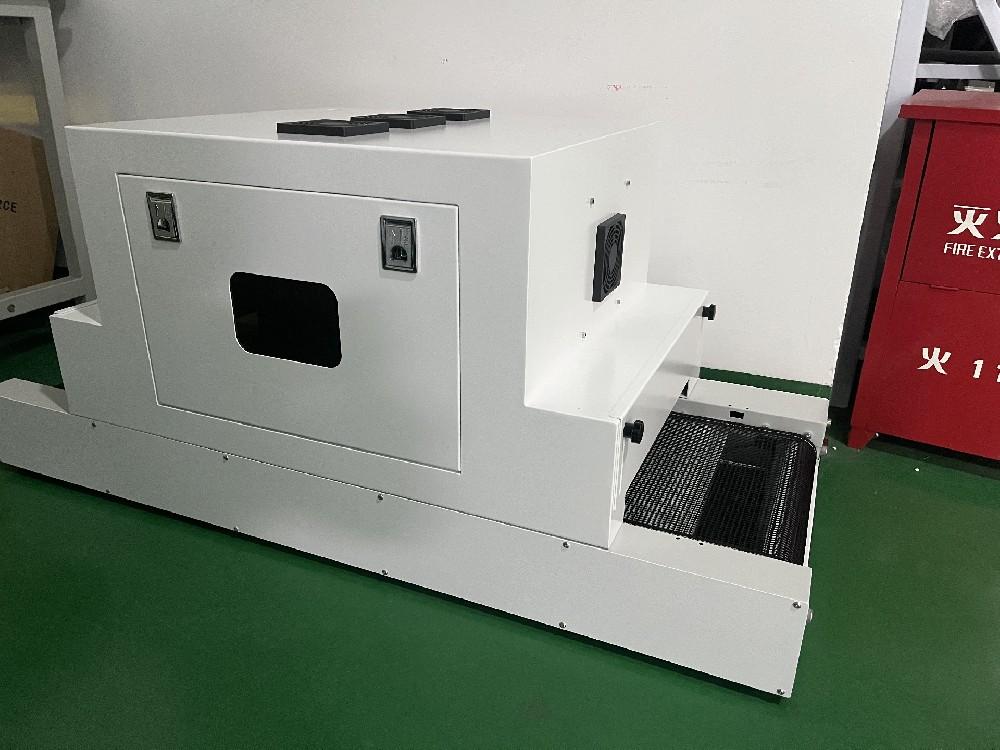
- Wielkość detali i przepływ. Partie detali pasują do pieca lub źródła powierzchniowego nad uchwytem. Produkcja ciągła wymaga przenośnika albo źródła liniowego lub powierzchniowego zamontowanego w poprzek linii lub wstęgi.
- Grubość i pigment. Grube, napełnione lub pigmentowane warstwy pochłaniają światło, zanim dotrze ono do dolnej części warstwy. Dłuższe fale, np. 395 lub 405 nm, wnikają głębiej, a może być potrzebna wyższa dawka.
- Natężenie promieniowania, dawka i prędkość. Wymaganą dawkę podaje karta katalogowa. Na przenośniku dawka maleje wraz ze wzrostem prędkości taśmy, więc moc lampy należy dopasować do wymaganej wydajności.
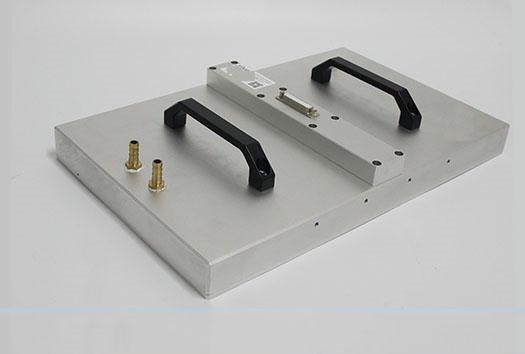
- Chłodzenie i otoczenie. Źródła chłodzone wentylatorem łatwo zainstalować. Źródła chłodzone wodą zapewniają wyższe natężenie promieniowania i nadają się do szybkich linii i szerokich formatów.
Polecane systemy
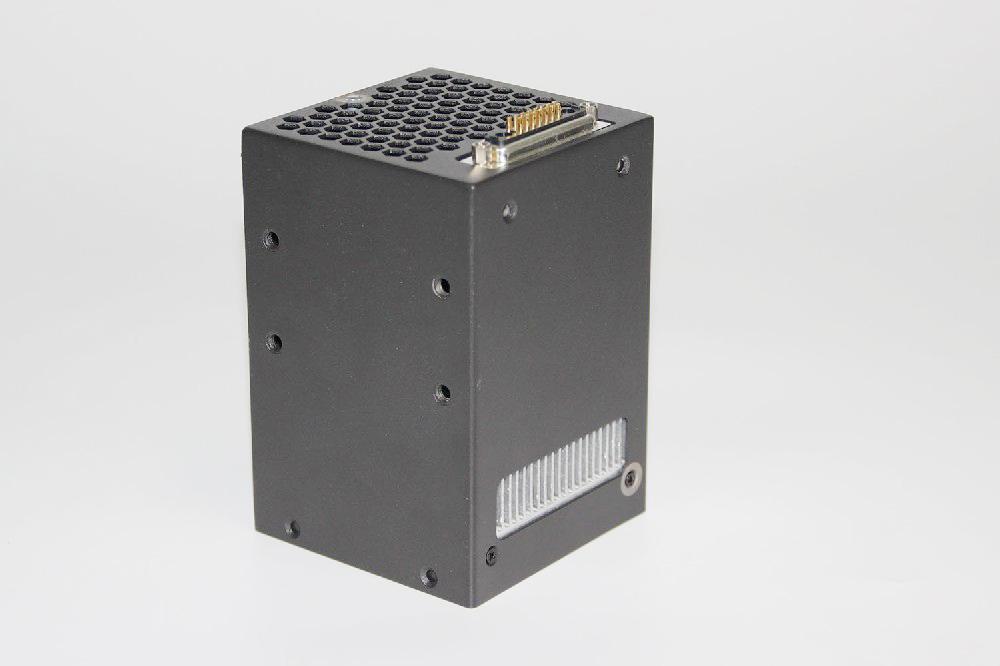
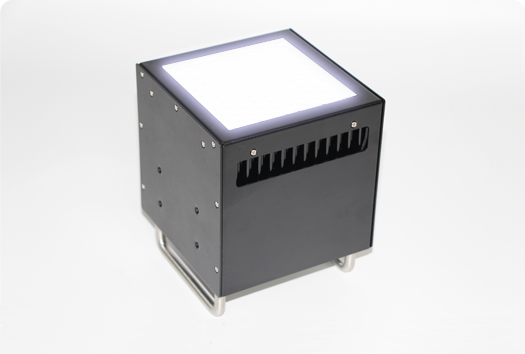
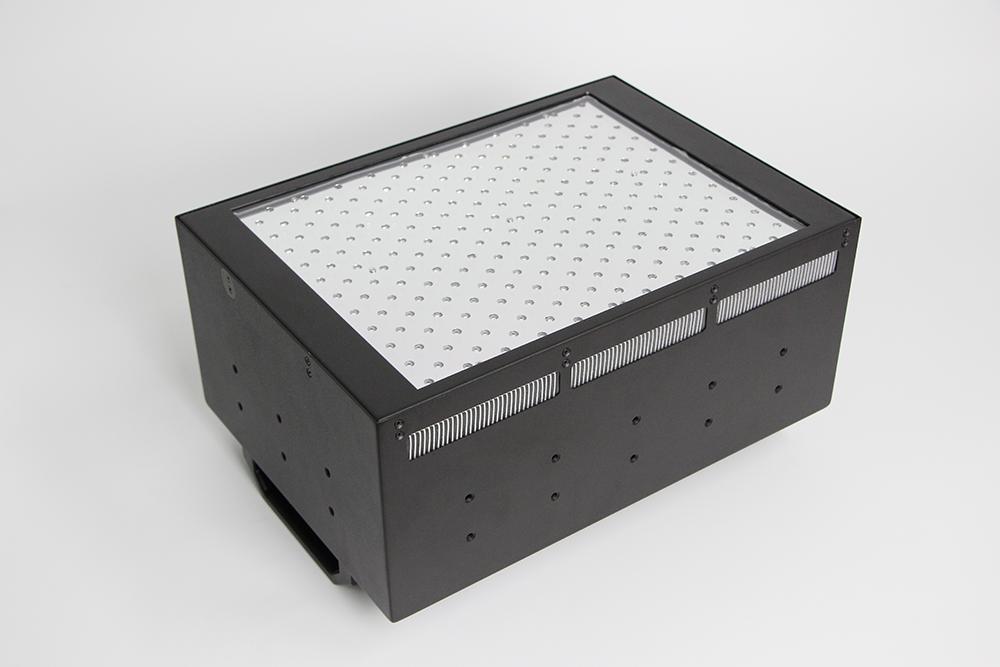
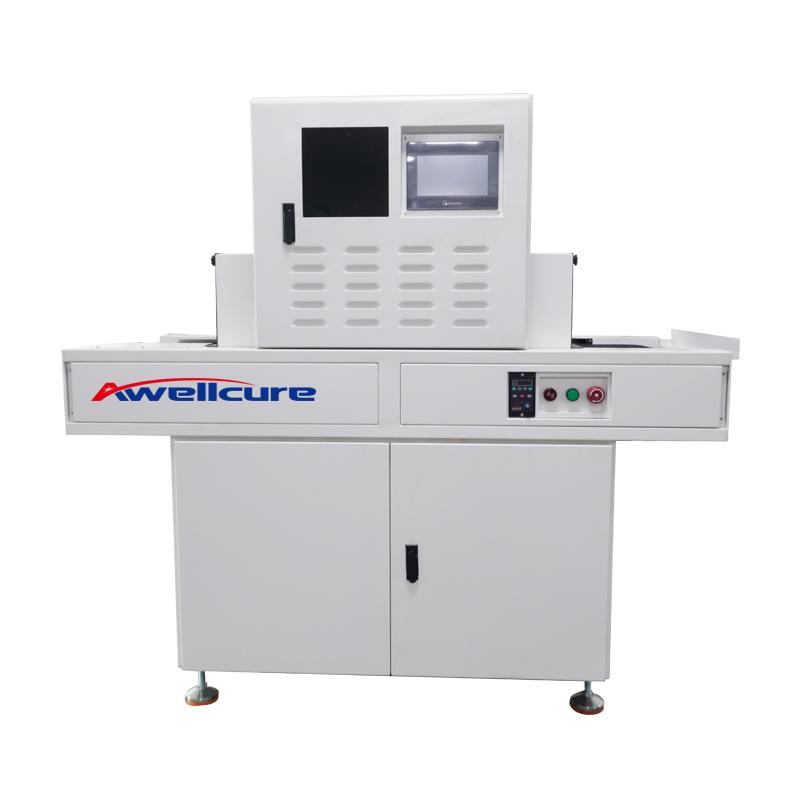
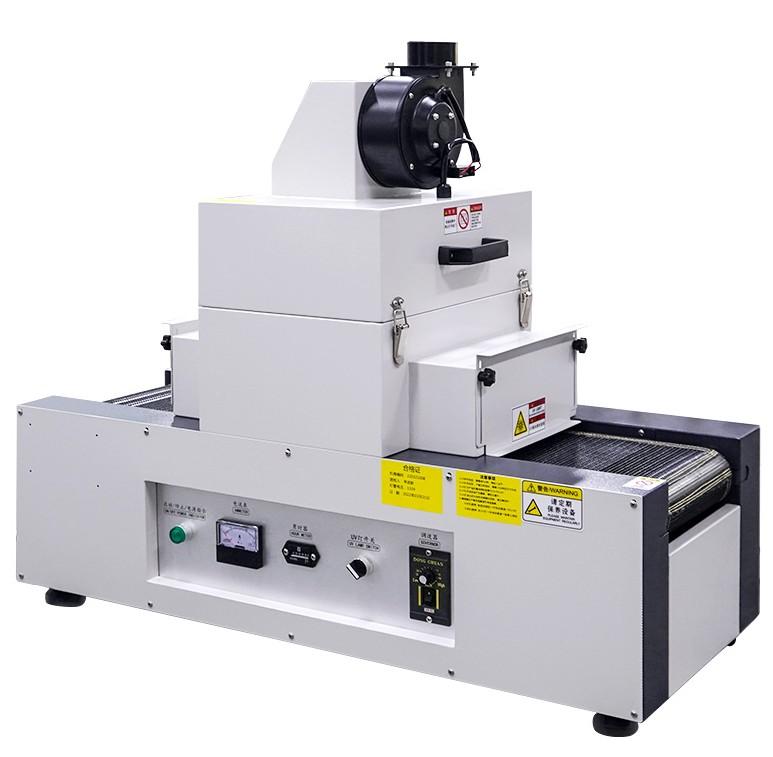
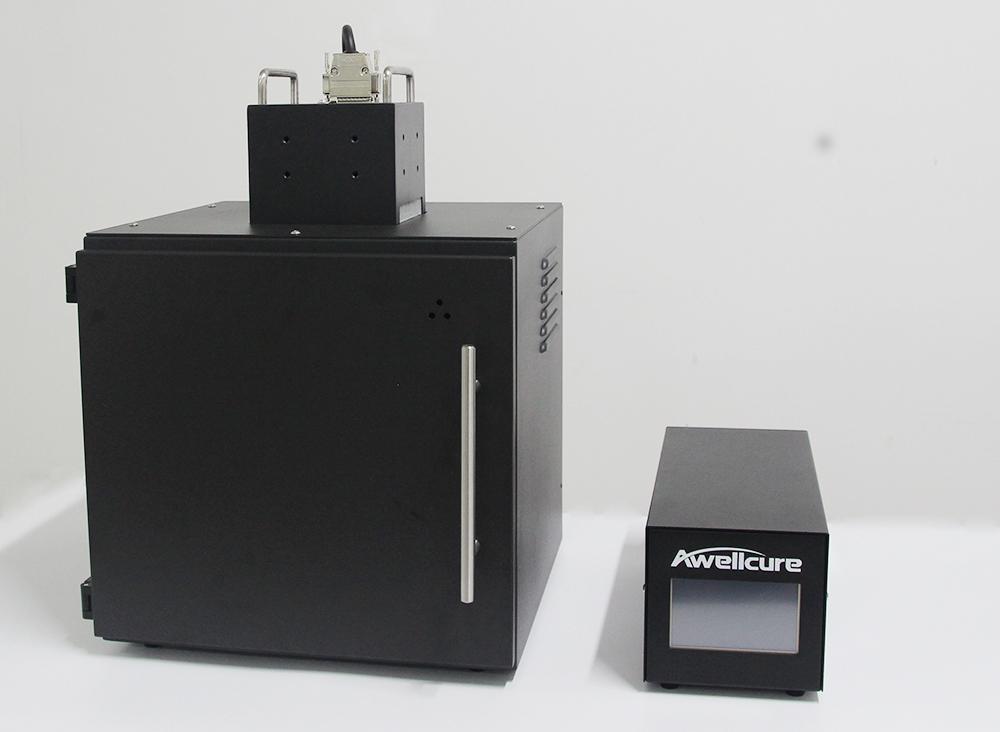
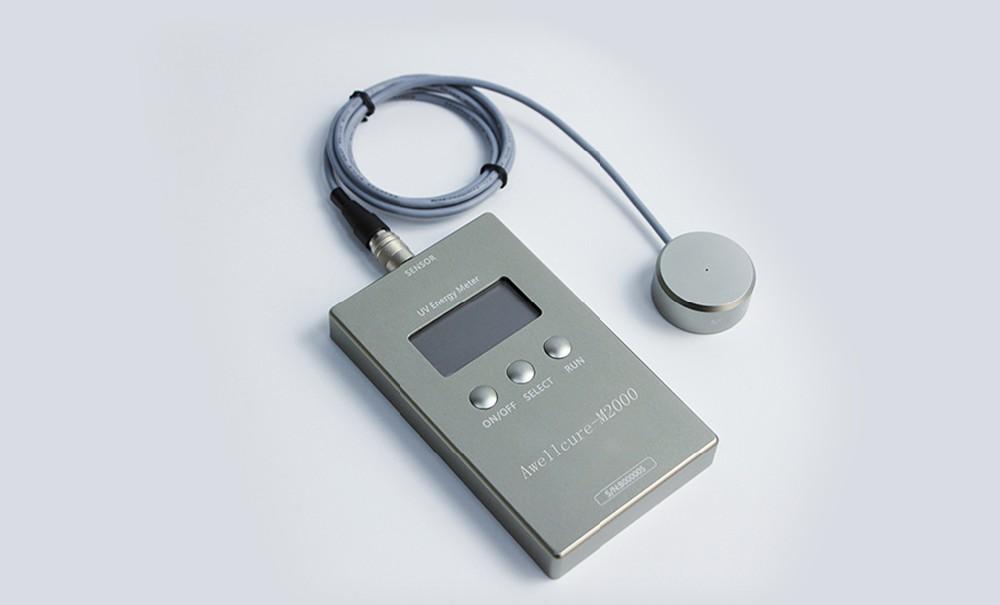
Do detali i uchwytów źródła UV LED Area chłodzone wentylatorem obejmują pola od 60 × 60 mm do 200 × 300 mm, a wersje chłodzone wodą osiągają 6 do 25 W/cm² na szybkich liniach. Źródło UV LED Linear utwardza w poprzek przesuwającej się wstęgi. Systemy UV Conveyor obsługują produkcję ciągłą, w tym model z taśmą 400 mm i lampą rtęciową do materiałów szerokopasmowych, a piec UV Curing Oven służy do partii i próbek. Dawkę weryfikuje się radiometrem UV Radiometer. Poradnik utwardzania powierzchniowego wyjaśnia, jak dobrać źródło powierzchniowe.