Los recubrimientos y adhesivos de curado UV suelen ser líquidos sin disolventes que solidifican en segundos bajo la luz UV. Permiten a los fabricantes sustituir los hornos de secado y los largos tiempos de sujeción por una breve exposición, sobre sustratos que van del papel y el film a la madera, los plásticos, el metal y el vidrio.
Qué se cura
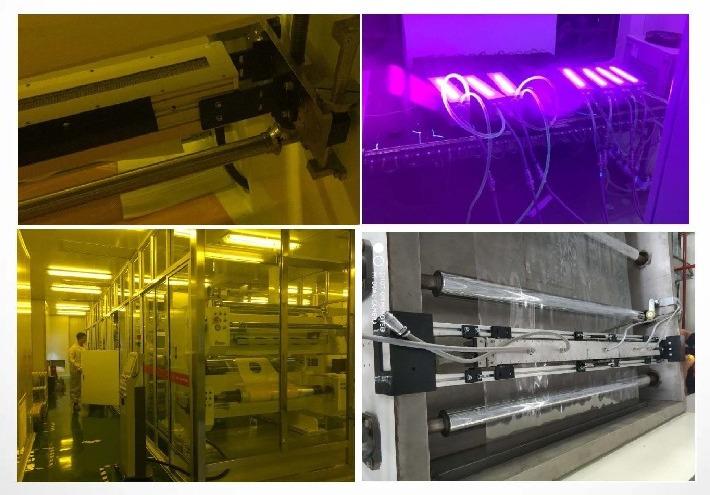
- Recubrimiento de film: recubrimientos duros, capas protectoras y funcionales sobre films plásticos, curados con lámparas montadas a lo ancho de la banda en movimiento.
- Madera y mueble: selladores, lacas y acabados sobre tableros y muebles de madera maciza, a menudo con lámparas refrigeradas por agua.
- Envases y etiquetas: adhesivos, barnices y lacas sobre cartón, film y etiquetas.
- Piezas de plástico y metal: recubrimientos decorativos y protectores, y pegado de piezas y molduras.
- Vidrio: pegado de vidrio con vidrio y con metal, por ejemplo en muebles, pantallas e instrumentos.
- Electrónica: recubrimientos de conformado (conformal coating) que protegen las placas frente a la humedad y las vibraciones, y adhesivos para componentes.
- Mazos de cables y cables: pegado y sellado de extremos de cable, conectores y clavijas USB para que resistan la extracción y la flexión.
- Consumibles médicos: curado de adhesivos y recubrimientos durante la fabricación. Consulte Dispositivos médicos.
Por qué el LED UV es adecuado para recubrimientos y adhesivos
Menos energía, sin calentamiento previo. Los LED convierten la potencia eléctrica en luz UV en una banda estrecha y se apagan cuando no hay ninguna pieza bajo la lámpara. No hay tiempo de calentamiento ni consumo en espera.
Bajo calor. Las lámparas LED no emiten infrarrojos, por lo que los films, los plásticos y la madera reciben mucho menos calor que bajo una lámpara de mercurio. Esto reduce el alabeo y las variaciones dimensionales en piezas finas o sensibles al calor.
Sin mercurio ni ozono. Las fuentes LED no contienen mercurio ni generan ozono, por lo que no se necesitan conductos de extracción y la eliminación de las lámparas es más sencilla.
Larga vida útil. Una fuente LED dura decenas de miles de horas, muchas veces más que una bombilla de mercurio, lo que reduce la sustitución de lámparas y el mantenimiento.
Elegir un sistema
- Química. Compruebe que el recubrimiento o el adhesivo está formulado para el curado por LED y anote su longitud de onda, normalmente 365, 385, 395 o 405 nm. Los materiales diseñados solo para lámparas de mercurio de amplio espectro pueden quedar pegajosos en la superficie bajo LED.
- Tamaño de pieza y flujo. Los lotes de piezas se adaptan a un horno o a una fuente de área sobre un utillaje. La producción continua se adapta a un transportador, o a una fuente lineal o de área montada a lo ancho de una línea o una banda.
- Espesor y pigmento. Las capas gruesas, con cargas o pigmentadas absorben la luz antes de que llegue al fondo de la capa. Las longitudes de onda más largas, como 395 o 405 nm, penetran más, y puede ser necesaria una dosis mayor.
- Irradiancia, dosis y velocidad. Tome la dosis necesaria de la ficha técnica. En un transportador, la dosis disminuye al aumentar la velocidad de la cinta, así que ajuste la potencia de la lámpara a la producción que necesita.
- Refrigeración y entorno. Las fuentes refrigeradas por ventilador son fáciles de instalar. Las fuentes refrigeradas por agua ofrecen una irradiancia mayor y son adecuadas para líneas rápidas y formatos anchos.
Sistemas recomendados
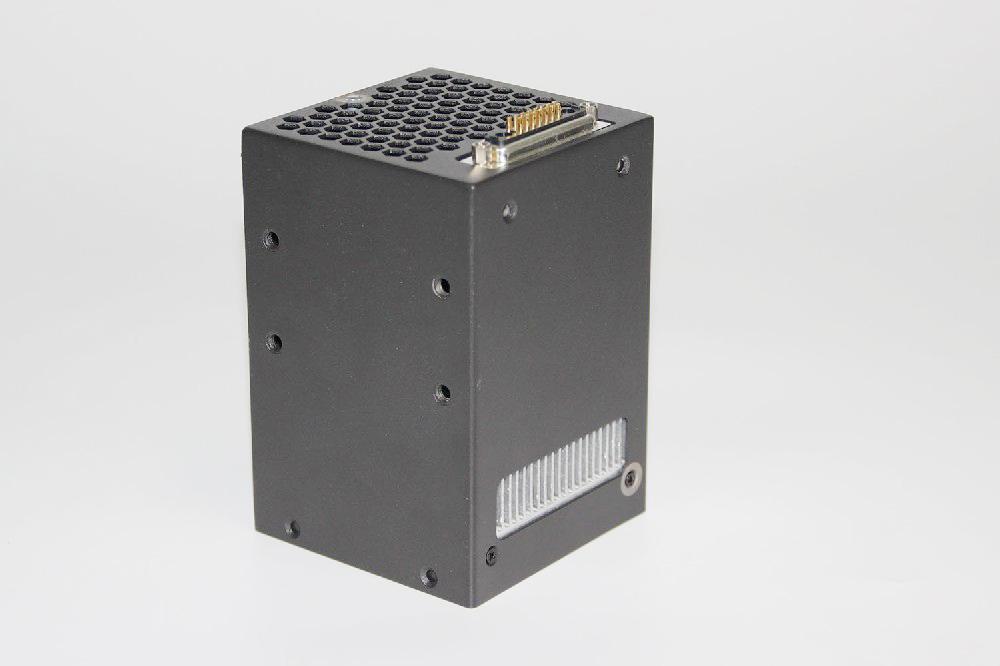
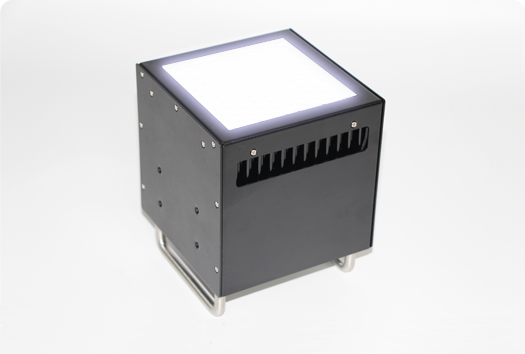
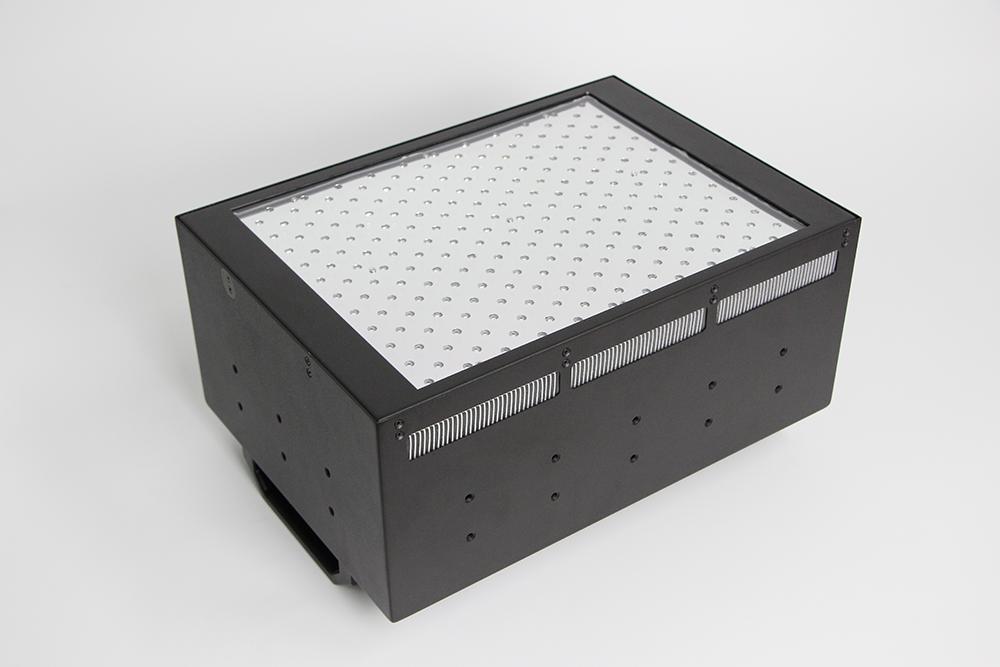
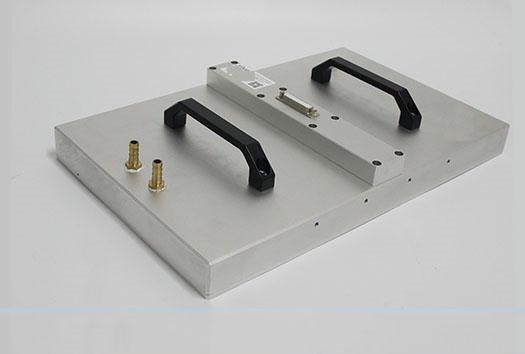
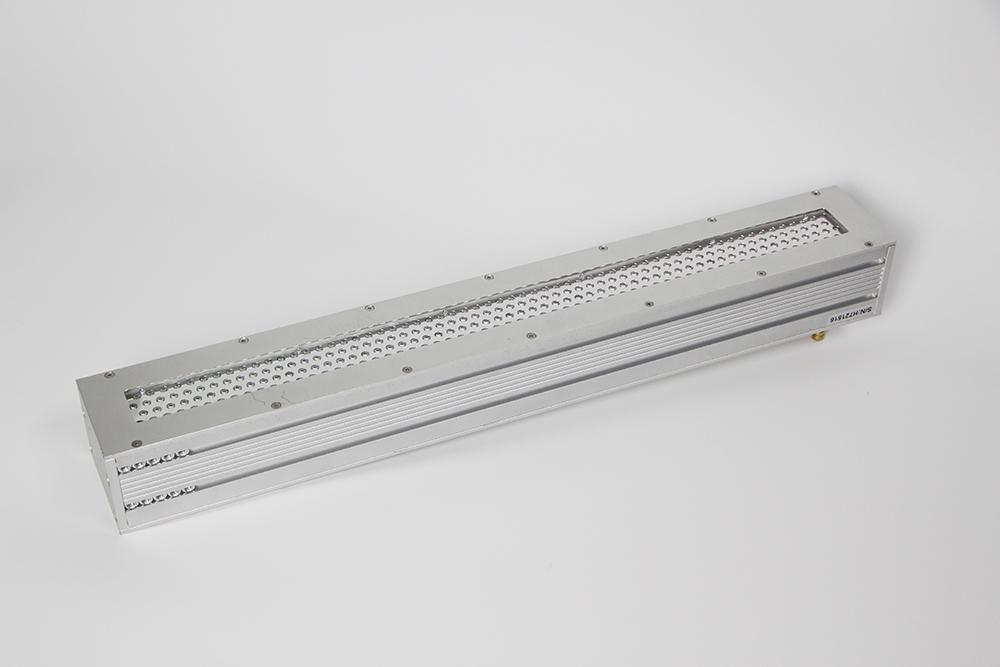
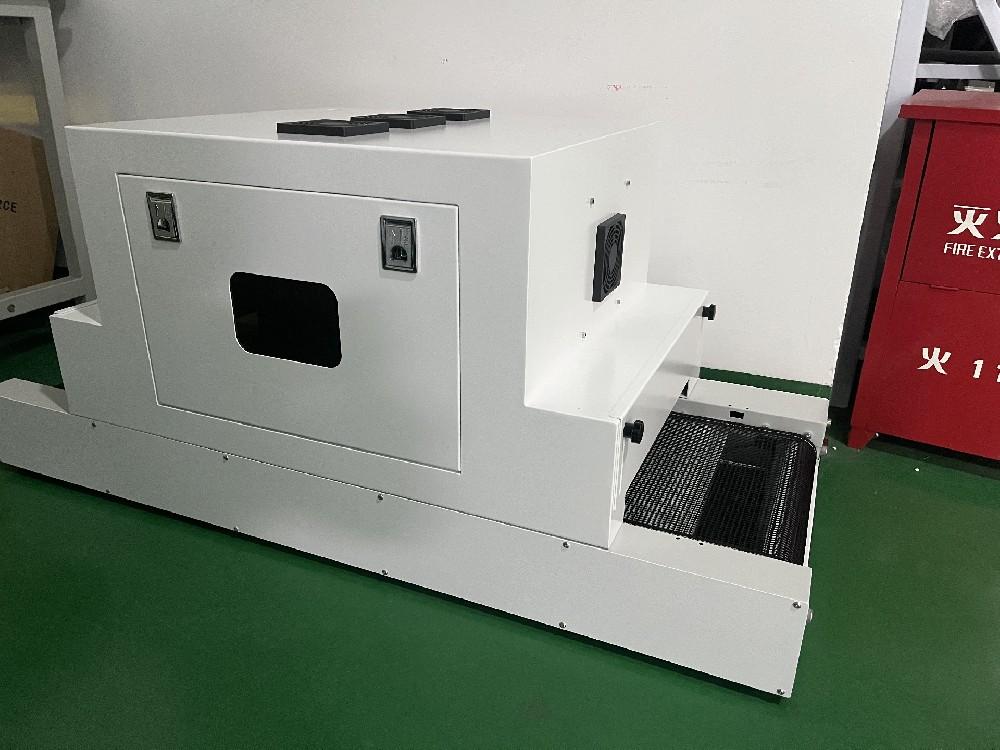
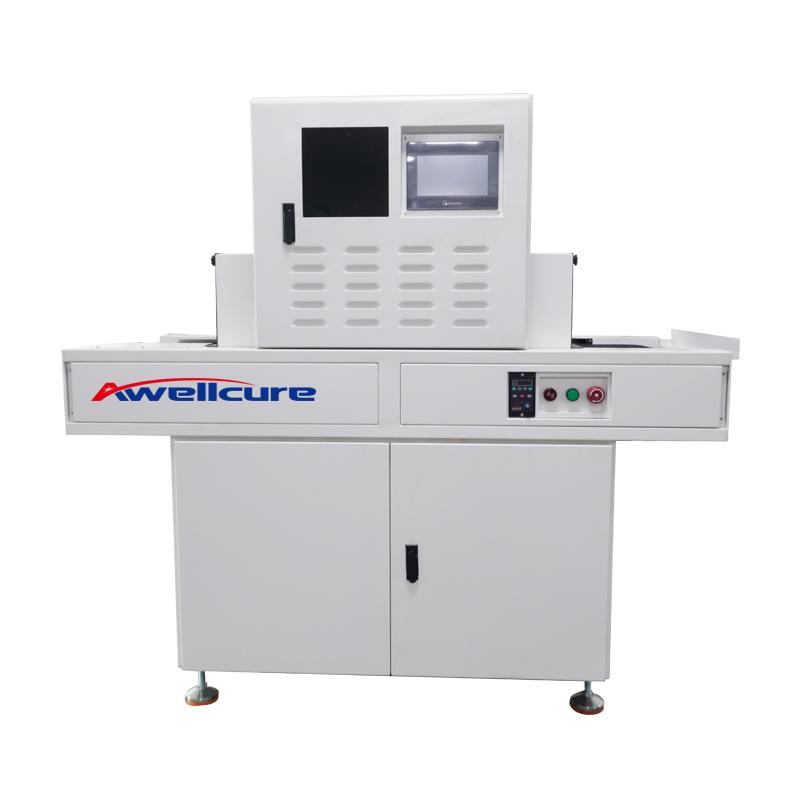
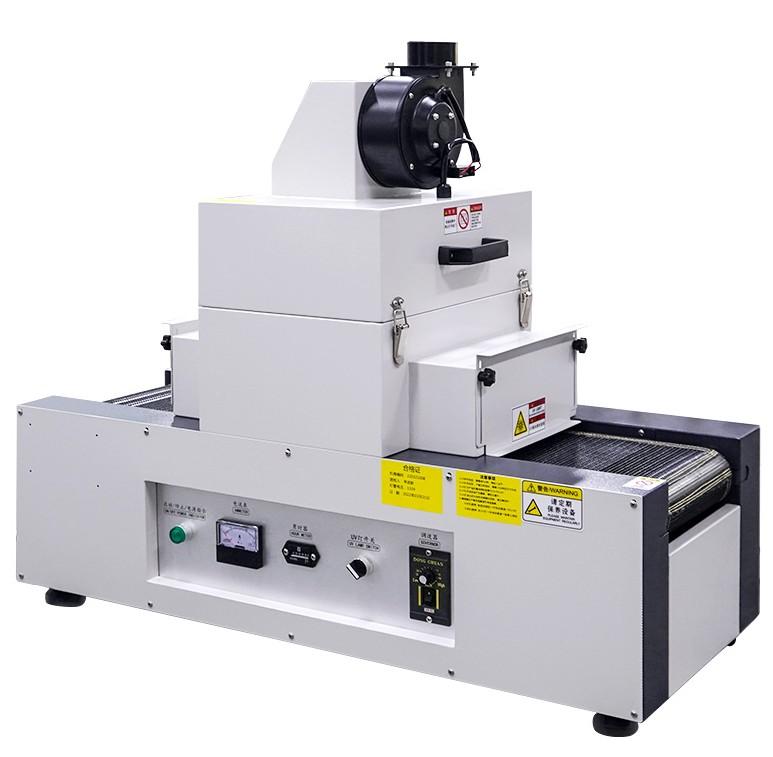
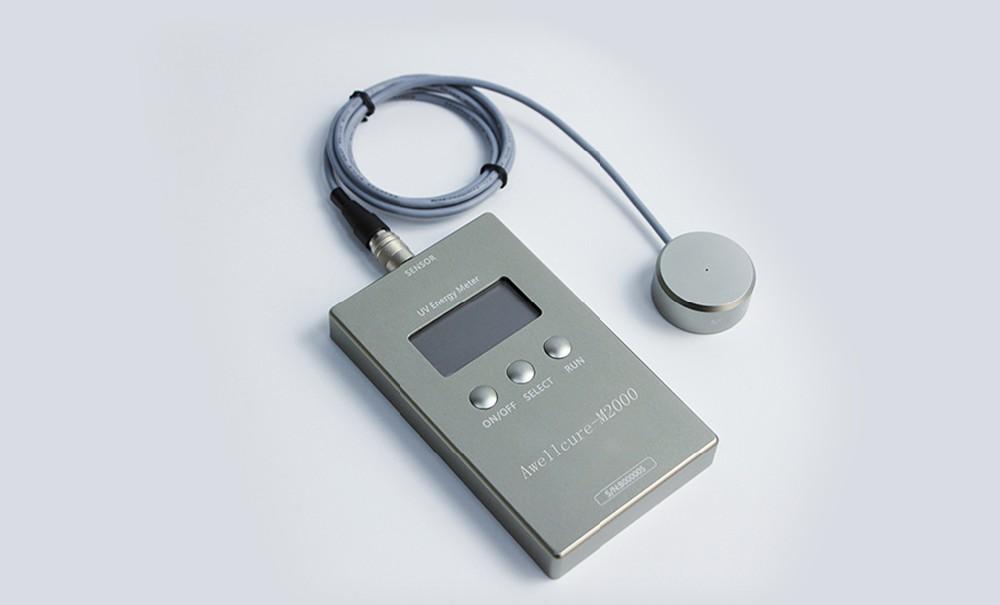
Para piezas y utillajes, las fuentes UV LED Area refrigeradas por ventilador cubren áreas de 60 × 60 mm a 200 × 300 mm, y las versiones refrigeradas por agua alcanzan de 6 a 25 W/cm² para líneas rápidas. Una fuente UV LED Linear cura a lo ancho de una banda en movimiento. Los sistemas UV Conveyor trabajan en producción continua, incluido un modelo con cinta de 400 mm y lámpara de mercurio para materiales de amplio espectro, y un UV Curing Oven se encarga de lotes y muestras. Verifique la dosis con un UV Radiometer. La guía de curado por área explica cómo dimensionar una fuente de área.