Sieci światłowodowe opierają się na komponentach, w których włókna szklane, soczewki i chipy ustawia się z dokładnością do mikrometrów, a następnie trwale mocuje. Umożliwiają to kleje utwardzane UV: podczas pozycjonowania pozostają płynne, a po naświetleniu wiążą w kilka sekund. Ta sama chemia służy do barwnych powłok i warstw ochronnych na samym włóknie.
Co się utwardza
- Matryce włókien i rowki V: mocowanie włókien w podłożach z rowkami V i klejenie pokryw w matrycach włókien oraz splitterach PLC (planar lightwave circuit).
- Transceivery i optyka aktywna: wstępne mocowanie soczewek, izolatorów i końcówek włókien po aktywnym pozycjonowaniu w transceiverach i modułach optycznych.
- Złącza i patchcordy: odciążenie naciągu, klejenie osłonek i mocowanie włókien w obudowach złączy klejami utwardzanymi UV.
- Powłoki włókien: powłoki barwne do identyfikacji włókien i materiały matrycowe do taśm światłowodowych, utwardzane podczas przesuwu włókna obok lampy.
- Ochrona spawów: ponowne powlekanie odizolowanego włókna po spawaniu łukowym.
- Komponenty pasywne: sprzęgacze, multipleksery z podziałem długości fali (WDM) i kolimatory światłowodowe.
Dlaczego UV LED sprawdza się przy komponentach światłowodowych
Pozycja się nie zmienia. Kleje utwardzają się szybko i przy niewielkim cieple, więc komponenty zachowują pozycję ustaloną podczas pozycjonowania. Diody LED nie emitują podczerwieni, co ogranicza rozszerzalność cieplną uchwytów i detali w czasie wiązania.
Wysokie natężenie na małej powierzchni. Głowice punktowe i kompaktowe źródła liniowe skupiają moc na spoinie klejowej, więc wstępne utwardzanie trwa kilka sekund i można od razu zacząć kolejne pozycjonowanie.
Natychmiastowe włączanie i wyłączanie. Naświetlanie jest wyzwalane bezpośrednio ze stanowiska pozycjonowania lub testowego. Nie ma nagrzewania ani przesłony, a między cyklami diody LED nie pobierają energii.
Stabilna moc. Moc LED jest stała od naświetlenia do naświetlenia i spada tylko powoli, więc zwalidowana dawka pozostaje aktualna. Zabezpieczenie temperaturowe i alarmy usterek w sterowniku sygnalizują problem, zanim wpłynie on na detale.
Wybór systemu
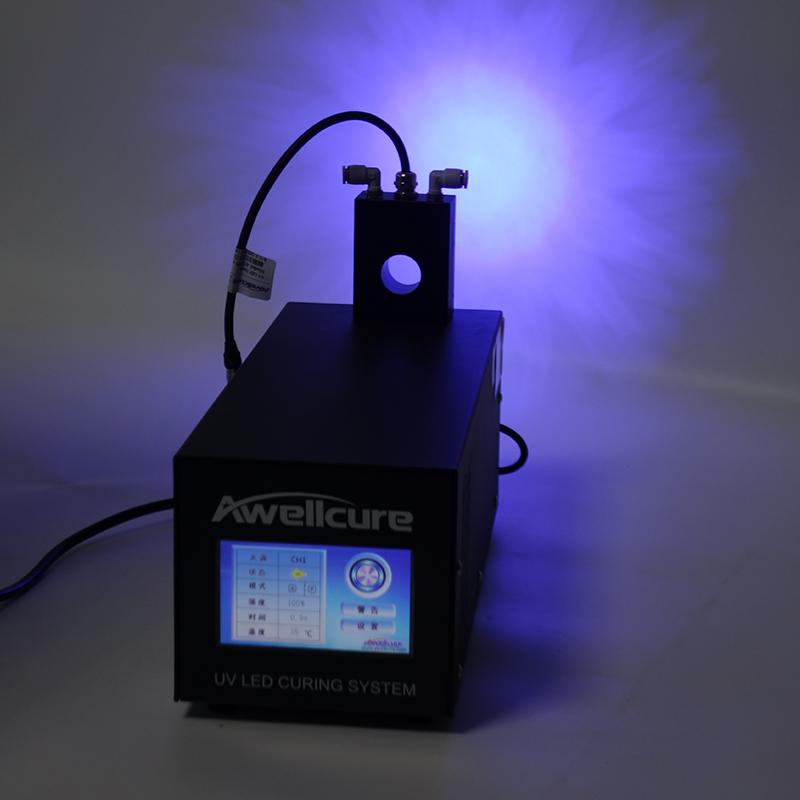
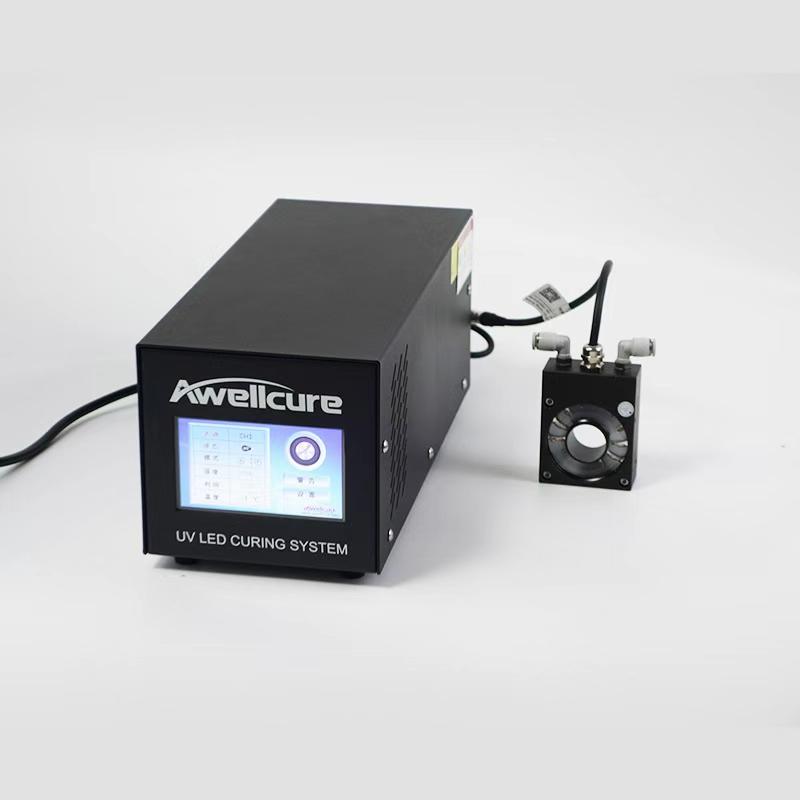
- Geometria. Pojedyncze punkty klejenia na module pasują do głowic punktowych. Rząd włókien w rowku V pasuje do wąskiego źródła liniowego, np. 10 × 3 mm lub 15 × 5 mm. Włókno, rurka lub kabel przechodzące przez światło pasują do lampy Ring LED, która naświetla je równomiernie ze wszystkich stron bez obracania.
- Długość fali. Musi odpowiadać klejowi lub powłoce. Kleje do komponentów światłowodowych opracowuje się zwykle dla 365 nm; przed przejściem z lampy rtęciowej należy sprawdzić, czy materiał jest dopuszczony do długości fal LED.
- Dawka i prędkość linii. Przy przesuwającym się włóknie dawka zależy od natężenia promieniowania i czasu, jaki włókno spędza w świetle. Szybsze linie wymagają wyższego natężenia lub dłuższego odcinka naświetlania.
- Integracja. Należy sprawdzić wyzwalanie I/O ze stanowiska pozycjonowania, rozmiar głowicy i długość kabla dla danego uchwytu oraz to, czy potrzeba kilku punktów utwardzania z jednego sterownika.
Polecane systemy
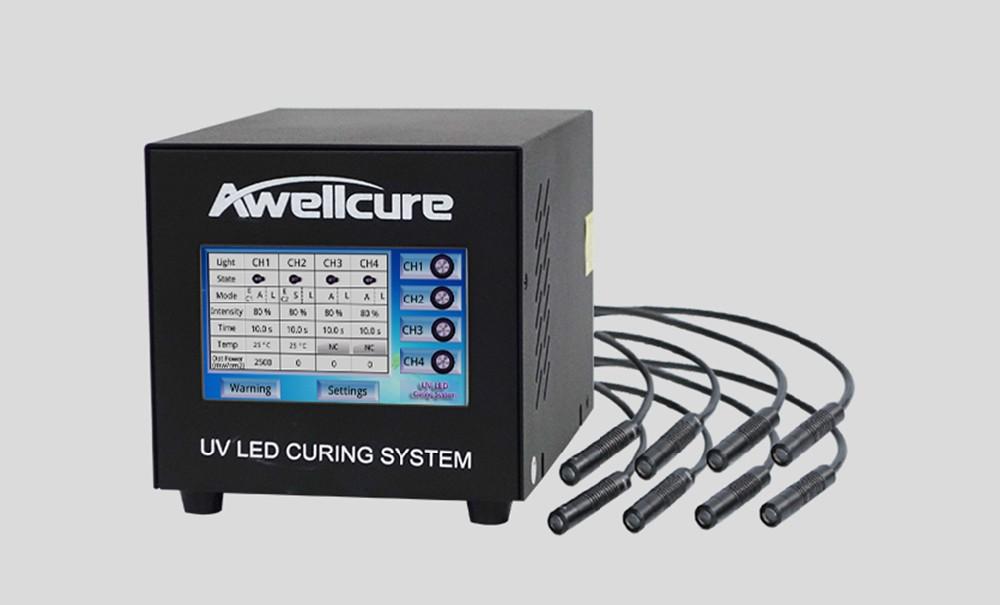
Lampa Ring LED z polem naświetlania od Φ25 do Φ50 mm i chłodzeniem wodnym utwardza wokół włókien i detali cylindrycznych. Systemy UV LED Spot mocują wstępnie soczewki i włókna w modułach za pomocą maksymalnie ośmiu niezależnych głowic. Kompaktowe źródła UV LED Linear i źródło UV LED Area 20 × 80 mm obejmują matryce włókien i wąskie spoiny klejowe, a piec UV Curing Oven służy do wsadowego dotwardzania. Proces dokumentuje radiometr UV Radiometer.