Zespoły optyczne łączą cienkie warstwy kleju utwardzanego UV i kitu optycznego. Klej pozostaje płynny podczas ustawiania elementów, a po włączeniu światła utrwala je w kilka sekund. To, jak równomiernie i łagodnie się utwardza, decyduje o tym, czy zespół zachowa ustawienie i jakość optyczną.
Co się utwardza
- Klejenie soczewek w oprawach: mocowanie pojedynczych soczewek i grup soczewek w metalowych lub plastikowych oprawach i uchwytach.
- Elementy klejone: dublety, triplety i inne soczewki klejone, łączone kitem optycznym na całej aperturze.
- Pryzmaty, lustra i filtry: klejenie ze sobą i do mocowań w przyrządach i zespołach czujników.
- Obiektywy i moduły kamer: stosy soczewek do kamer monitoringu, samochodowych i konsumenckich, często mocowane wstępnie po aktywnym pozycjonowaniu.
- Komponenty światłowodowe: kolimatory, matryce soczewek i połączenia włókno–soczewka.
- Montaż przyrządów: precyzyjne komponenty mikroskopów, analizatorów obrazu, czujników chemicznych i spektrometrów podczerwieni.
Dlaczego UV LED sprawdza się w optyce
Pozycjonowanie przed utwardzeniem. Elementy można ustawiać i korygować tak długo, jak trzeba, a następnie utrwalić na polecenie. Krótkie, zdefiniowane czasy naświetlania zapewniają przewidywalne czasy cyklu.
Kontrolowane naprężenia. Każdy klej kurczy się podczas utwardzania, a szybkie, nierównomierne utwardzanie może przesunąć elementy lub wywołać dwójłomność naprężeniową. Sterowniki UV LED pozwalają precyzyjnie ustawić natężenie, a tryby krokowy i impulsowy umożliwiają łagodne żelowanie kleju przed pełnym utwardzeniem.
Niskie obciążenie cieplne. Diody LED nie emitują podczerwieni, więc soczewki, plastikowe oprawy i mocowania otrzymują znacznie mniej ciepła promieniowania niż pod lampą rtęciową. Ogranicza to rozszerzalność cieplną podczas utwardzania i wynikające z niej przesunięcie ustawienia.
Czysty proces. Kleje UV są zwykle bezrozpuszczalnikowe, a źródła LED nie wytwarzają ozonu, więc w pobliżu wrażliwych powierzchni optycznych nie ma oparów do odciągania.
Wybór systemu
- Długość fali i transmisja. Światło często musi przejść przez soczewkę lub element z tworzywa, zanim dotrze do kleju. Poliwęglan i wiele tworzyw stabilizowanych UV silnie pochłania krótsze fale UV-A, dlatego utwardzanie przez nie wymaga zwykle 395 lub 405 nm i kleju reagującego na tę długość fali. Należy sprawdzić transmisję każdej warstwy na drodze światła.
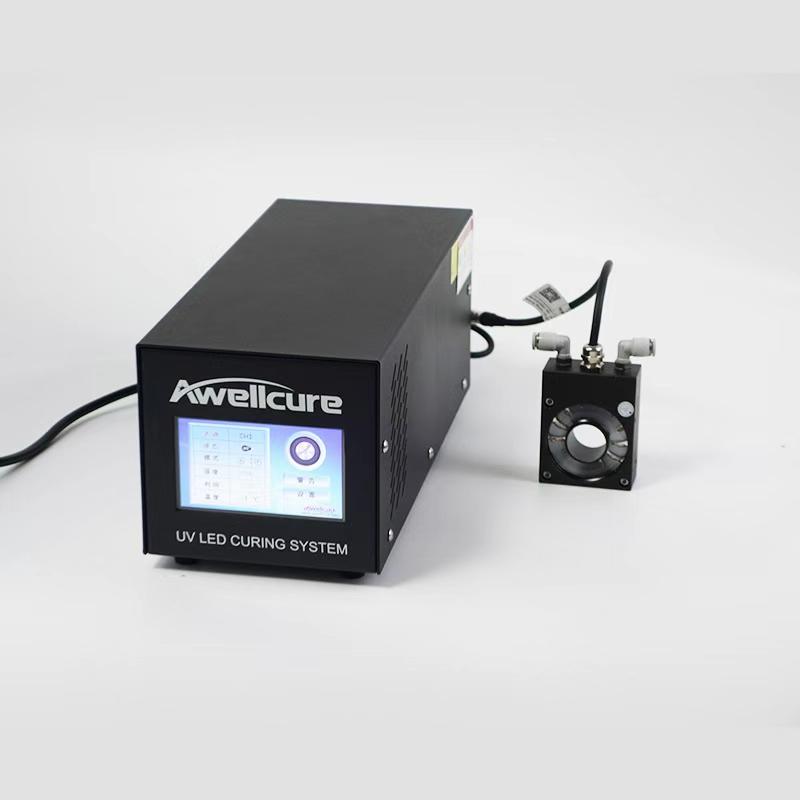
- Geometria utwardzania. Kropli kleju na krawędzi soczewki odpowiadają głowice punktowe, po jednej na każdy punkt klejenia, włączane jednocześnie. Elementy klejone i większa optyka pasują do małego źródła powierzchniowego obejmującego całe połączenie. Detale okrągłe, takie jak oprawy i kolimatory, można równomiernie naświetlić ze wszystkich stron lampą Ring LED.
- Profil natężenia promieniowania. Przy optyce klejonej równomierność na całej aperturze jest ważniejsza niż natężenie szczytowe. Przy wstępnym mocowaniu plamka o wysokim natężeniu skraca cykl.
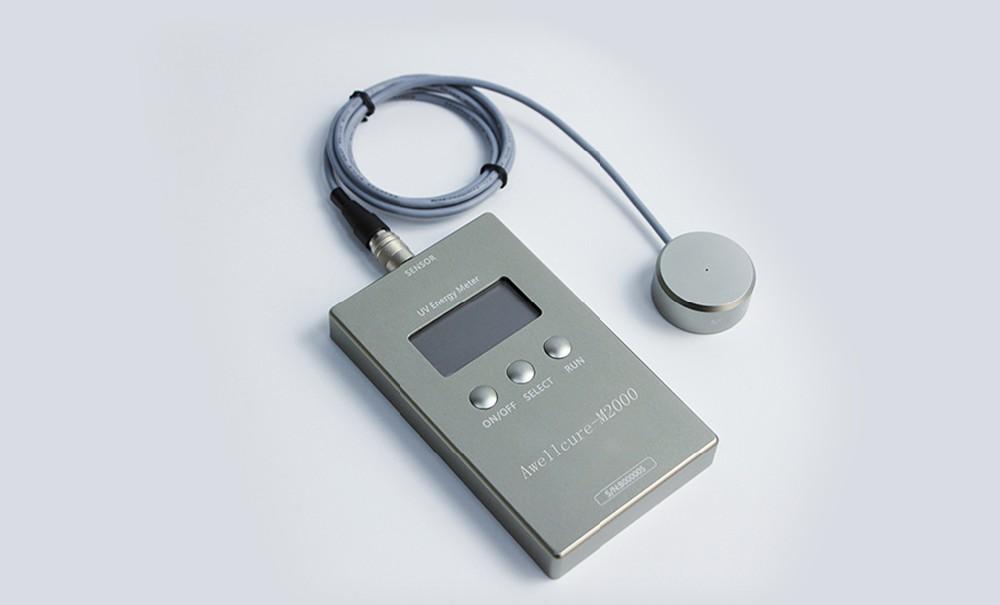
- Kontrola procesu. Istotne są regulacja natężenia w drobnych krokach, naświetlanie krokowe, wyzwalanie zewnętrzne ze stanowiska pozycjonowania i blokada parametrów. Natężenie promieniowania na detalu należy mierzyć radiometrem podczas uruchomienia i w regularnych odstępach.
Polecane systemy
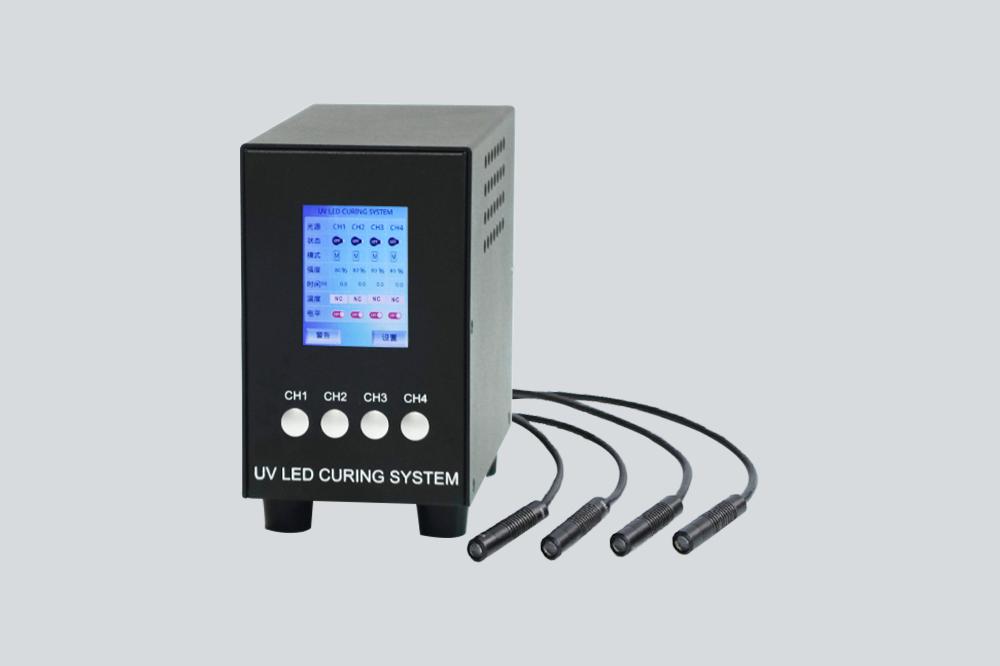
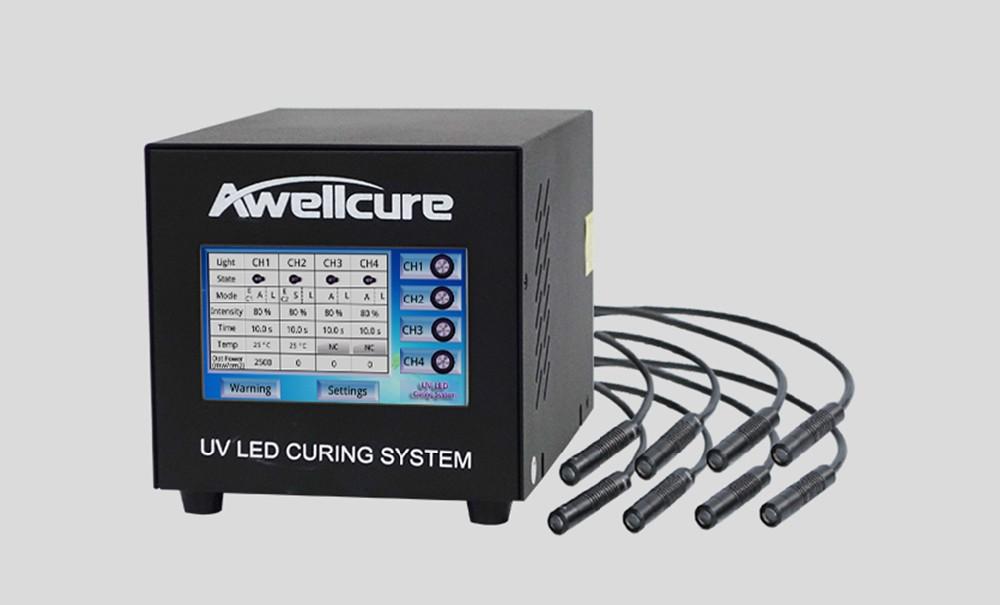
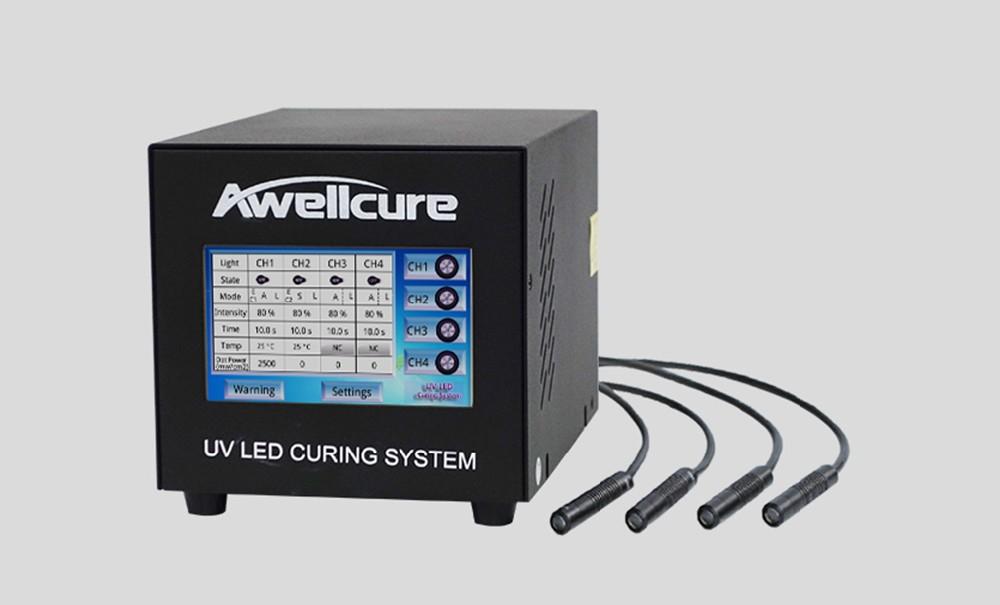
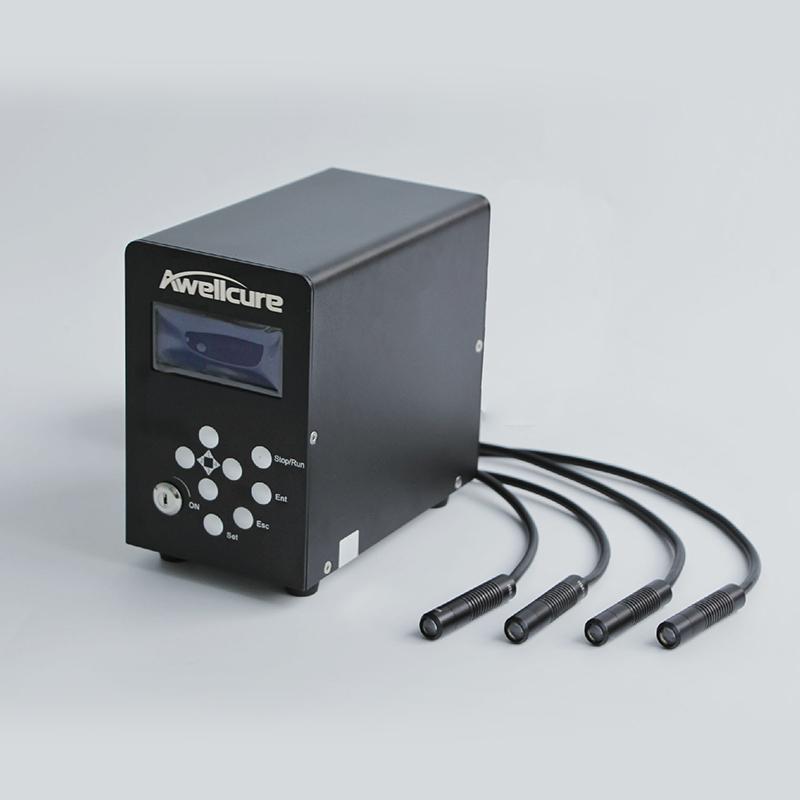
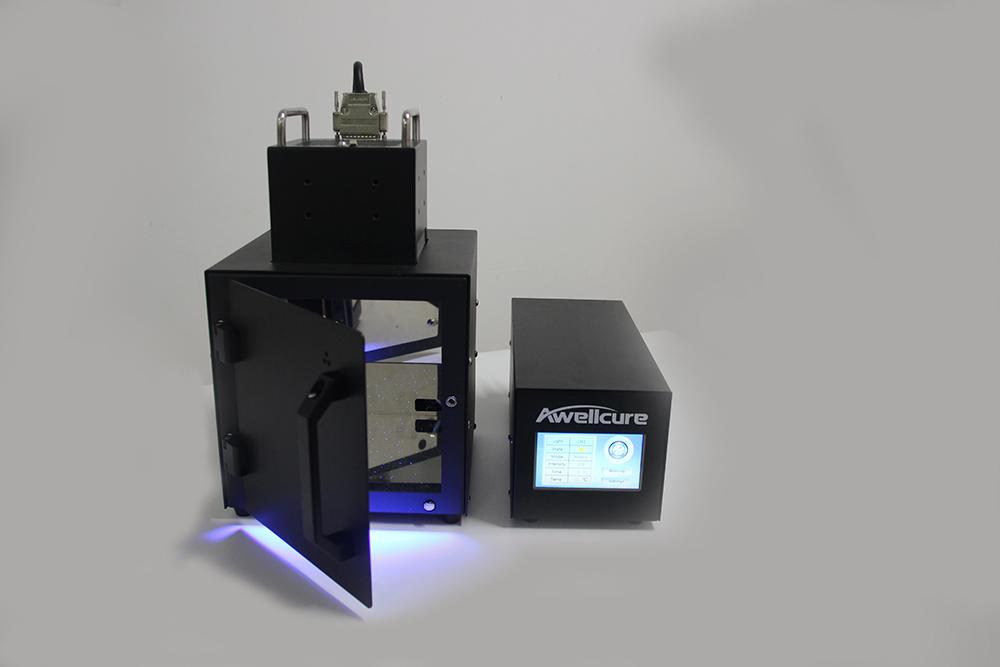
Systemy UV LED Spot zapewniają do ośmiu niezależnie sterowanych punktów, z soczewkami od 2 do 15 mm oraz trybami krokowym i impulsowym. Źródła UV LED Area 20 × 20 mm i 30 × 50 mm obejmują elementy klejone i małe grupy soczewek, a lampa Ring LED utwardza detale cylindryczne bez ich obracania. Piec UV Curing Oven nadaje się do wsadowego dotwardzania i próbek laboratoryjnych. Więcej o optyce, odległości roboczej i dawce można przeczytać w poradniku utwardzania punktowego.