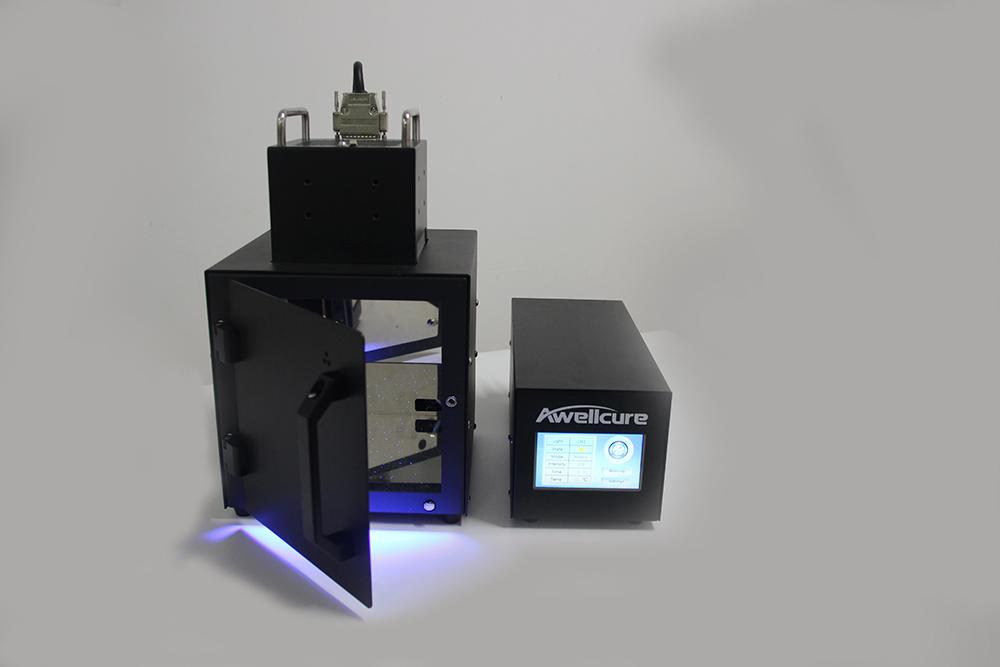
Wiele jednorazowych i wielorazowych wyrobów medycznych montuje się przy użyciu klejów utwardzanych UV. Rurki, złącza, igły i obudowy z tworzyw łączy się w kilka sekund w temperaturze pokojowej, a połączenie można od razu skontrolować. Systemy utwardzania UV LED dostarczają światła na tym etapie produkcji; nie pełnią żadnej funkcji w gotowym wyrobie.
Co się utwardza
- Cewniki i zestawy drenów: klejenie rurek ze złączami, końcówkami luer, nasadkami i trójnikami Y, na przykład w zestawach infuzyjnych i przedłużaczach.
- Igły i strzykawki: wklejanie kaniul w nasadki i montaż elementów strzykawek.
- Maski i elementy oddechowe: łączenie korpusów masek, zaworów, poduszek i złączy rurek.
- Obudowy: uszczelnianie i klejenie obudów z tworzyw urządzeń ręcznych i elektronicznych oraz zalewanie umieszczonych w nich komponentów elektronicznych.
- Elementy optyczne i czujnikowe: klejenie soczewek, okienek i elementów czujników, na przykład w endoskopach i przyrządach diagnostycznych.
- Aparaty słuchowe i małe zespoły: klejenie i uszczelnianie miniaturowych komponentów i obudów.
- Powłoki powierzchniowe: utwardzanie powłok UV na elementach wyrobów.
Dlaczego UV LED sprawdza się w montażu wyrobów medycznych
Tworzywa wrażliwe na ciepło. Elementy wyrobów wykonuje się często z PVC, poliwęglanu, ABS lub innych termoplastów, które miękną lub odkształcają się pod wpływem ciepła. Diody UV LED nie emitują podczerwieni, więc detale otrzymują znacznie mniej ciepła promieniowania niż pod lampą rtęciową.
Krótkie, zdefiniowane cykle. Kleje utwardzają się na żądanie w kilka sekund, więc detale można od razu przenosić, kontrolować i testować. Naświetlanie zaczyna się przełącznikiem nożnym lub sygnałem z PLC i kończy po zaprogramowanym czasie.
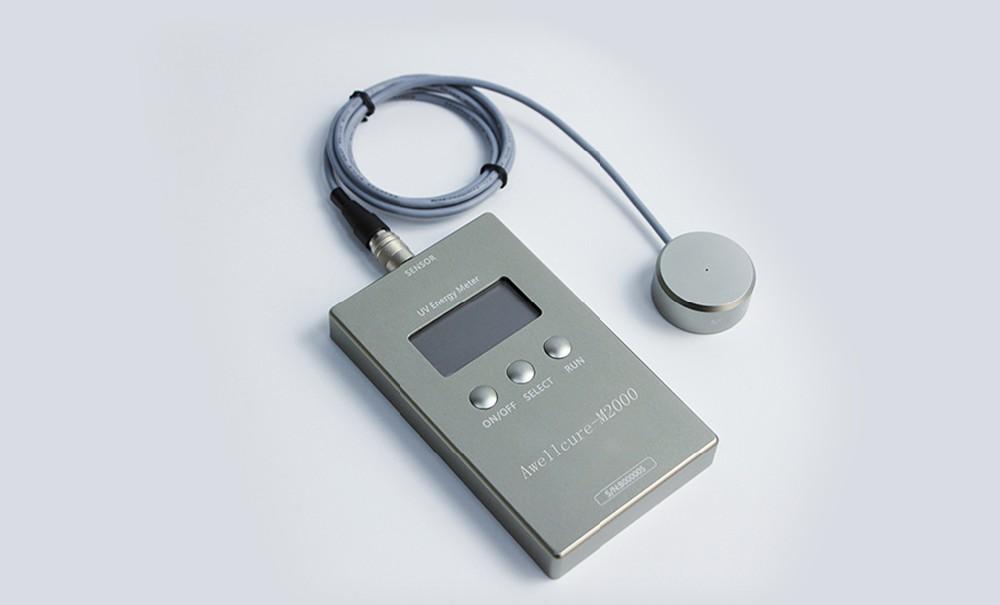
Proces, który można udokumentować. Producenci wyrobów muszą wykazać, że każdy detal utwardzono w zwalidowanych warunkach. Moc LED jest stabilna od naświetlenia do naświetlenia i spada tylko powoli, a sterowniki mogą blokować parametry, rejestrować godziny pracy i zgłaszać alarm w razie awarii głowicy. Radiometr rejestruje natężenie promieniowania na detalu.
Przyjazne dla pomieszczeń czystych. Źródła LED nie wytwarzają ozonu, nie wymagają odciągu i włączają się bez nagrzewania, co ułatwia ich stosowanie w pomieszczeniach czystych i celach montażowych.
Wybór systemu
- Najpierw klej. Klej jest częścią projektu i walidacji wyrobu, dlatego wybiera się go przed źródłem światła. Jego karta katalogowa podaje długość fali utwardzania, minimalne natężenie promieniowania i dawkę.
- Długość fali i materiał. Wiele klejów medycznych utwardza się przy 365 nm, a niektóre opracowano dla 385 do 405 nm. Poliwęglan i tworzywa stabilizowane UV pochłaniają krótsze fale UV-A, więc utwardzanie przez nie może wymagać dłuższej fali.
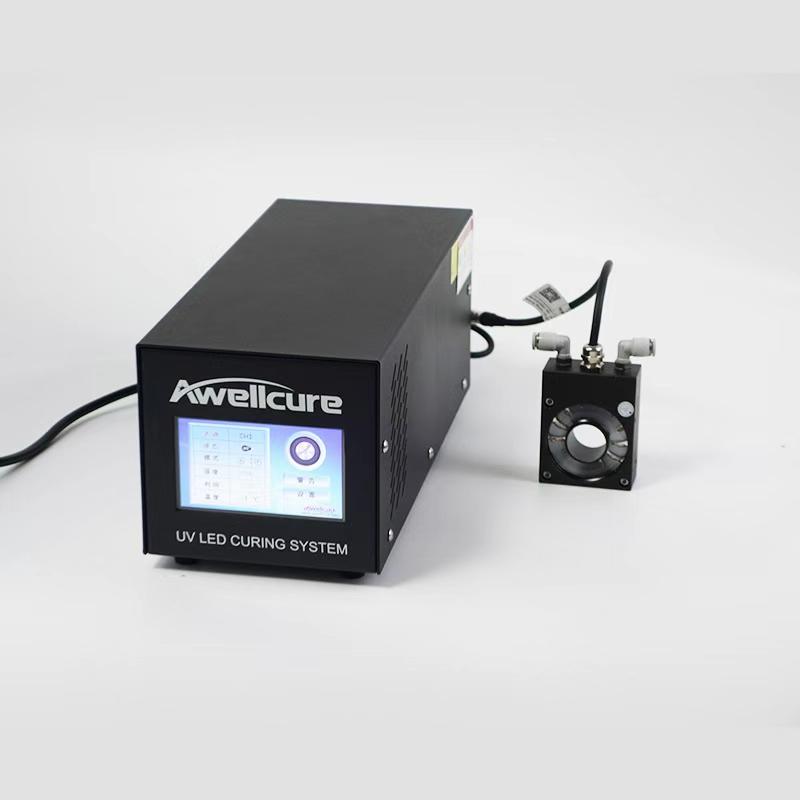
- Geometria. Do połączenia rurki ze złączem pasuje głowica punktowa lub, dla równomiernego naświetlenia dookoła, lampa Ring LED. Tace z detalami pasują do źródła powierzchniowego, przenośnika lub pieca.
- Wsparcie walidacji. Istotne są blokada parametrów, wyzwalanie zewnętrzne, wyjścia alarmowe i licznik godzin pracy każdej głowicy; warto też zaplanować radiometr do regularnej weryfikacji natężenia promieniowania.
- Bezpieczeństwo operatora. Strefę utwardzania należy osłonić lub zapewnić okulary blokujące UV, zwłaszcza na otwartych stanowiskach punktowych i powierzchniowych.
Polecane systemy
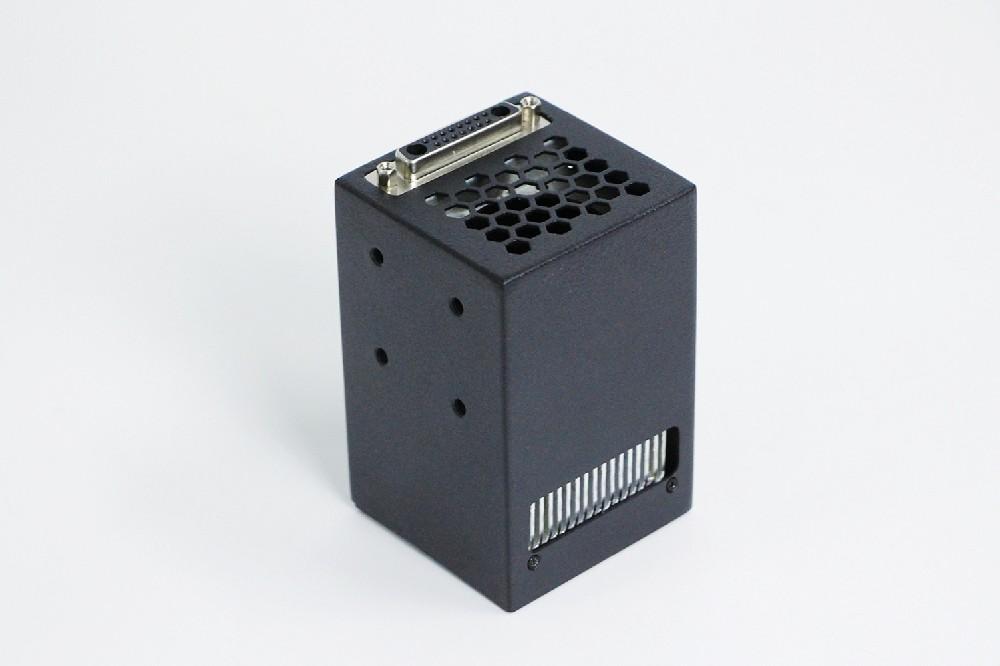
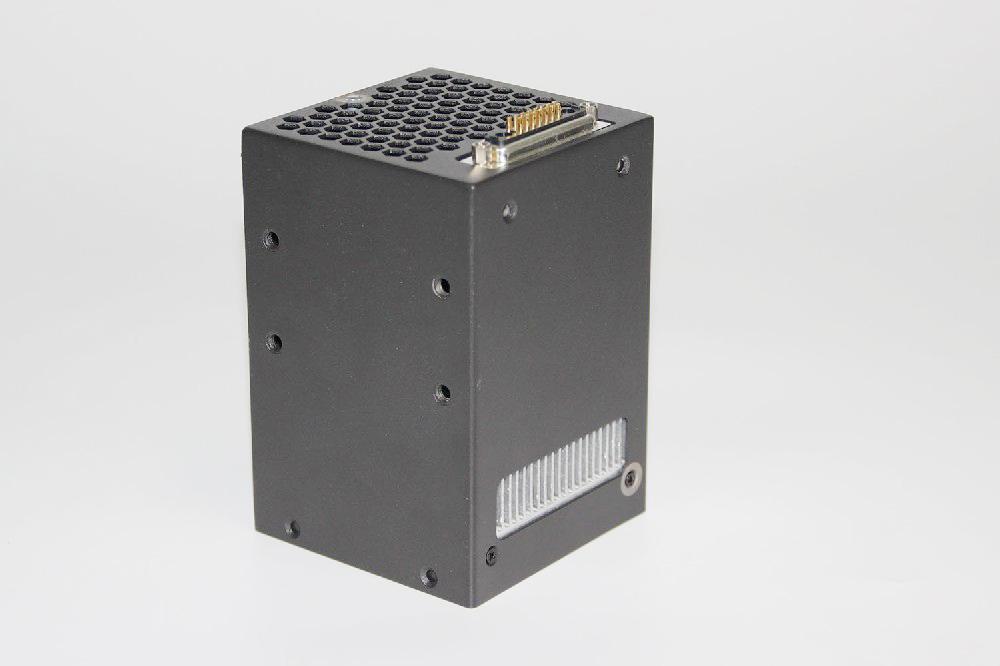
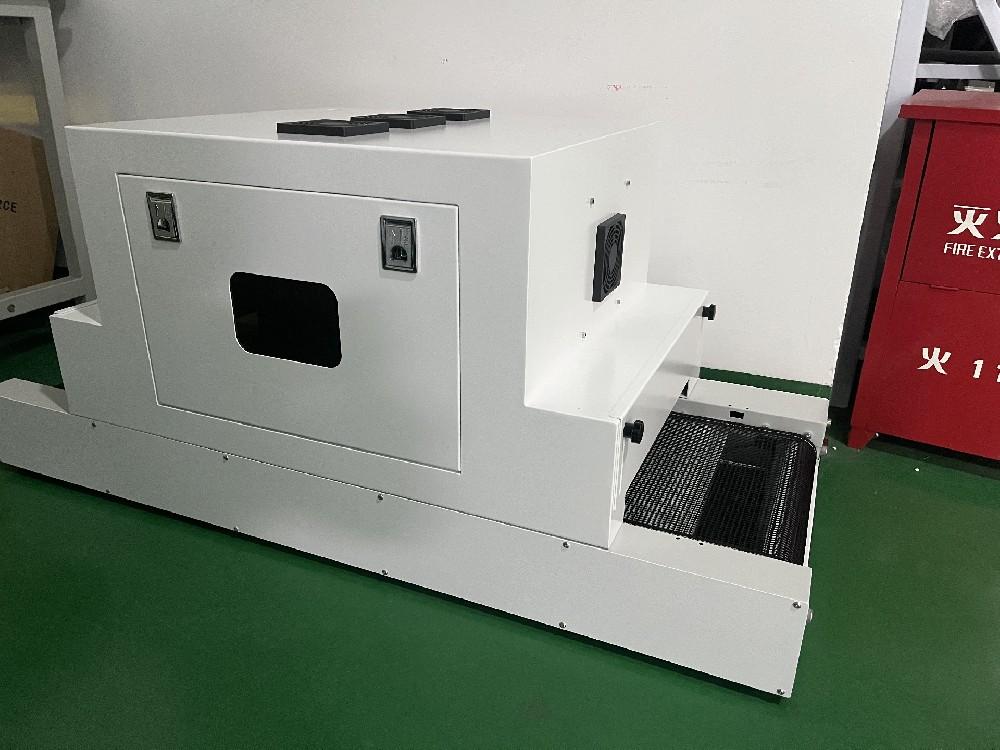
Systemy UV LED Spot utwardzają do ośmiu punktów klejenia z jednego sterownika, z plamkami od 2 do 15 mm. Lampa Ring LED równomiernie utwardza połączenia okrągłe bez obracania detalu. Źródła UV LED Area, stołowy UV Conveyor i piece UV Curing Oven obsługują większe detale i partie, a radiometr UV Radiometer dokumentuje proces.
Awellcure dostarcza urządzenia do utwardzania. Wybór kleju, walidacja procesu i wszelkie dopuszczenia regulacyjne wyrobu pozostają po stronie producenta wyrobu.